Aug 13,2026
Come scegliere la giusta dimensione della grana del diamante per la molatura del vetro
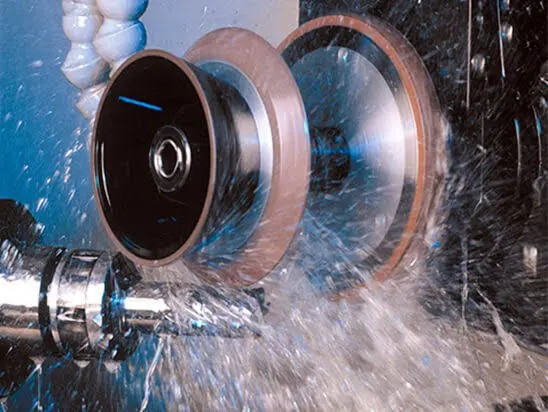
Il vetro del display del veicolo richiede una geometria dei bordi e una qualità della superficie attentamente controllati, in particolare nelle coperture del quadro strumenti e negli schermi dei display di controllo centrale. Durante la produzione, le mole per vetro per espositori di veicoli vengono utilizzate per operazioni come la molatura degli angoli e la molatura di precisione dei bordi, aiutando i componenti in vetro a soddisfare i requisiti dimensionali e di assemblaggio. La ruota appropriata dipende dallo spessore del vetro, dal profilo del bordo, dall'attrezzatura di lavorazione e dalla finitura richiesta. Comprendere questi fattori aiuta i produttori a selezionare strumenti di molatura adeguati, mantenere una qualità di lavorazione costante e gestire l'efficienza produttiva senza compromettere le condizioni del vetro.
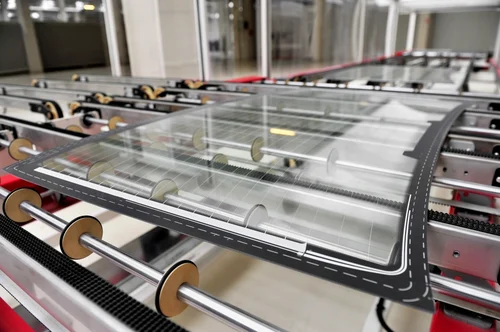
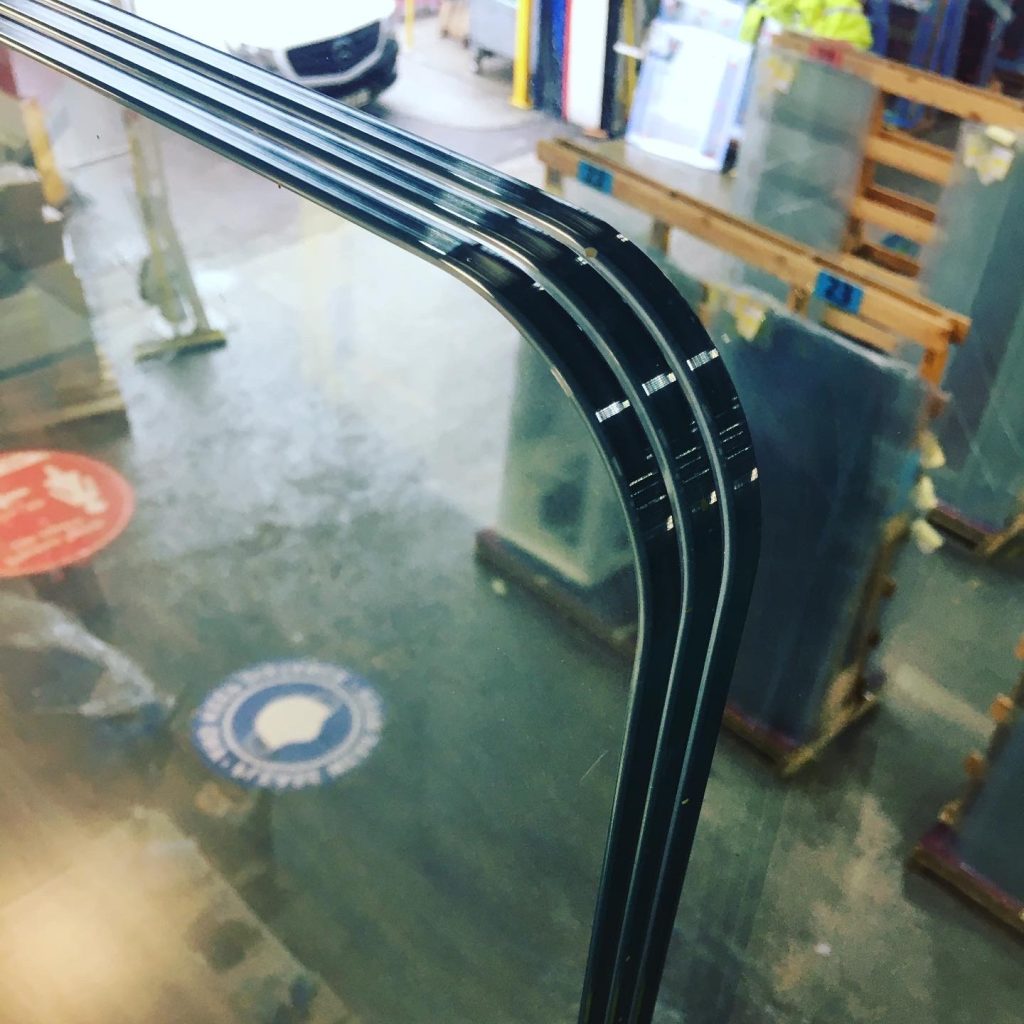
Il vetro del display del veicolo non è sempre un semplice pannello rettangolare con bordi dritti. A seconda del design del prodotto, il vetro può presentare angoli sagomati, sezioni curve o altri contorni che devono essere lavorati con precisione. Le mole rimuovono il materiale dalle aree designate per ottenere la geometria e le condizioni dei bordi richieste.
Per i produttori che producono coperture del quadro strumenti e vetri di copertura del display centrale, le applicazioni principali includono la rettifica degli angoli e la finitura di precisione dei bordi. Le operazioni specifiche dipendono dal disegno del componente e dai requisiti del processo produttivo.
La molatura degli angoli del vetro del display del veicolo viene utilizzata per lavorare gli angoli di un componente in vetro in modo che corrispondano alla forma prevista. La geometria degli angoli può influenzare il modo in cui il vetro si inserisce nel suo alloggiamento o si allinea con i componenti adiacenti. Un profilo angolare impreciso può creare difficoltà di assemblaggio, mentre un'eccessiva asportazione di materiale può far sì che il pezzo finito non rientri nei requisiti dimensionali.
La scelta della mola dovrebbe quindi tenere conto del raggio dell'angolo, dello spessore del vetro e della quantità di materiale da rimuovere. L'utensile deve raggiungere la zona di lavorazione prevista mantenendo una idonea condizione di contatto. Le dimensioni e il profilo della ruota sono particolarmente importanti quando il design prevede piccoli angoli o transizioni tra bordi diritti e curvi.
Anche la sequenza di elaborazione è importante. Se l'operazione prevede sia la sgrossatura che la finitura, la fase iniziale deve rimuovere il materiale richiesto senza lasciare danni eccessivi che la fase di finitura potrà correggere. L'operazione finale si concentra quindi sul raggiungimento del profilo e della condizione del bordo specificati.
Il processo esatto dovrebbe essere stabilito attraverso prove utilizzando i requisiti effettivi di vetro, attrezzature e disegni. Una ruota adatta per un modello di vetro di copertura potrebbe non produrre gli stessi risultati su un'altra parte con contorno o spessore diverso.
La molatura del bordo del vetro del display del veicolo viene utilizzata per portare il bordo del vetro alle dimensioni e al profilo richiesti. Per il vetro di copertura del display, questa operazione deve bilanciare la rimozione del materiale con il controllo dei difetti dei bordi e la consistenza dimensionale.
La finitura precisa dei bordi diventa particolarmente importante quando il componente finito deve adattarsi a un alloggiamento definito o allinearsi con altri elementi del display. Scheggiature dei bordi, profili irregolari o variazioni dimensionali eccessive possono creare problemi durante l'ispezione e l'assemblaggio. Questi problemi non possono sempre essere corretti semplicemente rallentando la macchina o utilizzando un abrasivo più fine. Possono anche essere correlati alla geometria della mola, alle condizioni dell'utensile, al posizionamento del pezzo o all'interazione tra la mola e il vetro.
Una mola adatta deve corrispondere al profilo del bordo previsto e alle capacità della macchina di lavorazione. La ruota dovrebbe rimuovere il materiale in modo uniforme attraverso l'area di contatto richiesta senza creare inutili interferenze con le superfici adiacenti.
Per i produttori che lavorano il vetro del quadro strumenti e le coperture dei display di controllo centrale, la finitura dei bordi del vetro dei display automobilistici deve essere valutata rispetto ai criteri di disegno e ispezione del componente finito. L'aspetto visivo da solo potrebbe non essere sufficiente per determinare se il bordo soddisfa i requisiti dimensionali e di assemblaggio.
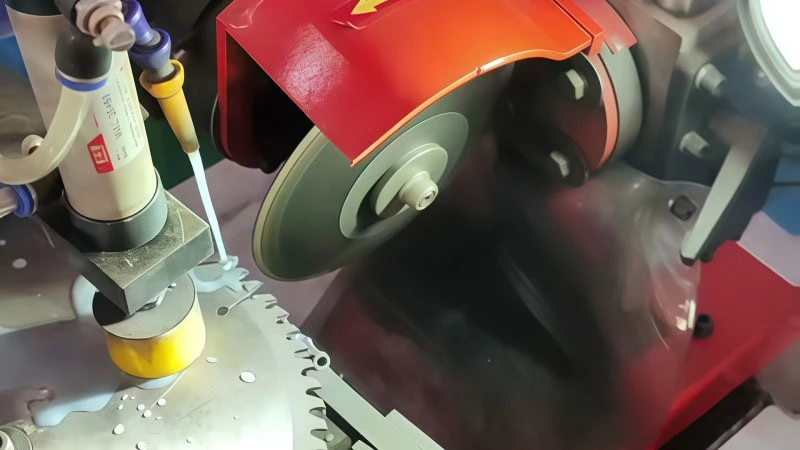
La mola per vetro del display del veicolo di Meijie è progettata per la rettifica degli angoli e la rettifica di precisione dei bordi terminali del vetro di copertura del display del veicolo, dei pannelli touch OGS e del vetro del display di controllo industriale. Il prodotto è destinato ad applicazioni di lavorazione del vetro di precisione in cui il profilo del bordo richiesto e le condizioni di lavorazione devono essere considerati insieme.
La qualità di un bordo rettificato non dipende solo dall'abrasivo utilizzato nella ruota. Le specifiche del vetro, il design dell'utensile, le condizioni dell'attrezzatura e i parametri di lavorazione influenzano tutti il risultato. Prima di selezionare una ruota, i produttori dovrebbero identificare i criteri di accettazione del componente finito e determinare quali fattori di lavorazione hanno il maggiore effetto su tali criteri.
La qualità dei bordi è un aspetto fondamentale nella molatura del vetro dei display automobilistici. A seconda del design del componente, i requisiti possono riguardare il profilo del bordo, la geometria degli angoli, la tolleranza dimensionale e la presenza di scheggiature visibili o altri difetti.
Questi requisiti dovrebbero essere definiti prima dell’inizio della produzione. Un processo progettato esclusivamente per rimuovere rapidamente il materiale potrebbe non fornire un controllo sufficiente sul bordo finito. Al contrario, un processo focalizzato esclusivamente sull’aspetto superficiale può essere inefficiente se utilizza passaggi di finitura non necessari o rimuove il materiale più lentamente del necessario.
La quantità di materiale rimosso in ciascuna fase dovrebbe corrispondere al sovrametallo di lavorazione e alla geometria finale prevista. Se la sgrossatura lascia un profilo incoerente, l'operazione di finitura potrebbe richiedere la rimozione di materiale aggiuntivo per ottenere la forma desiderata. Ciò può aumentare il tempo del ciclo e rendere le dimensioni finali più difficili da controllare.
I criteri di ispezione devono riflettere anche l'effettiva applicazione. I produttori dovrebbero utilizzare il disegno, le specifiche del cliente e le procedure di ispezione concordate per determinare le condizioni accettabili dei bordi. Non si dovrebbe presupporre una tolleranza universale per ogni componente del display del veicolo poiché progetti diversi possono avere requisiti dimensionali e estetici diversi.
L'efficienza della produzione dipende dal rapporto tra rimozione del materiale, tempo di ciclo, condizioni dell'utensile e percentuale di parti che soddisfano i requisiti di ispezione. Una velocità di avanzamento elevata non significa necessariamente che il processo complessivo sia più produttivo se aumenta i difetti o richiede regolazioni ripetute.
L'affilatura della mola, le caratteristiche abrasive, la struttura dei denti e l'idoneità della geometria della mola possono influenzare il modo in cui l'utensile si impegna con il vetro. Anche la stabilità dell’attrezzatura e il posizionamento coerente del pezzo sono importanti. Se questi fattori cambiano durante la produzione, le stesse impostazioni di lavorazione nominali potrebbero non fornire risultati coerenti.
Una valutazione pratica dovrebbe considerare sia il risultato che la qualità. Indicatori utili includono il tempo di ciclo, la proporzione di parti accettate, la frequenza dei difetti sui bordi e la stabilità delle dimensioni nel corso di cicli di produzione ripetuti. Queste misurazioni forniscono una base più affidabile per il miglioramento del processo rispetto alla sola velocità.
Laddove siano integrate la sgrossatura e la finitura, la divisione del lavoro tra le due fasi dovrebbe essere stabilita in base alle condizioni del bordo richieste e al margine di materiale. La mola per vetro per display di veicoli Meijie supporta soluzioni integrate personalizzate di molatura di sgrossatura e finitura, in base alla descrizione del prodotto. L'idoneità di una soluzione combinata per una particolare linea dipende comunque dal pezzo, dall'attrezzatura e dai requisiti di processo convalidati.
La molatura del vetro genera calore e produce abrasivi e detriti di vetro. Se il processo non rimuove calore e trucioli in modo efficace, le condizioni locali all’interfaccia di macinazione potrebbero diventare meno stabili. I detriti possono interferire con il contatto tra la mola e il pezzo in lavorazione, mentre l’accumulo di calore può contribuire a difetti di lavorazione in condizioni inadeguate.
La struttura della ruota è quindi rilevante per il processo di selezione. Meijie identifica la dissipazione del calore e la rimozione dei trucioli come considerazioni sulla progettazione del prodotto, descrivendo una struttura dei denti densa e uniforme destinata a supportare il raffreddamento e lo scarico dei trucioli. Queste caratteristiche dovrebbero essere valutate insieme alle dimensioni della mola, alle specifiche dell'abrasivo e alla compatibilità con la macchina.
Tuttavia, il solo design delle ruote non determina il risultato. È inoltre necessario considerare l'effettiva disposizione di raffreddamento, la configurazione dell'apparecchiatura, le caratteristiche del vetro e le condizioni di lavorazione. I produttori dovrebbero verificare che la ruota selezionata funzioni come richiesto nelle proprie condizioni di produzione piuttosto che fare affidamento su una descrizione generale del prodotto come garanzia di una lavorazione priva di difetti.
La scelta delle mole per vetri di veicoli inizia con l'attività di lavorazione, non con un singolo parametro come la dimensione della grana o la velocità di rotazione. La mola deve adattarsi alla geometria del pezzo, al profilo del bordo richiesto, all'interfaccia macchina e alla sequenza di lavorazione prevista.
Il primo passo è identificare le dimensioni del pezzo e le aree che richiedono la rettifica. Le informazioni rilevanti includono lo spessore del vetro, la forma degli angoli, il profilo del bordo, il sovrametallo di lavorazione e la quantità di materiale da rimuovere.
Questi dettagli aiutano a determinare se la ruota può accedere all'area richiesta e seguire il profilo previsto. Una ruota troppo grande può limitare l'accesso a una curva piccola, mentre un profilo inadatto può rendere difficile il raggiungimento coerente della geometria target. L'utensile selezionato deve inoltre essere compatibile con l'attrezzatura e il movimento dell'attrezzatura di lavorazione.
Lo spessore del vetro dovrebbe essere considerato come parte della configurazione completa della lavorazione piuttosto che trattato come una regola di selezione isolata. La mola, il supporto del pezzo, il margine di lavorazione e le impostazioni della macchina devono funzionare insieme. Ad esempio, la rotella appropriata per un vetro di copertura sottile può differire da quella scelta per un componente più spesso, anche se entrambe le parti hanno forme esterne simili.
La mola per vetro per display di veicoli Meijie elenca una gamma di pezzi che include 0,5 mm, 0,7 mm, 1,1 mm e altri spessori di vetro. Questi sono gli spessori identificati nelle informazioni sul prodotto, non una garanzia che ogni configurazione di ruota sia adatta a ogni spessore. La specifica finale deve essere confermata rispetto al componente reale e alle condizioni di lavorazione.
Il diametro della mola, il diametro del gambo e il tipo di scanalatura influiscono sull'adattamento dell'utensile e sulla sua interazione con il pezzo da lavorare. Queste specifiche dovrebbero essere verificate rispetto all'interfaccia dell'apparecchiatura e alla geometria dell'area da elaborare.
Le informazioni sul prodotto per la mola per vetro del display del veicolo Meijie elencano le seguenti specifiche:
| Parametro | Specifica elencata |
|---|---|
| Diametro della mola | Ø10–Ø15mm |
| Diametro del gambo | Ø6mm, Ø10mm |
| Tipo di scanalatura | Trapezoidale, a forma di U, senza scanalature |
| Granulometria | 400#–1200# |
| Spessore del pezzo | 0,5 mm, 0,7 mm, 1,1 mm e altri spessori |
| Velocità di rotazione dell'attrezzatura | 18.000–32.000 giri/min |
| Velocità di avanzamento | 300–1.200 mm/min |
| Profondità di macinazione | 0,1–0,5 mm, suddivisi in sgrossatura e finitura |
Questi valori descrivono le specifiche elencate del prodotto. Non devono essere interpretati come una configurazione universale in cui ogni diametro, gambo, scanalatura, grana e parametro di lavorazione può essere combinato liberamente.
Il tipo di scanalatura deve essere selezionato in base al profilo di contatto previsto e al tipo di lavorazione. Allo stesso modo, il gambo deve corrispondere alla disposizione di bloccaggio della macchina e il diametro della ruota deve adattarsi alle condizioni di accesso e operative richieste. La conferma di questi dettagli prima dell'installazione aiuta a prevenire problemi di compatibilità evitabili durante la produzione.
Per altre applicazioni per la lavorazione del vetro, la categoria delle mole per la lavorazione del vetro offre una panoramica più ampia della gamma di mole per vetro di Meijie.
La dimensione della grana influisce sull'interazione tra l'abrasivo e la superficie del vetro. La scelta adeguata dipende dalla fase di lavorazione, dai requisiti di asportazione del materiale e dalla qualità del bordo che si desidera ottenere. Un abrasivo più grossolano può essere appropriato per un particolare compito di sgrossatura, mentre un abrasivo più fine può essere selezionato per un'operazione di finitura. Il risultato effettivo dipende tuttavia dal processo completo e la dimensione della grana non deve essere considerata l'unico fattore che controlla la qualità del tagliente.
I produttori dovrebbero considerare la dimensione della grana insieme alla struttura della mola, allo spessore del vetro, al sovrametallo di lavorazione e alle condizioni dell'attrezzatura. Un cambio di grana può richiedere la revisione delle condizioni di lavorazione piuttosto che la semplice sostituzione di una mola con un'altra mantenendo tutte le impostazioni precedenti.
La velocità di rotazione, la velocità di avanzamento e la profondità di rettifica devono essere verificate rispetto alle specifiche della mola selezionata e ai limiti operativi della macchina. L'intervallo indicato da Meijie di 18.000–32.000 giri/min, ad esempio, si applica al prodotto sopra descritto. Non è una raccomandazione far funzionare ogni pezzo al limite superiore.
Lo stesso principio vale per la velocità di avanzamento e la profondità di rettifica. L'aumento della rimozione del materiale può ridurre il tempo di ciclo in alcune condizioni, ma può anche influire sulla qualità dei bordi e sulla stabilità del processo. Le impostazioni dovrebbero essere convalidate utilizzando il pezzo reale e valutate rispetto sia all'efficienza produttiva che ai requisiti della parte finita.
Prima di acquistare o installare una mola diamantata per vetro automobilistico, i produttori devono verificare l'interfaccia dell'apparecchiatura, la velocità di rotazione consentita, le dimensioni dell'utensile e la disposizione di lavorazione. La compatibilità deve essere stabilita utilizzando i requisiti del produttore della macchina e le specifiche tecniche della ruota selezionata.
Meijie descrive la sua mola per vetro da esposizione per veicoli come compatibile con macchine bilaterali di diversi marchi. Per una particolare linea di produzione, è comunque necessario verificare l'esatta configurazione. I modelli di macchina, le disposizioni di bloccaggio, i limiti operativi e i percorsi di lavorazione possono variare, pertanto una dichiarazione generale di compatibilità non dovrebbe sostituire la verifica tecnica.
È anche importante distinguere l’idoneità fisica dall’idoneità al processo. Una mola può adattarsi al mandrino ma non riuscire comunque a produrre il profilo del bordo richiesto nelle condizioni di lavorazione esistenti. La conferma dovrebbe quindi riguardare l'installazione, il movimento dell'utensile, il supporto del pezzo e la qualità del bordo lavorato.
Laddove la geometria richiesta è complessa o le condizioni di produzione non sono familiari, una prova di lavorazione controllata può aiutare a determinare se la configurazione della ruota proposta è adatta prima che venga introdotta nella produzione regolare.
Una volta selezionata la mola adatta, la coerenza dei risultati dipende dal controllo dell'intero processo di lavorazione. I seguenti controlli aiutano i produttori a identificare tempestivamente i problemi senza dare per scontato che ogni difetto abbia la stessa causa.
Prima della lavorazione: verificare lo spessore del vetro, il profilo del bordo, il sovrametallo di lavorazione, le dimensioni della ruota, le condizioni di bloccaggio e i limiti operativi della macchina. Verificare che la configurazione dello strumento corrisponda all'operazione prevista.
Durante la lavorazione: monitoraggio della scheggiatura dei bordi, della consistenza del profilo, della rimozione dei trucioli, delle vibrazioni insolite e dei cambiamenti nelle condizioni dell'utensile. Se compaiono difetti, rivedere la mola, il posizionamento del pezzo, le condizioni dell'attrezzatura e le impostazioni di lavorazione prima di apportare modifiche.
Dopo la lavorazione: verificare il bordo finito rispetto al disegno e ai criteri di accettazione concordati. Registrare i difetti ricorrenti e i cambiamenti nelle condizioni del processo in modo che le azioni correttive possano essere basate sulle prove di produzione.
Questi controlli sono particolarmente utili quando i risultati dell'ispezione sono collegati alle effettive condizioni di lavorazione. Se i difetti dei bordi aumentano dopo un cambio utensile, ad esempio, le specifiche e l'installazione della mola dovrebbero essere riviste insieme alle impostazioni della macchina. Se le dimensioni variano gradualmente durante la produzione, l'usura degli utensili e la stabilità delle apparecchiature potrebbero giustificare un'indagine. Nessuna delle due situazioni dovrebbe essere attribuita ad una singola causa senza prove a sostegno.
Dovrebbero essere controllati anche gli aggiustamenti del processo. La modifica simultanea della velocità di avanzamento, della profondità di rettifica e della velocità di rotazione rende più difficile identificare quale fattore ha influenzato il risultato. Ove possibile, valutare sistematicamente le modifiche e confrontare le parti finite con i criteri di qualità stabiliti.
La sostituzione della mola dovrebbe basarsi sulle condizioni dell'utensile e sulla sua capacità di mantenere i risultati di lavorazione richiesti. Un intervallo di sostituzione fisso può essere utile se supportato dalla cronologia della produzione, ma la durata effettiva può variare in base al pezzo, alle condizioni operative e al carico di lavorazione. I dati delle ispezioni forniscono una base più solida per stabilire un programma di sostituzione.
Per ulteriori informazioni sull'abbinamento di attrezzature e utensili nella lavorazione del bordo del vetro CNC, vedere Lavorazione del bordo del vetro CNC: requisiti delle mole per i centri di lavoro . L'articolo affronta la relazione più ampia tra le attrezzature di lavorazione e i requisiti delle mole, mentre questo articolo si concentra sulle applicazioni dei vetri dei display dei veicoli.
Le mole svolgono un ruolo importante nella molatura degli angoli e nella finitura di precisione dei bordi dei vetri degli espositori dei veicoli. La scelta giusta dipende dalla geometria del pezzo, dallo spessore del vetro, dalla qualità del bordo richiesta, dalle dimensioni della mola, dalle specifiche dell'abrasivo e dalle condizioni della macchina. Nessun singolo parametro può determinare se una ruota è adatta ad ogni applicazione.
Per i produttori che lavorano coperture del quadro strumenti, vetro del display di controllo centrale e componenti correlati, l'approccio più affidabile consiste nel definire innanzitutto i requisiti del pezzo finito, abbinare la ruota all'attività di lavorazione e verificare il processo nelle condizioni di produzione effettive. Il monitoraggio della qualità dei bordi, delle dimensioni e delle condizioni degli utensili aiuta quindi a mantenere risultati costanti nel tempo.
La mola per vetro per display di veicoli Meijie è progettata per la molatura degli angoli e la molatura di precisione dei bordi terminali, con opzioni elencate per dimensioni della mola, tipi di scanalatura e dimensioni della grana. I produttori possono utilizzare queste specifiche come punto di partenza per la valutazione tecnica e confermare la configurazione appropriata in base ai requisiti di componenti, apparecchiature e lavorazione del vetro.