Sep 24,2026
Come viene utilizzata la rettifica dei bordi dei wafer nella lavorazione dei wafer a semiconduttore?
I componenti ceramici dei semiconduttori spesso contengono piccoli fori, scanalature e altre caratteristiche di precisione che richiedono una lavorazione controllata. Materiali come allumina, zirconio, ittrio, carburo di silicio e nitruro di silicio sono duri e fragili, rendendo la scelta dell'utensile particolarmente importante per la lavorazione dei fori.
La giusta testa portamola per la lavorazione di fori in ceramica per semiconduttori non dipende solo dal diametro del foro. Prima di selezionare un utensile è necessario considerare il materiale ceramico, la profondità del foro, il metodo di lavorazione, la dimensione della grana, la lunghezza effettiva, le condizioni dell'attrezzatura e la qualità della superficie richiesta.
I componenti ceramici semiconduttori vengono utilizzati in applicazioni in cui la consistenza dimensionale e le condizioni della superficie sono importanti. Gli esempi includono ugelli in nitruro di alluminio, componenti di distribuzione del gas, anelli di pompe e basi ceramiche utilizzate nelle apparecchiature a semiconduttore.
A differenza dei materiali tecnici più morbidi, la ceramica generalmente combina un’elevata durezza con la fragilità. Questa combinazione rende la rimozione del materiale più impegnativa e lascia meno spazio a forze di taglio incontrollate.
Durante la lavorazione di fori in ceramica, possono verificarsi diversi problemi se la testa portamola o le condizioni del processo non sono adeguate:
Per i fori piccoli, l'influenza della geometria dell'utensile diventa ancora più significativa. Una leggera discrepanza tra il diametro dell'utensile e la dimensione del foro richiesta può influire sulla precisione della lavorazione, mentre una lunghezza effettiva inadeguata può rendere più difficile la lavorazione di fori più profondi.
Per una panoramica più ampia delle applicazioni di molatura del diamante per la ceramica semiconduttrice, vedere Strumenti di molatura del diamante per componenti ceramici a semiconduttore .
La scelta di una testa portamola in ceramica dovrebbe iniziare dalle effettive esigenze di lavorazione. I principali fattori possono essere così riassunti:
| Fattore di selezione | Perché è importante |
|---|---|
| Diametro del foro | Determina la dimensione appropriata della testa di molatura e il gioco di lavorazione |
| Materiale ceramico | Influisce sul comportamento di rettifica, sui requisiti di abrasività e sull'usura dell'utensile |
| Profondità del foro | Determina la lunghezza di lavoro effettiva richiesta |
| Operazione di lavorazione | Operazioni diverse possono richiedere geometrie di utensili diverse |
| Granulometria | Influisce sulla rimozione del materiale e sulla qualità della superficie |
| Compatibilità delle apparecchiature | Determina se l'utensile può funzionare correttamente sulla macchina |
Questi fattori dovrebbero essere considerati insieme piuttosto che separatamente. Ad esempio, un foro di piccolo diametro in un materiale ceramico duro può richiedere una combinazione di utensili diversa rispetto a un foro più grande in allumina.
Anche la qualità della superficie richiesta è importante. Un utensile selezionato solo per la rimozione del materiale potrebbe non essere adatto quando il foro finito richiede un controllo più rigoroso delle condizioni della superficie.
Il diametro del foro è una delle prime specifiche da verificare quando si sceglie una testa portamola per la lavorazione della ceramica.
La testa di levigatura deve adattarsi all'area di lavorazione fornendo allo stesso tempo un contatto abrasivo sufficiente per una rimozione stabile del materiale. Un utensile sovradimensionato potrebbe non essere adatto per un foro piccolo, mentre un utensile sottodimensionato potrebbe aumentare il numero di passaggi di lavorazione o influire sull'efficienza della lavorazione.
Per le applicazioni di lavorazione dei fori coperte da Meijie, i diametri delle teste di rettifica vanno da Ø0,5 mm a Ø5 mm. Questa gamma copre fori ceramici relativamente piccoli e consente di adattare meglio la dimensione dell'utensile alla caratteristica richiesta.
Tuttavia, il diametro dell'utensile non deve essere selezionato solo dal diametro del foro. È inoltre necessario considerare il sovrametallo di lavorazione effettivo, la geometria del foro, il materiale ceramico e la precisione dimensionale richiesta.
Ad esempio, un foro che richiede solo la rimozione di materiale può avere requisiti di utensile diversi rispetto a un foro che necessita di una dimensione finale e di una condizione della superficie controllate.
Questo è il motivo per cui il diametro della testa portamola dovrebbe essere considerato come una parte della selezione completa dell'utensile piuttosto che come l'unica specifica.
Il materiale ceramico lavorato influisce direttamente sul comportamento di rettifica. L'allumina, l'ossido di zirconio, l'ittrio, il carburo di silicio e il nitruro di silicio hanno durezze e caratteristiche meccaniche diverse, pertanto non è possibile applicare automaticamente le stesse condizioni di macinazione a tutti.
L'allumina e la zirconio sono ceramiche tecniche ampiamente utilizzate con elevata durezza e buona stabilità dimensionale. Durante la lavorazione dei fori, la testa di rettifica deve fornire una rimozione controllata del materiale senza generare un carico meccanico eccessivo.
La condizione dell'abrasivo e la dimensione della grana devono essere abbinate al risultato di lavorazione richiesto anziché essere selezionate solo in base al nome del materiale.
Il carburo di silicio e il nitruro di silicio presentano condizioni di macinazione impegnative a causa della loro durezza e del loro comportamento fragile. L'usura dell'utensile e la stabilità della rettifica richiedono una maggiore attenzione, in particolare quando si lavorano fori piccoli o relativamente profondi.
Per questi materiali, gli utensili diamantati possono fornire la capacità abrasiva necessaria per la lavorazione ceramica di precisione. Le specifiche effettive dell'utensile devono ancora essere abbinate all'operazione di lavorazione e all'attrezzatura.
Il punto chiave è che il materiale ceramico dovrebbe essere considerato all’inizio del processo di selezione. Una testa portamola che funziona bene con una condizione del materiale potrebbe non fornire gli stessi risultati con un'altra.
La dimensione della grana influisce sull'equilibrio tra rimozione del materiale e qualità della superficie. Per la lavorazione di fori in ceramica semiconduttrice, la grana appropriata dipende dalla fase di lavorazione e dal risultato richiesto.
Le TESTE DI RETTIFICATURA PER LA LAVORAZIONE DEI FORI Meijie sono disponibili con granulometrie da 100# a 600#.
Una grana relativamente grossa può fornire una maggiore capacità di rimozione del materiale, mentre una grana più fine può essere presa in considerazione quando sono necessarie una finitura e una qualità della superficie più controllate. La dimensione della grana non deve però essere interpretata come una regola fissa secondo la quale una grana corrisponde sempre ad una fase di lavorazione.
Il materiale ceramico, le dimensioni del foro, il sovrametallo di lavorazione, le condizioni dell'attrezzatura e la finitura superficiale richiesta sono tutti fattori che influenzano le specifiche dell'abrasivo adatto.
Per questo motivo i produttori dovrebbero definire la qualità del foro richiesta prima di scegliere la grana. Un utensile selezionato per la rimozione di materiale aggressivo potrebbe non essere la scelta giusta per un'operazione di finitura finale.
La profondità del foro è un'altra considerazione importante, soprattutto quando si lavorano fori ceramici stretti o relativamente profondi.
La testa portamola necessita di una lunghezza di lavoro effettiva sufficiente per raggiungere l'area di lavorazione richiesta. Se la lunghezza effettiva è insufficiente, l'utensile potrebbe non essere in grado di elaborare correttamente l'intera profondità del foro.
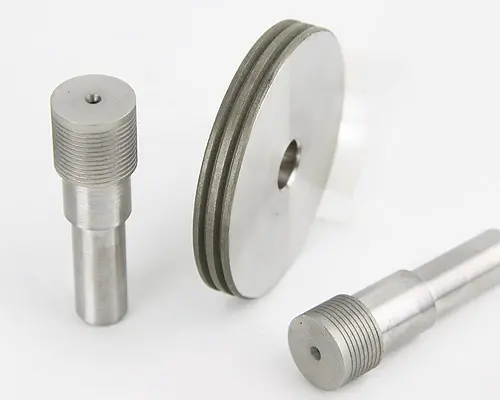
Le teste di rettifica per la lavorazione di fori di Meijie utilizzano un gambo da Ø6 mm, con una lunghezza effettiva di 2–20 mm e diametri della testa di rettifica da Ø0,5 a Ø5 mm.
La lunghezza effettiva non deve essere considerata indipendentemente dalla stabilità dell'utensile. Una sezione di lavoro più lunga può fornire la portata necessaria per un foro più profondo, ma l'utensile deve anche mantenere un'adeguata rigidità nelle effettive condizioni di lavorazione.
Pertanto, i produttori dovrebbero verificare sia la profondità del foro richiesta che la lunghezza effettiva disponibile prima di selezionare un utensile per la rettifica di fori in ceramica.
Una testa di macinazione adatta richiede comunque condizioni di lavorazione adeguate. La velocità di rettifica, la velocità di avanzamento e la profondità di rettifica influiscono sul carico applicato sull'utensile e sul modo in cui il materiale viene rimosso.
La velocità di levigatura influenza l'interazione tra la superficie abrasiva e il pezzo in ceramica. La velocità operativa deve rimanere entro l'intervallo appropriato per la testa di molatura e l'attrezzatura.
La velocità di avanzamento influisce sulla velocità con cui la testa di macinazione entra o si muove attraverso il materiale. Un'alimentazione eccessivamente aggressiva può aumentare il carico di macinazione, mentre un'alimentazione eccessivamente conservativa può ridurre l'efficienza della lavorazione.
La profondità di rettifica determina la quantità di materiale rimosso durante ciascuna operazione di lavorazione. Profondità di rettifica controllate più piccole possono essere utili quando la precisione dimensionale e la qualità dei bordi sono importanti.
Per le teste di rettifica per la lavorazione di fori coperte dalle informazioni sul prodotto Meijie, la profondità di rettifica è 0,005–0,02 mm. Questo valore deve essere considerato come l'intervallo operativo del prodotto specificato piuttosto che come un'impostazione universale per ogni applicazione di lavorazione di fori per ceramica.
I parametri finali dovrebbero essere stabiliti in base al materiale ceramico, alla geometria del foro, all'attrezzatura e ai requisiti di lavorazione effettivi.
Non tutti i fori ceramici vengono prodotti esattamente attraverso la stessa operazione di lavorazione. L'operazione richiesta deve quindi essere considerata quando si seleziona l'utensile.
| Requisito di lavorazione | Considerazione sullo strumento principale |
|---|---|
| Foratura a becco | Diametro ridotto, avanzamento controllato e rimozione stabile del materiale |
| Rettifica dei fori | Diametro dell'utensile, dimensione della grana e controllo dimensionale |
| Alesatura del foro | Qualità della superficie e controllo delle dimensioni finali del foro |
| Brocciatura di scanalature | Geometria dell'utensile e capacità di adattarsi al profilo della scanalatura |
Le TESTE DI RETTIFICATURA PER LA LAVORAZIONE DEI FORI Meijie sono progettate per operazioni quali foratura a penetrazione, rettifica di fori, alesatura di fori e brocciatura di scanalature. Ciò rende il metodo di lavorazione una parte importante del processo di selezione.
Ad esempio, selezionare un utensile solo in base al diametro potrebbe non essere sufficiente per un componente che contiene sia fori che scanalature. La geometria dell'utensile deve corrispondere all'elemento reale da lavorare.
La selezione dell'utensile ha una relazione diretta con diversi problemi comuni nella lavorazione di fori ceramici per semiconduttori.
La scheggiatura può verificarsi quando il processo di levigatura applica una forza meccanica eccessiva o scarsamente controllata a un bordo ceramico fragile. Le dimensioni dell'utensile, le condizioni della grana, la profondità di rettifica e la velocità di avanzamento influenzano tutti il carico di lavorazione.
La variazione dimensionale può derivare dall'usura dell'utensile, dalla geometria inadeguata dell'utensile, da condizioni di lavorazione instabili o da un controllo insufficiente della rimozione del materiale.
Una testa portamola con diametro appropriato e geometria di lavoro stabile fornisce una base migliore per mantenere dimensioni costanti del foro.
La qualità della superficie è influenzata dalla grana abrasiva, dalle condizioni dell'utensile, dai parametri di lavorazione e dal materiale ceramico. Quando è richiesta una finitura più fine, la selezione della grana e la fase di lavorazione finale richiedono maggiore attenzione.
L'usura dell'utensile modifica nel tempo le effettive condizioni di taglio. Al variare della superficie abrasiva possono cambiare anche la rimozione del materiale e le prestazioni dimensionali.
L'ispezione regolare dell'utensile è quindi importante quando è richiesta una qualità del foro costante durante un ciclo di produzione.
Diverse esigenze di lavorazione attribuiscono priorità diverse alla testa portamola.
| Requisiti del foro in ceramica | Priorità di selezione principale |
|---|---|
| Foro di piccolo diametro | Diametro della testa portamola e stabilità dell'utensile |
| Buco profondo | Lunghezza effettiva e stabilità di lavorazione |
| Elevata qualità della superficie | Granulometria e condizioni di macinazione controllate |
| Materiale ceramico duro | Prestazioni abrasive e resistenza all'usura dell'utensile |
| Foro o scanalatura complessa | Geometria dell'utensile e metodo di lavorazione |
Per i fori di piccole dimensioni, diametro e rigidità meritano particolare attenzione. Per i fori più profondi, la lunghezza effettiva diventa più importante. Quando la qualità della superficie è la preoccupazione principale, la dimensione della grana e il controllo del processo devono essere considerati insieme.
Per le ceramiche più dure come il carburo di silicio, le prestazioni abrasive e l'usura degli utensili possono avere un effetto maggiore sulla stabilità della produzione.
Questo approccio è più pratico rispetto alla selezione di una testa portamola da un'unica specifica. L'utensile deve soddisfare i requisiti di lavorazione completi.
Prima di selezionare una testa portamola diamantata, i produttori dovrebbero preparare le informazioni di base sulla lavorazione.
Questi dettagli forniscono una base più affidabile per la scelta della testa portamola e riducono il rischio di scegliere un utensile in base a un solo parametro.
Le teste di levigatura diamantate sono adatte per applicazioni impegnative di lavorazione della ceramica perché l'abrasivo diamantato fornisce la capacità di taglio richiesta per i materiali ceramici duri. Il diametro specifico, la dimensione della grana, la lunghezza effettiva e la geometria devono essere selezionati in base ai requisiti del foro e della lavorazione.
Il diametro della testa di rettifica deve corrispondere alla dimensione del foro, al sovrametallo di lavorazione, al materiale e ai requisiti dimensionali richiesti. I fori piccoli generalmente richiedono utensili di diametro inferiore, mentre l'utensile deve comunque mantenere una stabilità sufficiente durante la lavorazione.
La grana adatta dipende dal materiale ceramico, dalla fase di lavorazione, dai requisiti di rimozione del materiale e dalla qualità della superficie richiesta. Le teste di rettifica per la lavorazione di fori di Meijie utilizzano grana 100#–600#, offrendo opzioni per diverse esigenze di lavorazione della ceramica.
Una testa di macinazione può essere applicabile a più materiali ceramici, ma non si deve presumere che le stesse specifiche dello strumento e le stesse condizioni di lavorazione forniscano automaticamente risultati identici. Per ciascuna applicazione è necessario valutare la durezza del materiale, la fragilità, la geometria del foro, la dimensione della grana e i parametri di lavorazione.
La scelta di una testa di rettifica per la lavorazione di fori in ceramica per semiconduttori richiede una combinazione di considerazioni su materiale, geometria, utensile e processo. Diametro del foro, profondità del foro, materiale ceramico, dimensione della grana, lunghezza effettiva, metodo di lavorazione e condizioni dell'attrezzatura influiscono tutti sulla selezione finale.
Un processo di selezione pratico inizia con l'effettivo requisito di lavorazione del foro e quindi abbina le specifiche della testa portamola a tale requisito. Questo approccio fornisce un migliore controllo sulla rimozione del materiale, sulle dimensioni del foro, sulla qualità del bordo, sulla finitura superficiale e sulla stabilità dell'utensile.
Per i produttori che lavorano componenti ceramici semiconduttori, la testa portamola giusta non è semplicemente lo strumento più piccolo o più aggressivo disponibile. La considerazione più importante è se le specifiche dell'utensile e le condizioni di lavorazione sono adatte ai requisiti di materiale, geometria e qualità del componente finito.