Sep 11,2026
Macinazione grossolana e macinazione fine per wafer di semiconduttori
I componenti ceramici dei semiconduttori spesso richiedono qualcosa di più che semplici superfici piane o fori. Scanalature, bordi curvi, elementi incassati e altri profili lavorati potrebbero essere necessari per soddisfare i disegni dei componenti, i requisiti di assemblaggio o le specifiche di progettazione delle apparecchiature. La produzione di queste caratteristiche in ceramiche dure e fragili richiede un attento controllo della geometria dell'utensile, del percorso di lavorazione e del processo di rimozione del materiale.
La lavorazione di scanalature in ceramica per semiconduttori e la lavorazione di profili in ceramica coinvolgono comunemente utensili diamantati perché questi utensili sono progettati per la lavorazione di materiali duri. Tuttavia, il metodo appropriato dipende dall'elemento da produrre, dal materiale ceramico, dalle dimensioni richieste e dalle capacità della macchina. Un utensile adatto alla brocciatura di scanalature potrebbe non essere la scelta migliore per ogni profilo curvo o elemento stretto.
Comprendere come i metodi di lavorazione, la selezione degli utensili e l'ispezione interagiscono aiuta i produttori a sviluppare un processo che soddisfi i requisiti di ciascun componente senza fare affidamento su un unico set di parametri per ogni applicazione.
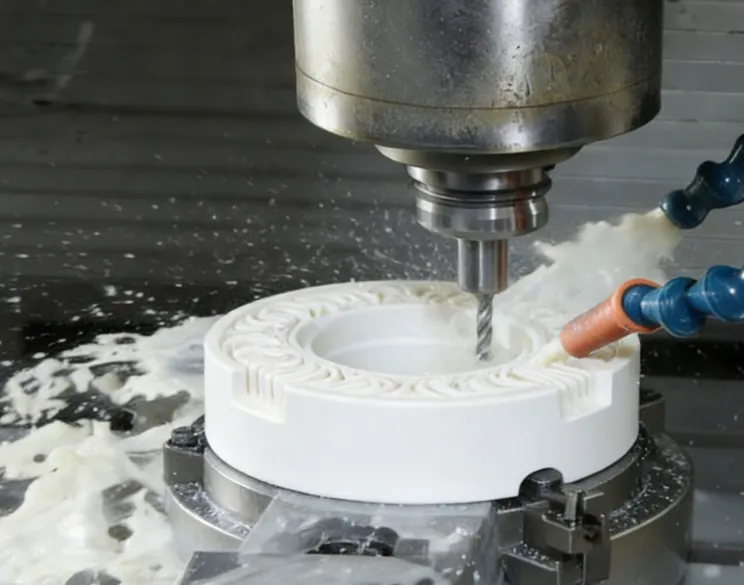
Scanalature e profili hanno scopi geometrici diversi, quindi i loro requisiti di lavorazione non sono identici. Una scanalatura è generalmente definita dalla sua larghezza, profondità, forma della sezione trasversale e posizione sul componente. Un profilo lavorato, al contrario, può includere bordi curvi, archi, transizioni o un contorno esterno più complesso. Alcuni componenti richiedono entrambe le funzionalità, rendendo particolarmente importanti l'accesso agli utensili e il controllo dimensionale.
La difficoltà aumenta quando queste caratteristiche vengono prodotte in materiali ceramici. Ceramiche come allumina, zirconio, carburo di silicio e nitruro di silicio vengono utilizzate nelle apparecchiature per semiconduttori, ma il loro comportamento alla lavorazione varia in base al materiale e alla qualità. La loro durezza può rendere impegnativa la rimozione del materiale, mentre la loro fragilità fa sì che le sollecitazioni locali durante la lavorazione possano portare alla scheggiatura dei bordi o al danneggiamento della superficie.
La lavorazione di scanalature nei componenti ceramici presenta anche limitazioni pratiche legate all'accesso all'utensile. Una scanalatura stretta può richiedere un utensile con un diametro di lavoro piccolo, mentre una caratteristica più profonda può richiedere una lunghezza effettiva sufficiente per raggiungere l'area target. Se la geometria dell'utensile non corrisponde alla lavorazione, il processo potrebbe produrre una forma della scanalatura errata o rendere difficile il mantenimento di dimensioni coerenti lungo l'intero percorso di lavorazione.
La lavorazione del profilo introduce ulteriori considerazioni. L'utensile deve seguire il contorno previsto mantenendo la geometria richiesta. Cambi improvvisi di direzione, accesso limitato o rimozione incoerente di materiale possono influenzare la forma finita. La macchina, la disposizione dei portapezzi, la configurazione dell'utensile e il percorso programmato influenzano tutti il risultato.
Queste sfide dovrebbero essere valutate rispetto al disegno del componente piuttosto che trattate come un unico problema generale. Prima di selezionare il metodo di lavorazione è necessario identificare la larghezza e la profondità della scanalatura, la geometria del profilo, le condizioni dei bordi e le tolleranze dimensionali.
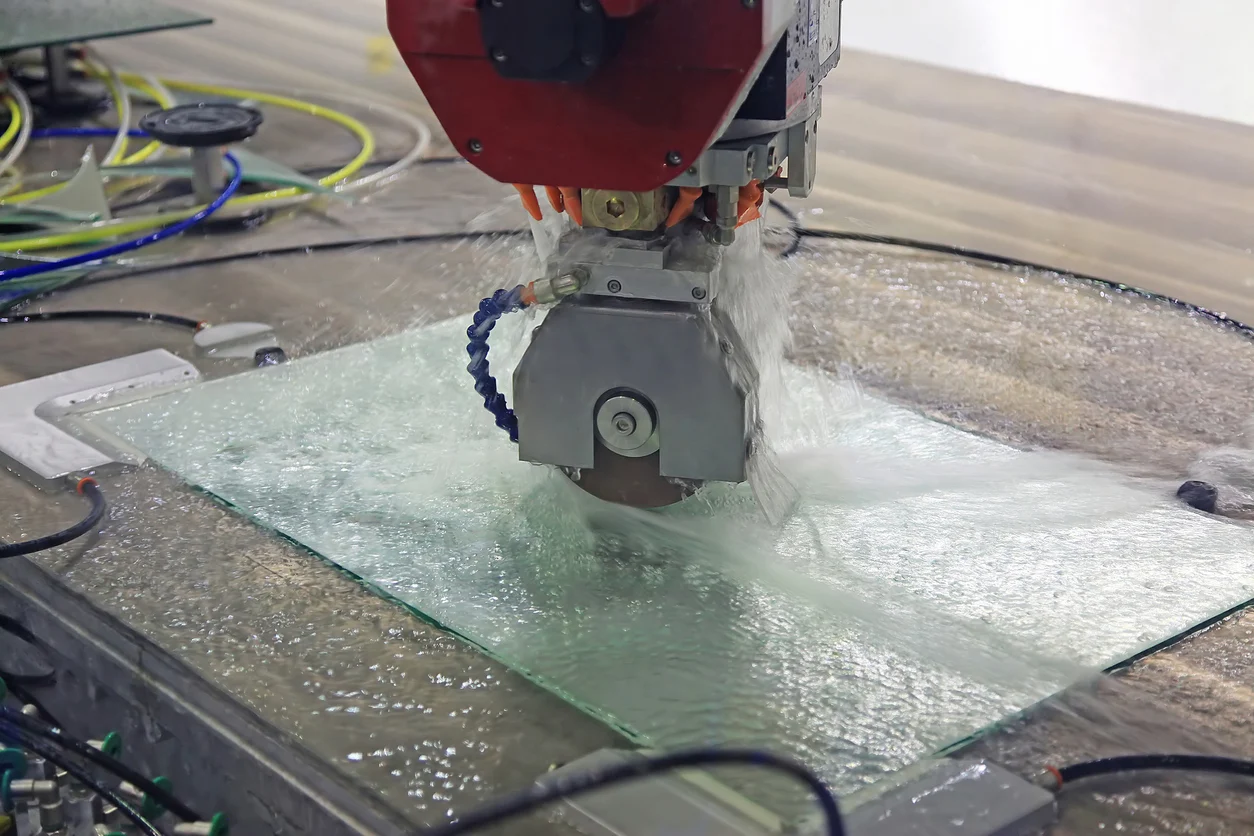
La rettifica al diamante per componenti ceramici è un approccio di lavorazione importante quando è necessario modellare o rifinire materiali ceramici duri. L'abrasivo diamantato è adatto per applicazioni impegnative di rimozione materiale, ma la configurazione dell'utensile e le condizioni operative devono corrispondere al pezzo e all'elemento da lavorare.
La scelta della lavorazione dipende dalla geometria richiesta. Una scanalatura può essere prodotta mediante un'operazione di rettifica o brocciatura adeguata, mentre un bordo curvo o un contorno esterno possono richiedere una forma diversa dell'utensile e un movimento controllato dell'utensile. Anche la fresatura della piattaforma e altre operazioni di rettifica specificate possono essere rilevanti per particolari componenti ceramici semiconduttori.
Le apparecchiature di controllo numerico computerizzato (CNC) possono aiutare a guidare uno strumento lungo un percorso programmato. Per un profilo, il percorso deve corrispondere al contorno previsto. Per una scanalatura, il processo deve controllarne la posizione, la larghezza, la profondità e la sezione trasversale. Il controllo CNC non elimina la necessità di un'adeguata selezione degli utensili o di una verifica del processo; il risultato finale dipende ancora dalla capacità della macchina, dalle condizioni dell'utensile, dal bloccaggio del pezzo e dai parametri di lavorazione.
Le dimensioni fisiche dello strumento sono particolarmente importanti. Uno strumento troppo grande potrebbe non raggiungere un elemento stretto o riprodurre la geometria prevista. Un utensile con una lunghezza effettiva insufficiente potrebbe non raggiungere la profondità richiesta. Al contrario, scegliere un utensile solo perché è piccolo non garantisce un risultato adeguato, poiché bisogna considerare anche la rigidità, l'accessibilità e l'operazione prevista.
La testa di macinazione in ceramica per semiconduttori di Meijie è indicata per la lavorazione di materiali ceramici tra cui allumina, zirconio, carburo di silicio e nitruro di silicio. Le sue applicazioni specificate includono fresatura di piattaforme, rettifica di bordi ad arco, rettifica di filettature, rettifica di fori interni e brocciatura di scanalature. Queste applicazioni lo rendono un'opzione rilevante da valutare quando si pianificano determinate operazioni di lavorazione ceramica.
I parametri elencati del prodotto includono un diametro del gambo di 10 mm, una lunghezza effettiva di 25–60 mm, granulometrie da 60# a 400#, una velocità di rotazione dell'attrezzatura di 9.000–28.000 giri/min, una velocità di avanzamento di 100–1.500 mm/min e una profondità di rettifica di 0,005–0,05 mm. Queste sono le specifiche del prodotto, non una ricetta universale per la lavorazione di scanalature o profili. La configurazione e le condizioni operative adeguate devono essere confermate per la caratteristica, la macchina e il materiale previsti.
Quando si confrontano i metodi, le considerazioni principali sono:
Geometria della caratteristica: sezione trasversale della scanalatura, profondità, forma del profilo e requisiti dimensionali.
Accessibilità dello strumento: se lo strumento può raggiungere l'area target con una lunghezza effettiva sufficiente e una geometria appropriata.
Capacità della macchina: controllo del movimento, bloccaggio del pezzo, gamma di mandrini e stabilità del processo disponibili.
Il metodo selezionato dovrebbe basarsi su questi fattori insieme. Un'operazione di lavorazione che funziona bene per una scanalatura poco profonda potrebbe non essere appropriata per una scanalatura profonda o un profilo con curvatura stretta.
Il controllo dimensionale inizia con la traduzione del disegno del componente in requisiti di lavorazione misurabili. Per una scanalatura, questi possono includere larghezza, profondità, posizione e geometria della sezione trasversale. Per un profilo, i requisiti rilevanti possono includere dimensioni del contorno, raggi, transizioni e la relazione tra l'elemento lavorato e le superfici adiacenti.
La geometria dell'utensile è uno dei primi fattori da controllare. Il diametro dell'utensile e la forma di lavoro influiscono sulla caratteristica che può essere prodotta, mentre la lunghezza effettiva determina la profondità in cui l'utensile può penetrare nel pezzo. Anche il gambo e la disposizione di bloccaggio devono essere compatibili con l'attrezzatura. Queste dimensioni dovrebbero essere controllate prima della lavorazione piuttosto che corrette attraverso regolazioni per tentativi dopo l'installazione di uno strumento non adatto.
Il percorso utensile programmato è un altro fattore chiave. Un profilo può richiedere che l'utensile segua una curva continua o una serie di movimenti collegati. Errori nel percorso programmato, nell'impostazione delle coordinate o nel posizionamento del pezzo possono creare deviazioni dal contorno previsto. Per le scanalature, il percorso deve mantenere la posizione e la direzione corrette controllando al tempo stesso il materiale rimosso lungo la lavorazione.
I parametri di lavorazione influenzano il processo di rimozione e le condizioni della superficie finita. La velocità del mandrino, la velocità di avanzamento e la profondità di rettifica devono essere considerate insieme, con regolazioni basate sul materiale ceramico, sulle specifiche dell'utensile, sull'attrezzatura e sulla geometria delle caratteristiche. Aumentare la velocità di avanzamento o la profondità di rettifica senza convalidare il processo risultante può influire sulla qualità della superficie o sulla consistenza dimensionale. Allo stesso modo, operare a una velocità particolare non garantisce lo stesso risultato su strumenti e macchine diversi.
La tabella seguente riassume i principali controlli e cosa è opportuno verificare.
| Fattore di controllo | Potenziale influenza | Focus sulla verifica |
|---|---|---|
| Geometria dell'utensile | Forma della scanalatura, accesso alle funzioni e dimensioni ottenibili | Diametro, forma di lavoro, lunghezza effettiva |
| Percorso utensile CNC | Precisione e coerenza del contorno | Definizione del percorso, posizionamento, sovrataglio locale |
| Parametri di macinazione | Rimozione del materiale e condizione della superficie | Velocità, avanzamento, profondità di rettifica |
| Bloccaggio e impostazione del pezzo | Posizione e ripetibilità delle caratteristiche | Bloccaggio, allineamento, posizionamento del pezzo |
| Ispezione | Conformità ai requisiti del disegno | Larghezza della scanalatura, profondità, dimensioni del profilo |
L'ispezione dovrebbe basarsi sul disegno effettivo e sui criteri di accettazione. A seconda della caratteristica, ciò può comportare la misurazione dimensionale, l'ispezione del profilo o l'esame dei bordi e delle superfici lavorate. Un componente può soddisfare una profondità nominale della scanalatura pur presentando danni ai bordi inaccettabili, pertanto i controlli dimensionali e quelli della qualità della superficie non devono essere considerati intercambiabili.
La coerenza del processo dipende anche dalle condizioni dell'utensile. I cambiamenti nell'usura dell'utensile possono influenzare il comportamento della lavorazione e le dimensioni prodotte nel tempo. Stabilire una frequenza di ispezione adeguata e rivedere i risultati di parti ripetute può aiutare a identificare i cambiamenti prima che portino a un lotto più grande di componenti non conformi.
L'obiettivo non è applicare i parametri di lavorazione più aggressivi, ma ottenere la geometria e le condizioni superficiali richieste entro le capacità dell'attrezzatura e dell'utensile.
La scheggiatura dei bordi è una delle preoccupazioni nella lavorazione di scanalature in ceramica. Poiché i materiali ceramici sono fragili, le sollecitazioni locali durante la rimozione del materiale possono danneggiare il bordo di una scanalatura o il confine di un profilo lavorato. L'entità del danno dipende dal materiale, dalla geometria della caratteristica, dalle condizioni dell'utensile e dal processo di lavorazione. Un bordo scheggiato dovrebbe quindi essere studiato nel contesto piuttosto che attribuito automaticamente a un parametro operativo.
La deviazione dimensionale è un altro possibile problema. Una scanalatura potrebbe essere troppo larga, troppo profonda o posizionata in modo errato, mentre un profilo potrebbe non seguire il contorno previsto. I potenziali fattori che contribuiscono includono la geometria dell'utensile, l'allineamento del pezzo, le condizioni della macchina, l'usura dell'utensile e gli errori di programmazione. Modificare ripetutamente la velocità di avanzamento senza controllare questi altri fattori potrebbe non riuscire a risolvere la causa effettiva.
Durante la molatura possono verificarsi danni alla superficie. L'aspetto e la gravità del danno dipendono dal materiale e dalle condizioni di lavorazione. L'ispezione dovrebbe stabilire se il problema è limitato al bordo visibile o interessa anche la superficie lavorata. Laddove il componente abbia requisiti superficiali o dimensionali definiti, la valutazione dovrebbe utilizzare tali criteri piuttosto che un solo giudizio visivo generale.
Un processo strutturato di risoluzione dei problemi aiuta a separare le possibili cause:
Ispezionare l'utensile: verificare l'eventuale presenza di usura, danni e mancata corrispondenza tra la geometria dell'utensile e la caratteristica richiesta.
Esaminare l'impostazione e il processo: confermare il posizionamento del pezzo, il percorso utensile e i parametri di lavorazione selezionati.
Verifica il risultato: misura le dimensioni critiche ed esamina le condizioni dei bordi e della superficie rispetto ai requisiti del componente.
I cambiamenti dovrebbero essere valutati sistematicamente. Se si modificano più variabili contemporaneamente, diventa difficile determinare quale cambiamento abbia migliorato o peggiorato il risultato. Ove necessario, una prova controllata utilizzando un pezzo rappresentativo può aiutare a stabilire se la configurazione dell'utensile e le condizioni di lavorazione sono adatte prima della produzione completa.
La selezione degli strumenti e il controllo del processo sono correlati, ma non sono sostitutivi l'uno dell'altro. Uno strumento adatto non può compensare un posizionamento errato o un percorso utensile inadeguato. Allo stesso modo, un percorso ben programmato non può superare una discrepanza fondamentale tra la geometria dell'utensile e la caratteristica da produrre.
La selezione dello strumento dovrebbe iniziare con la geometria dell'elemento anziché solo con il nome del prodotto. Per una scanalatura, la larghezza, la profondità, la sezione trasversale e la posizione richieste aiutano a determinare le dimensioni dell'utensile e la forma di lavoro. Per un profilo è necessario considerare il contorno, la geometria dell'angolo e l'accessibilità della superficie di destinazione. Non si deve presumere che lo stesso strumento sia adatto a ogni caratteristica di un componente.
Importanti sono anche il materiale ceramico e lo stato finale richiesto. Allumina, zirconio, carburo di silicio e nitruro di silicio non devono essere automaticamente trattati come materiali di lavorazione intercambiabili. La qualità del materiale, la geometria del componente e i requisiti di qualità specificati possono influenzare la scelta dell'utensile e le condizioni operative. La dimensione della grana e i parametri di macinazione appropriati dovrebbero quindi essere confermati rispetto all'applicazione reale.
Le dimensioni dell'utensile devono corrispondere alla macchina e all'attività di lavorazione. I controlli rilevanti includono il diametro dell'utensile, il diametro del gambo, la lunghezza effettiva, la disposizione di bloccaggio e il campo operativo consentito. Per elementi profondi o ristretti, la portata e l'accesso possono essere fondamentali. Per profili più complessi, l'utensile deve essere in grado di seguire il contorno richiesto senza interferire con le superfici adiacenti.
È necessario considerare anche l'operazione di lavorazione stessa. La foratura, la rettifica di fori, l'alesatura, la brocciatura di scanalature e la rettifica di profili sono operazioni diverse, anche quando coinvolgono utensili o materiali del pezzo simili. Scegliere un prodotto perché viene descritto come mola in ceramica non è sufficiente; le sue applicazioni e dimensioni documentate dovrebbero essere riviste.
Ad esempio, la testa di rettifica Meijie per la lavorazione di fori in ceramica per semiconduttori è specifica per foratura a profondità profonda, rettifica di fori, alesatura di fori e brocciatura di scanalature. Il diametro della testa indicato è 0,5–5 mm, il diametro del gambo è 6 mm, la lunghezza effettiva è 2–20 mm, la dimensione della grana è 100#–600# e la profondità di macinazione è 0,005–0,02 mm. La pagina del prodotto non specifica la velocità di rotazione o la velocità di avanzamento, quindi questi valori non dovrebbero essere dedotti.
Potrebbe valere la pena valutare questo prodotto per operazioni di piccole dimensioni o relative ai fori, ma le sue specifiche non stabiliscono che sia adatto a ogni scanalatura o profilo complesso. È ancora necessario verificare il funzionamento previsto, le dimensioni richieste e la configurazione della macchina.
Una revisione pratica della selezione degli strumenti dovrebbe coprire quanto segue:
| Fattore di selezione | Domande per confermare |
|---|---|
| Geometria delle caratteristiche | Quali sono le dimensioni della scanalatura o la forma del profilo richieste? |
| Dimensioni dell'utensile | Il diametro, il gambo e la lunghezza effettiva sono adatti? |
| Materiale e qualità | Quale ceramica viene lavorata e quali criteri di qualità si applicano? |
| Compatibilità macchina | Il metodo di bloccaggio e le condizioni operative sono compatibili con l'attrezzatura? |
| Convalida del processo | La configurazione proposta può soddisfare i requisiti del disegno in una prova rappresentativa? |
Una prova e la successiva ispezione forniscono la prova che lo strumento e il processo proposti sono idonei. Laddove un componente abbia diverse caratteristiche, ogni operazione dovrebbe essere valutata in base ai propri requisiti invece di dare per scontato che una configurazione dello strumento fornirà il miglior risultato per tutti.
La lavorazione di scanalature in ceramica per semiconduttori e la lavorazione di profili in ceramica richiedono un approccio coordinato alla geometria dell'utensile, ai percorsi di lavorazione, ai parametri operativi e all'ispezione. Il processo giusto dipende dalle dimensioni e dalla forma dell'elemento, dal materiale ceramico e dalle capacità della macchina. Le teste di levigatura diamantate possono supportare diversi tipi di lavorazione della ceramica, ma le loro applicazioni e specifiche documentate dovrebbero guidare la selezione.
Per i produttori, la priorità pratica è abbinare l'utensile alla caratteristica richiesta, convalidare le condizioni di lavorazione e ispezionare sia le dimensioni che le condizioni della superficie. Questo approccio fornisce una base più affidabile per la produzione di scanalature e profili che soddisfano i requisiti di disegno dei componenti.