Oct 10,2026
Come vengono lavorate le scanalature e i profili nei componenti ceramici a semiconduttore?
L’industria fotovoltaica globale continua a muoversi verso moduli di dimensioni maggiori, vetri solari più sottili e una produzione automatizzata più rapida. Se da un lato queste tendenze migliorano l’efficienza energetica e la capacità produttiva, dall’altro pongono anche requisiti molto più elevati ai processi di rettifica dei bordi. Anche i difetti minori generati durante la rettifica, come scheggiature dei bordi, microfessurazioni o dimensioni incoerenti, possono ridurre la resa del prodotto, interrompere la lavorazione a valle e aumentare i costi di produzione.
Per molti produttori, la scelta di una mola per vetro fotovoltaico si basa spesso su specifiche, prezzo o precedenti esperienze di acquisto. Tuttavia, questi fattori da soli raramente determinano se una mola funzionerà bene in uno specifico ambiente di produzione. Una mola che fornisce risultati eccellenti su una linea di produzione può produrre una qualità del bordo instabile o un'usura eccessiva su un'altra perché le condizioni di produzione differiscono in modo significativo.
Una mola efficace dovrebbe adattarsi non solo al materiale del vetro ma anche alla linea di produzione stessa. Lo spessore del vetro, la velocità della linea, la configurazione dell'attrezzatura, la sequenza di rettifica, i requisiti di qualità del bordo e la durata prevista dell'utensile sono tutti fattori che influenzano quale mola per vetro fotovoltaico sia la scelta più adatta. Valutare questi fattori prima dell’acquisto aiuta i produttori a ridurre i tempi di inattività, a migliorare la consistenza della macinazione e a ridurre il costo totale per metro lavorato invece di concentrarsi solo sul prezzo di acquisto iniziale.
Questa guida spiega come valutare le vostre esigenze di produzione prima di selezionare una mola per vetro PV, discute i fattori tecnici che influenzano le prestazioni di rettifica ed evidenzia gli errori comuni che possono ridurre la produttività. Comprendendo la relazione tra le condizioni di produzione e le caratteristiche della mola, i produttori possono prendere decisioni più informate e costruire una linea di lavorazione del vetro fotovoltaico più efficiente, stabile ed economica.
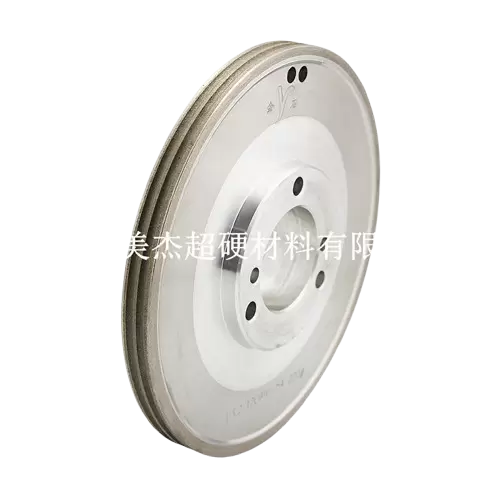
Il vetro fotovoltaico è significativamente diverso dal tradizionale vetro architettonico, decorativo o domestico. È prodotto con tolleranze dimensionali estremamente strette e si prevede che mantenga un'eccellente resistenza meccanica pur rimanendo il più sottile e leggero possibile. Man mano che i moduli fotovoltaici diventano più grandi e più efficienti, anche i produttori di vetro stanno aumentando la velocità di produzione per soddisfare la crescente domanda globale. Queste modifiche lasciano molto meno spazio agli errori di lavorazione durante la rettifica dei bordi.
A differenza di molte operazioni di lavorazione, la molatura dei bordi influisce direttamente sia sull'aspetto che sull'integrità strutturale del vetro fotovoltaico. Una scarsa qualità della rettifica può introdurre incrinature microscopiche o difetti sui bordi difficili da rilevare durante l'ispezione ma che possono successivamente contribuire alla rottura durante la tempra, il trasporto o l'assemblaggio del modulo. Per i produttori che producono migliaia di pannelli di vetro ogni giorno, anche un piccolo aumento del tasso di difetti può comportare perdite finanziarie significative.
La mola svolge quindi un ruolo molto più importante della semplice rimozione del materiale. Una mola per vetro fotovoltaico opportunamente selezionata contribuisce alla stabilità della produzione, a tempi di attività più lunghi delle apparecchiature, a minori costi di lavorazione e a una qualità del prodotto più costante. Al contrario, una mola non idonea può abbreviare gli intervalli di manutenzione, aumentare la frequenza di sostituzione e creare inutili interruzioni della produzione.
Piuttosto che valutare le mole esclusivamente in base al prezzo di acquisto, i produttori dovrebbero considerare in che modo ciascuna opzione supporta i loro obiettivi di produzione.
| Obiettivo di produzione | Requisiti della mola |
|---|---|
| Maggiore efficienza produttiva | Elevate prestazioni di taglio con resistenza all'usura stabile |
| Tasso di rifiuto più basso | Bassa scheggiatura ed eccellente consistenza del bordo |
| Produzione continua ad alta velocità | Lunga durata e stabilità termica |
| Costi operativi ridotti | Meno sostituzioni della mola e prestazioni di rettifica costanti |
Molti team di approvvigionamento si concentrano principalmente su specifiche quali il diametro della ruota o la dimensione della grana, ma gli ingegneri di produzione esperti in genere valutano una gamma molto più ampia di fattori prima di prendere una decisione. Questi includono:
Quando questi fattori vengono valutati insieme, i produttori acquisiscono una comprensione più chiara di quale mola offrirà il miglior valore a lungo termine piuttosto che semplicemente il costo di acquisto più basso.
Anche la scelta della mola giusta va vista come parte di una più ampia strategia di ottimizzazione della produzione. Mole di alta qualità per la lavorazione del vetro , attrezzature adeguatamente configurate, parametri di macinazione ottimizzati e una gestione efficace del refrigerante lavorano tutti insieme per migliorare l'efficienza della produzione. Per i produttori che servono il settore della nuova energia fotovoltaica in rapida espansione , questo approccio integrato spesso produce miglioramenti più sostenibili rispetto alla modifica indipendente di ogni singolo componente.
Molte decisioni di acquisto iniziano con il confronto dei cataloghi dei prodotti o con la richiesta di preventivi a diversi fornitori. Sebbene questi passaggi siano importanti, raramente rispondono alla domanda più critica:
Questa mola funzionerà bene sulla mia linea di produzione?
Non esiste una mola universale adatta a ogni produttore di vetro fotovoltaico. Le linee di produzione differiscono per configurazione delle apparecchiature, livello di automazione, sistemi di raffreddamento, velocità operativa, specifiche del vetro e standard di qualità. Anche le fabbriche che producono lo stesso tipo di vetro solare possono richiedere soluzioni di mole completamente diverse perché le loro condizioni di produzione non sono identiche.
Il processo di selezione più efficace inizia quindi con la comprensione dell’ambiente di produzione piuttosto che con il confronto delle specifiche della mola. Una volta che i produttori hanno definito chiaramente i propri requisiti di produzione, la scelta della mola per vetro fotovoltaico appropriata diventa molto più semplice.
Lo spessore del vetro è uno dei primi fattori tecnici da valutare nella scelta della mola. Con la continua evoluzione della tecnologia fotovoltaica, il vetro più sottile è diventato sempre più comune perché riduce il peso del modulo pur mantenendo le prestazioni strutturali. Oggi le linee di produzione lavorano tipicamente vetro fotovoltaico con uno spessore compreso tra circa 2 mm e 3,2 mm, sebbene alcune applicazioni coinvolgano prodotti speciali più spessi.
Il vetro solare sottile si comporta in fase di macinazione in modo molto diverso rispetto al vetro industriale convenzionale. Poiché il materiale è meno rigido, è molto più sensibile alla pressione di molatura, alle vibrazioni e alla generazione di calore. Una forza di rettifica eccessiva può facilmente creare scheggiature sui bordi o crepe microscopiche che potrebbero non diventare visibili fino alle fasi successive della produzione.
Per questo motivo i produttori dovrebbero evitare di dare per scontato che una specifica mola sia adatta per ogni spessore di vetro. Una ruota progettata per il vetro industriale più spesso può rimuovere il materiale in modo aggressivo ma generare uno stress eccessivo durante la lavorazione del vetro fotovoltaico ultrasottile. Al contrario, una ruota ottimizzata per il vetro solare sottile può usurarsi più rapidamente durante la lavorazione di prodotti più spessi che richiedono velocità di rimozione del materiale più elevate.
Nel valutare lo spessore del vetro, i produttori dovrebbero considerare contemporaneamente diversi obiettivi di lavorazione:
Il raggiungimento di questi obiettivi dipende dalla selezione di una combinazione appropriata di concentrazione di diamante, tipo di legante, dimensione della grana e parametri operativi piuttosto che fare affidamento su un'unica specifica.
I produttori dovrebbero anche considerare i futuri requisiti di produzione. Poiché il vetro fotovoltaico continua a diventare sempre più sottile e la tecnologia di produzione si evolve, lavorare con un fornitore in grado di fornire soluzioni di molatura personalizzate offre una maggiore flessibilità per futuri aggiornamenti dei processi rispetto alla selezione di un solo prodotto standard.
La velocità di produzione è un altro fattore importante che influenza direttamente la scelta della mola. Le moderne fabbriche di vetro fotovoltaico utilizzano sempre più linee di produzione completamente automatizzate in cui massimizzare la produttività è essenziale per mantenere la competitività. In queste condizioni, le mole sono soggette a carichi meccanici molto maggiori, temperature più elevate e periodi di funzionamento continuo più lunghi rispetto alla lavorazione del vetro convenzionale.
Una mola che funziona bene durante la produzione a bassa velocità potrebbe non mantenere lo stesso livello di stabilità su una linea automatizzata ad alta velocità. All’aumentare della velocità di avanzamento, aumentano anche l’attrito e la generazione di calore, accelerando l’usura della mola e riducendo potenzialmente la consistenza della rettifica se l’utensile non è stato progettato per il funzionamento continuo e gravoso.
Molte linee avanzate di produzione di vetro fotovoltaico raggiungono ora velocità di macinazione comprese tra 10 e 18 metri al minuto. A queste velocità, l'efficienza produttiva dipende non solo dalla capacità di taglio ma anche dalla resistenza all'usura, dalla stabilità termica e dalla coerenza dimensionale per tutta la vita utile della mola.
Un altro malinteso comune è che la scelta di una mola più aggressiva migliorerà sempre la produttività. In pratica, prestazioni di taglio eccessive senza una sufficiente resistenza all'usura spesso riducono la durata della mola e aumentano la frequenza di sostituzione. I frequenti cambi delle ruote interrompono la produzione, aumentano i costi di manodopera e riducono l'utilizzo complessivo delle attrezzature.
Invece di valutare la produttività esclusivamente in base alla velocità di rettifica, i produttori dovrebbero considerare diversi indicatori di prestazione a lungo termine:
Questi indicatori forniscono una valutazione molto più accurata dell'efficienza produttiva perché riflettono la prestazione operativa totale della mola piuttosto che la sola capacità di taglio iniziale.
Un produttore esperto di mole valuterà la capacità produttiva insieme alla configurazione dell'attrezzatura, alle specifiche del vetro e ai requisiti di qualità prima di consigliare la mola per vetro fotovoltaico più adatta. Questo processo aiuta i produttori a raggiungere l'equilibrio ottimale tra efficienza produttiva, durata degli utensili e qualità del prodotto finito invece di massimizzare un solo indicatore di prestazione.
Non tutti i produttori di vetro fotovoltaico definiscono allo stesso modo la "buona qualità dei bordi". Alcune linee di produzione danno priorità alla massima produttività, mentre altre devono soddisfare standard estetici e dimensionali estremamente rigorosi per i moduli solari ad alta efficienza. Prima di selezionare una mola per vetro fotovoltaico, i produttori dovrebbero definire chiaramente la qualità del bordo richiesta dal loro processo di produzione anziché fare affidamento esclusivamente sulle specifiche generali del prodotto.
Un bordo rettificato di alta qualità è più di un aspetto liscio. Dovrebbe mantenere dimensioni costanti, presentare scheggiature minime sui bordi e rimanere esente da microfessure che potrebbero compromettere la resistenza del vetro finito. Anche difetti molto piccoli possono propagarsi durante la tempra, il trasporto o l'assemblaggio dei moduli, riducendo in ultima analisi la resa del prodotto e aumentando i costi di produzione.
La qualità del bordo è influenzata da molteplici fattori che lavorano insieme piuttosto che dalla sola mola. La rigidità della macchina, la precisione del mandrino, l'erogazione del refrigerante, i parametri di rettifica e le condizioni della mola contribuiscono tutti al risultato finale. Tuttavia, la scelta della mola per vetro fotovoltaico appropriata costituisce la base per prestazioni di molatura stabili.
Per i produttori di vetro fotovoltaico di alta qualità, vengono spesso utilizzati i seguenti indicatori di qualità per valutare le prestazioni di macinazione:
Invece di scegliere una ruota solo perché fornisce prestazioni di taglio aggressive, i produttori dovrebbero valutare se è in grado di mantenere questi standard di qualità in condizioni di produzione reali. Una ruota che rimuove rapidamente il materiale ma produce bordi di qualità instabile può in definitiva aumentare i tassi di scarto e i costi di produzione totali.
Le prove di produzione sono spesso il modo più affidabile per verificare le prestazioni di qualità dei bordi. Testare una mola con parametri di produzione reali consente ai produttori di valutare non solo il bordo finito ma anche l’usura della mola, la stabilità della macchina, le prestazioni del refrigerante e l’efficienza produttiva complessiva prima dell’implementazione su larga scala.
Anche la mola di altissima qualità non può fornire risultati costanti se non è adeguatamente adattata all'attrezzatura di produzione. La compatibilità della macchina è quindi uno degli aspetti più importanti, ma spesso trascurati, nella scelta della mola.
I moderni produttori di vetro fotovoltaico utilizzano un'ampia varietà di apparecchiature di lavorazione. Le linee di produzione possono utilizzare macchine Bottero, KLW, Yihai, Demai, Faborman o altri produttori specializzati. Sebbene queste macchine eseguano operazioni di rettifica simili, spesso differiscono per configurazione del mandrino, velocità operativa, dimensioni di montaggio, sistemi di raffreddamento e sequenze di processo.
Una mola dovrebbe essere sempre scelta in base alle caratteristiche tecniche dell'attrezzatura e non semplicemente in base al diametro esterno o alla dimensione del foro. Le differenze nella velocità del mandrino, nella rigidità della macchina, nella pressione del refrigerante e nella progettazione del sistema di alimentazione influenzano il comportamento della rettifica e le prestazioni della mola.
Nel valutare la compatibilità, i produttori dovrebbero verificare diversi fattori tecnici:
Ignorare questi fattori può provocare vibrazioni eccessive, usura irregolare della mola, prestazioni di rettifica instabili o durata ridotta dell'utensile. In alcuni casi, un abbinamento inadeguato può addirittura incidere sui costi di manutenzione della macchina, aumentando i carichi sul mandrino o accelerando l’usura dei cuscinetti.
I produttori che intendono aggiornare o espandere le proprie linee di produzione dovrebbero anche considerare la futura compatibilità delle apparecchiature. La scelta di un fornitore in grado di fornire soluzioni personalizzate di mole per vetro fotovoltaico per diverse piattaforme di macchine semplifica le future regolazioni della produzione e riduce la necessità di qualificare più fornitori di utensili.
Mentre l'abrasivo diamantato determina la capacità di taglio di una mola, il materiale legante determina in gran parte il modo in cui tale capacità di taglio viene mantenuta per tutta la vita utile della mola. La scelta del tipo di legante appropriato è quindi una delle decisioni tecniche più importanti quando si sceglie una mola per vetro fotovoltaico.
Diversi sistemi di legame controllano la fermezza con cui vengono trattenute le particelle di diamante, l'efficienza con cui il calore viene dissipato e il modo in cui la mola si usura durante la rettifica. La scelta ottimale dipende dalla velocità di produzione, dalle specifiche del vetro, dalla qualità dei bordi richiesta e dalla durata prevista piuttosto che da un singolo indicatore di prestazione.
I tre tipi di leganti più comunemente utilizzati nella lavorazione del vetro fotovoltaico offrono ciascuno vantaggi distinti.
| Tipo di obbligazione | Applicazione tipica | Principali vantaggi |
|---|---|---|
| Legame resinoso | Finiture di precisione | Eccellente qualità della superficie e bassa scheggiatura |
| Legame metallico | Produzione continuativa pesante | Elevata resistenza all'usura e lunga durata |
| Legame di bronzo | Lavorazione del vetro fotovoltaico ad alta velocità | Prestazioni di macinazione stabili e durata eccellente |
Le mole a legante resinoide sono ampiamente utilizzate durante le operazioni di finitura dove la qualità della superficie e l'uniformità del bordo sono le massime priorità. La loro struttura relativamente elastica aiuta a ridurre le forze di molatura, rendendoli particolarmente adatti per vetri fotovoltaici più sottili e applicazioni che richiedono un eccellente aspetto dei bordi.
Le mole con legante metallico sono progettate per ambienti di produzione esigenti che richiedono una durata eccezionale. La loro superiore resistenza all'usura consente loro di mantenere la precisione del profilo per periodi operativi prolungati, rendendoli adatti alla produzione in grandi volumi dove è importante ridurre al minimo la frequenza di sostituzione delle ruote.
Le mole con legante in bronzo sono comunemente selezionate per le moderne linee di produzione fotovoltaica perché forniscono una combinazione equilibrata di resistenza all'usura, efficienza di taglio e stabilità termica. La loro capacità di mantenere prestazioni di macinazione stabili durante il funzionamento continuo li rende particolarmente preziosi per gli ambienti di produzione automatizzati.
Piuttosto che dare per scontato che un tipo di legame sia universalmente superiore, i produttori dovrebbero valutare i vantaggi di ciascuno in base ai propri obiettivi di produzione.
Come linea guida generale:
La scelta del legante dovrebbe essere presa in considerazione anche insieme alla dimensione della grana, al profilo della mola, alla pressione di rettifica, alle condizioni del refrigerante e ai parametri della macchina. Questi fattori interagiscono strettamente e ottimizzarli come sistema completo di solito fornisce risultati migliori rispetto alla modifica solo del tipo di obbligazione.
I produttori che lavorano con fornitori esperti spesso traggono vantaggio da raccomandazioni sui processi basate su dati di produzione effettivi piuttosto che sulle sole specifiche del prodotto. Questo approccio collaborativo aiuta a garantire che la mola diamantata selezionata funzioni in modo coerente in condizioni di produzione reali, supportando al contempo una maggiore produttività e costi operativi inferiori.
La dimensione della grana del diamante influenza direttamente l’efficienza della rettifica, la finitura superficiale, l’usura della mola e le prestazioni di produzione complessive. La scelta della grana adeguata è quindi essenziale per ottenere l'equilibrio desiderato tra asportazione di materiale e qualità del bordo.
Un malinteso comune è che la grana più fine produca sempre risultati migliori. In realtà, sia la grana grossa che quella fine servono a scopi specifici all'interno del processo di macinazione. La scelta ottimale dipende dalla fase di produzione, dalle caratteristiche del vetro, dalla finitura richiesta e dalle condizioni operative della macchina.
Le grane diamantate più grosse generalmente forniscono un'azione di taglio più forte e tassi di rimozione del materiale più elevati. Vengono spesso utilizzati durante la sgrossatura dove viene data priorità all'efficienza produttiva. Tuttavia, poiché ciascuna particella abrasiva rimuove più materiale, le grane grossolane possono generare forze di macinazione maggiori e produrre un bordo più ruvido se non seguite da operazioni di finitura.
Le grane più fini creano un'azione di macinazione più fluida con profondità di taglio minori. Sebbene la rimozione del materiale sia più lenta, contribuiscono a produrre una migliore qualità dei bordi e una minore rugosità superficiale, rendendoli adatti ai processi di finitura in cui l'accuratezza dimensionale e l'aspetto sono fondamentali.
Di seguito è riportata una linea guida semplificata per la selezione:
While these guidelines provide a useful starting point, grit size should never be selected independently. Production engineers should also evaluate glass thickness, feed rate, spindle speed, coolant effectiveness, bond type, and required production efficiency.
For example, a high-speed production line processing thin photovoltaic glass may achieve better overall performance with a medium grit that balances cutting efficiency and edge quality rather than selecting either the coarsest or finest available option.
Similarly, manufacturers operating multiple grinding stages often achieve better process stability by combining different grit sizes for rough grinding and finishing rather than attempting to complete the entire process with a single wheel specification.
Ultimately, grit selection is part of a complete process optimization strategy. When diamond concentration, bond type, machine parameters, and coolant conditions are properly matched, the PV Glass Grinding Wheel can maintain efficient material removal while delivering consistent edge quality throughout its service life.
Selecting the right PV Glass Grinding Wheel involves much more than comparing catalog specifications or requesting the lowest quotation. In practice, many production issues originate from incorrect selection decisions made before the grinding wheel is ever installed on the machine. While these mistakes may appear minor during procurement, they often lead to higher operating costs, unstable production, and unnecessary downtime over the life of the tool.
One of the most common mistakes is evaluating grinding wheels based solely on their purchase price. A lower-priced wheel may seem attractive initially, but if it wears quickly, requires more frequent replacement, or produces inconsistent edge quality, the overall cost of ownership can become significantly higher. Production interruptions, additional labor, and increased glass rejection rates often outweigh any savings achieved during purchasing.
Another frequent mistake is assuming that one grinding wheel specification can satisfy every production requirement. As photovoltaic glass continues to evolve, manufacturers process different glass thicknesses, edge profiles, and product specifications on the same production line. Attempting to use a single wheel for every application often forces compromises in grinding efficiency, edge quality, or wheel life.
Machine compatibility is another factor that is sometimes underestimated. Even when the grinding wheel dimensions appear correct, differences in spindle speed, coolant delivery, machine rigidity, and operating parameters can greatly influence grinding performance. A grinding wheel that performs exceptionally well on one production line may deliver completely different results on another if these conditions are not properly evaluated.
Anche le pratiche di manutenzione influiscono sulle prestazioni di macinazione. Alcuni produttori continuano a utilizzare le mole oltre la loro durata di servizio ottimale, nel tentativo di ridurre i costi degli utensili. Tuttavia, le mole usurate generalmente generano più calore, richiedono una pressione di rettifica più elevata e producono una qualità del bordo meno uniforme. Invece di ridurre i costi, la sostituzione ritardata spesso aumenta il tasso di scarti e riduce l’efficienza complessiva della produzione.
Per evitare questi problemi, i produttori dovrebbero valutare l’intero processo produttivo anziché concentrarsi su un singolo fattore di acquisto.
Gli errori comuni da evitare includono:
Un altro problema trascurato è la mancata raccolta dei dati di produzione dopo l’introduzione di una nuova mola. Misurare la durata della mola, la velocità di lavorazione, la qualità del bordo, gli intervalli di sostituzione e il costo per metro lavorato fornisce informazioni preziose che supportano le future decisioni di acquisto. La valutazione continua del processo consente ai produttori di identificare opportunità per un'ulteriore ottimizzazione invece di fare affidamento esclusivamente sul feedback soggettivo dell'operatore.
La scelta corretta della mola non è quindi una decisione di acquisto una tantum, ma un processo di ottimizzazione continuo. I produttori che valutano regolarmente le prestazioni degli utensili insieme ai dati di produzione sono generalmente in una posizione migliore per migliorare l’efficienza, ridurre i costi operativi e mantenere una qualità del prodotto costante nel lungo termine.
Per molti produttori l’acquisto di una mola è considerata una semplice transazione. Tuttavia, i produttori esperti di vetro fotovoltaico comprendono che le prestazioni di produzione a lungo termine non dipendono solo dal prodotto stesso ma anche dalla competenza tecnica fornita dal fornitore.
Ogni linea di produzione opera in condizioni uniche. Le differenze nella configurazione della macchina, nella sequenza di rettifica, nella velocità del mandrino, nei sistemi di raffreddamento, nelle specifiche del vetro e nella capacità di produzione fanno sì che mole identiche possano funzionare in modo diverso da una fabbrica all'altra. Di conseguenza, la scelta di un prodotto standard a catalogo senza considerare queste variabili spesso limita il potenziale di ottimizzazione del processo.
Un produttore esperto di mole inizia con la comprensione dell'ambiente di produzione del cliente prima di consigliare una soluzione. Invece di chiedere solo le dimensioni delle ruote, gli ingegneri tecnici in genere valutano fattori quali:
Queste informazioni consentono al fornitore di consigliare una mola che soddisfi i requisiti di produzione effettivi invece di soddisfare semplicemente le specifiche dimensionali.
Il supporto tecnico dovrebbe continuare anche dopo la consegna della mola. Durante la produzione iniziale, i fornitori possono fornire assistenza con l'ottimizzazione dei parametri di rettifica, le regolazioni della selezione delle mole, i consigli sul refrigerante e la risoluzione dei problemi di processo. Questo approccio collaborativo spesso riduce il periodo di qualificazione e aiuta i produttori a raggiungere una produzione stabile più rapidamente.
Man mano che i requisiti di produzione evolvono, la cooperazione tecnica continua diventa sempre più preziosa. Ad esempio, i cambiamenti nello spessore del vetro fotovoltaico, velocità di linea più elevate o nuove apparecchiature di lavorazione potrebbero richiedere modifiche al profilo della mola, al tipo di legante, alla dimensione della grana o alla concentrazione del diamante. Un fornitore con forti capacità ingegneristiche può consigliare queste modifiche in modo proattivo, aiutando i produttori a mantenere la produttività senza lunghi test di prova ed errore.
Questo è il motivo per cui molti produttori leader di vetro fotovoltaico scelgono partner tecnici a lungo termine anziché acquistare mole esclusivamente come prodotti di consumo. Un fornitore in grado di fornire soluzioni personalizzate di materiali superduri contribuisce non solo alle prestazioni degli utensili, ma anche al miglioramento continuo dei processi e alla riduzione dei costi di produzione.
Le aziende con una vasta esperienza nel settore delle mole per la lavorazione del vetro offrono in genere vantaggi che vanno oltre la produzione del prodotto, tra cui ingegneria applicativa, analisi del processo, progettazione personalizzata delle mole e consulenza tecnica. Questi servizi aiutano i produttori a ottimizzare l'intero processo di rettifica invece di concentrarsi sui singoli componenti degli utensili.
Per i produttori che cercano prestazioni stabili a lungo termine, selezionare un produttore esperto di materiali superduri con comprovata esperienza nella lavorazione del vetro fotovoltaico è spesso un investimento più prezioso che perseguire il prezzo di acquisto più basso.
Selezionare la giusta mola per vetro PV è molto più che scegliere uno strumento adatto alla tua macchina. La soluzione migliore è quella che soddisfa le specifiche del vetro, la velocità di produzione, i requisiti di qualità e gli obiettivi operativi a lungo termine. Considerare fattori quali il tipo di legante, la dimensione della grana, la compatibilità della macchina e la durata di servizio prevista aiuta i produttori a migliorare la consistenza della macinazione riducendo al tempo stesso i tempi di fermo e i costi degli utensili.
Collaborando con un produttore esperto di materiali superduri che comprende la lavorazione del vetro fotovoltaico, i produttori possono beneficiare di soluzioni di utensili personalizzate e supporto tecnico continuo. La mola giusta non solo offre una migliore qualità dei bordi, ma contribuisce anche a una maggiore produttività, a un costo inferiore per metro lavorato e a una produzione più stabile a lungo termine.