Aug 27,2026
Che cos'è il Wheel Bond e perché è importante nella macinazione del vetro
La scelta della giusta dimensione della grana del diamante per la molatura del vetro è una parte importante per bilanciare l'efficienza della molatura, la qualità del bordo, la rimozione del materiale e la durata della mola. Una grana che funziona bene per la rimozione di materiale aggressivo potrebbe non essere l'opzione migliore quando il processo richiede un bordo del vetro più liscio o un controllo dimensionale più rigoroso.
La scelta non dipende solo dal bicchiere stesso. Lo spessore del vetro, la rimozione del materiale richiesto, la velocità di molatura, la qualità del bordo, la configurazione della macchina, il profilo della mola e le condizioni di lavorazione possono tutti influenzare la dimensione della grana della mola per vetro appropriata.
Per questo motivo non esiste una grana universale adatta a ogni applicazione di molatura del vetro. Un processo di selezione pratico inizia con i requisiti di produzione e poi adatta la grana del diamante alle effettive condizioni di macinazione. La seguente guida spiega in che modo le diverse dimensioni della grana influiscono sulle prestazioni di macinazione e come i produttori possono avvicinarsi alla selezione della grana per la lavorazione del vetro fotovoltaico e degli elettrodomestici .
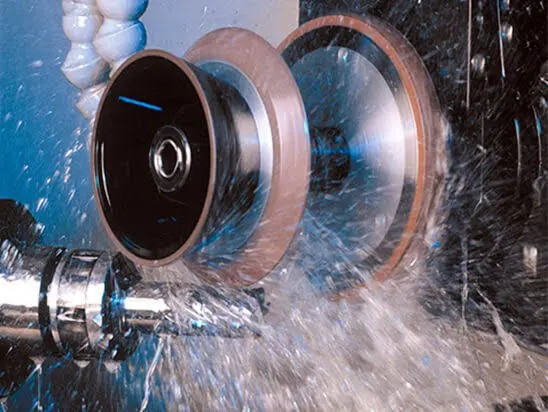
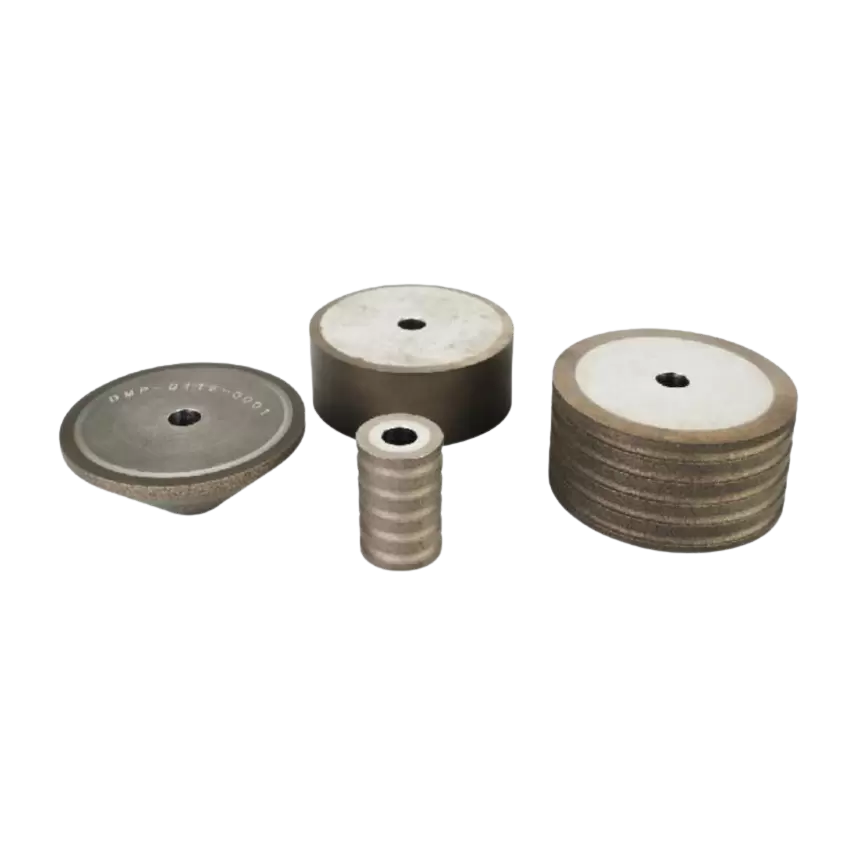
La dimensione della grana del diamante si riferisce alla gamma dimensionale delle particelle abrasive diamantate utilizzate in una mola. Le specifiche comuni per le mole per vetro includono 80#, 150#, 200#, 300# e 400#. La specifica della grana è uno dei fattori che determina il modo in cui l'abrasivo interagisce con il vetro durante la molatura.
In generale, la grana diamantata più grossa fornisce un'azione di taglio più aggressiva e può essere utile quando è richiesta una rimozione di materiale relativamente elevata. La grana più fine fornisce una maggiore enfasi sulle caratteristiche di macinazione e finitura controllate. Tuttavia, il numero di grana non deve essere considerato un indicatore indipendente delle prestazioni complessive della mola.
La stessa grana può comportarsi diversamente a seconda del legante della mola, della concentrazione del diamante, del profilo, dei parametri della macchina, delle caratteristiche del vetro e delle condizioni di macinazione. Pertanto, la grana del diamante per la molatura del vetro dovrebbe sempre essere considerata come parte della specifica completa della mola piuttosto che come un singolo parametro.
I numeri identificano diversi intervalli di dimensioni delle particelle abrasive. All'interno delle specifiche di una mola, la scelta tra 80#, 150#, 200# e 400# rappresenta un cambiamento nelle caratteristiche abrasive piuttosto che una semplice classifica di qualità.
Ad esempio, una ruota da 80# e una ruota da 400# non dovrebbero essere viste come lo stesso strumento con livelli di prestazioni diversi. Sono destinati a fornire diverse caratteristiche di macinazione e possono essere appropriati in diverse condizioni di lavorazione.
Un modo utile per comprendere l’intervallo è considerare l’equilibrio desiderato:
Grana più grossa → maggiore enfasi sull'asportazione del materiale e sull'aggressività della macinazione
Grana più fine → maggiore enfasi sulla levigatura e sulla finitura controllate
Ciò non significa che ogni linea di produzione debba spostarsi automaticamente verso la grana grossa per l’efficienza o la grana fine per la qualità. La scelta corretta dipende da ciò che l'operazione di macinazione deve realizzare.
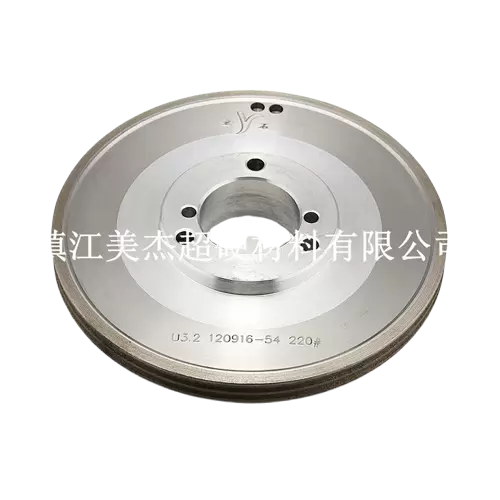
Il motivo principale per cui la dimensione della grana è importante è che modifica l’interazione tra l’abrasivo e la superficie del vetro. Tale interazione influisce sulla rimozione del materiale, sul comportamento di rettifica, sulla qualità del tagliente e sul modo in cui la mola si usura durante il funzionamento.
Per i produttori che scelgono la dimensione della grana della mola per vetro, questi effetti dovrebbero essere considerati insieme anziché valutati separatamente.
Quando il processo di molatura richiede una rimozione significativa di materiale, una grana diamantata più grossa può fornire un'azione di molatura più aggressiva. Le particelle abrasive più grandi possono impegnarsi più attivamente nel vetro e supportare un'efficiente rimozione del materiale in condizioni operative adeguate.
Ciò può essere particolarmente rilevante per i processi che comportano macinazioni pesanti o requisiti di produzione più elevati. In tali applicazioni, l’efficienza della rettifica è spesso strettamente collegata alla velocità di avanzamento, alla profondità di rettifica, all’affilatura della mola e alla stabilità della macchina.
Tuttavia, la sola dimensione della grana non determina la velocità di rimozione del materiale. Una mola più grossolana utilizzata in condizioni inadeguate potrebbe non fornire il miglioramento della produttività atteso. Una pressione di rettifica eccessiva, una velocità di avanzamento inappropriata, uno scarso raffreddamento o una specifica della mola inadeguata possono influenzare negativamente il processo.
Per questo motivo l’efficienza di macinazione deve essere considerata come il risultato dell’intero sistema di macinazione.
La questione pratica non è semplicemente:
“Quale è la grana più grossa?”
È:
“Quale grana garantisce una rimozione di materiale sufficiente mantenendo la qualità del bordo e la stabilità del processo richieste?”
Questa distinzione è importante quando si sceglie una mola diamantata per vetro.
Anche la dimensione della grana può influenzare le caratteristiche del bordo del vetro finito.
Quando un'applicazione pone maggiore enfasi sulla finitura controllata, si può prendere in considerazione una grana più fine perché l'azione abrasiva è generalmente più adatta alle condizioni di rettifica orientate alla finitura. Ciò può essere rilevante quando il bordo finale necessita di un aspetto controllato, precisione dimensionale o irregolarità superficiale ridotta.
Tuttavia, la grana fine non deve essere interpretata automaticamente come una soluzione a tutti i problemi relativi ai bordi del vetro. La qualità del bordo del vetro dipende da molteplici fattori, tra cui le condizioni della mola, la profondità di molatura, la velocità di avanzamento, le vibrazioni della macchina, il raffreddamento e le condizioni del vetro stesso.
Una mola con specifiche inadeguate può comunque produrre scarsi risultati anche quando viene selezionata una grana fine.
Ciò è particolarmente importante per i produttori che riscontrano difetti sui bordi. Il passaggio da una grana grossa a una grana fine può alterare il comportamento di macinazione, ma non elimina la necessità di analizzare l'intero sistema di lavorazione.
La dimensione della grana è anche correlata al modo in cui una mola si comporta quando si usura, ma non dovrebbe essere utilizzata come unica misura della durata della mola diamantata.
La durata effettiva dipende dall'abrasivo, dal legante, dalla concentrazione del diamante, dalle caratteristiche del vetro, dalla pressione di rettifica, dalla velocità di avanzamento, dalle condizioni della macchina e da altri fattori operativi.
Una ruota che fornisce buone prestazioni di taglio ma si usura rapidamente potrebbe richiedere una sostituzione frequente. Al contrario, una mola con un rapporto di macinazione adeguato e una ritenzione stabile dell’abrasivo può supportare intervalli di produzione più lunghi.
Pertanto, nel valutare l’usura delle mole per vetro, i produttori dovrebbero considerare le prestazioni di produzione totali piuttosto che solo il numero di grana.
Gli indicatori importanti includono:
Una grana che funziona bene nella produzione effettiva può quindi fornire un valore maggiore rispetto a quella selezionata esclusivamente perché appare più aggressiva o più fine sulla carta.
Non esiste una risposta universale alla domanda se sia migliore la grana diamantata grossa o quella fine per la molatura del vetro. Ciascuno ha un ruolo diverso e la scelta appropriata dipende dall'obiettivo del trattamento.
La distinzione fondamentale è se l'operazione pone maggiore enfasi sulla rimozione del materiale e sulla produttività o sulla qualità controllata della rettifica e della finitura.
La grana diamantata grossa può essere appropriata quando il processo richiede una rimozione di materiale relativamente elevata. Può essere preso in considerazione per operazioni di rettifica più pesanti in cui l'obiettivo primario è rimuovere il materiale in modo efficiente piuttosto che raggiungere la condizione di finitura finale in un'unica operazione.
I potenziali vantaggi includono:
Tuttavia, la grana grossa deve essere abbinata ai parametri di macinazione corretti. Se la profondità di molatura o la velocità di avanzamento sono eccessive, il processo potrebbe generare sollecitazioni indesiderate sul bordo del vetro.
Pertanto, la grana grossa per la molatura del vetro dovrebbe essere selezionata in base alle effettive esigenze di asportazione piuttosto che scegliere semplicemente l'abrasivo più grande disponibile.
La grana fine del diamante può essere presa in considerazione quando il processo attribuisce maggiore importanza alle caratteristiche di rettifica e finitura controllate.
Le potenziali applicazioni includono operazioni in cui:
Una grana più fine può essere utile per queste condizioni, ma deve comunque essere combinata con un legante, le specifiche della mola, la configurazione della macchina e il processo di rettifica appropriati.
L’obiettivo non è scegliere la grana più fine possibile. L’obiettivo è invece quello di selezionare una grana che fornisca le prestazioni di finitura richieste senza ridurre inutilmente l’efficienza di macinazione.
Un errore comune è cercare la grana migliore per la macinazione del vetro e applicarla a ogni linea di produzione.
In realtà lo stesso tipo di vetro può essere lavorato in condizioni molto diverse. Due produttori possono utilizzare lo stesso spessore di vetro ma avere macchine, velocità di avanzamento, profondità di rettifica, profili delle mole e requisiti di qualità dei bordi diversi.
Di conseguenza, una graniglia che funziona bene in un ambiente produttivo potrebbe non produrre lo stesso risultato in un altro.
L'approccio migliore è stabilire prima il risultato di macinazione richiesto e poi selezionare la grana in base al processo.
La scelta di una mola per vetro adatta implica molto più che guardare i numeri di grana. È necessario considerare insieme diverse variabili di produzione.
Lo spessore del vetro è un punto di partenza importante perché influenza le condizioni di lavorazione e la quantità di materiale che potrebbe dover essere rimosso.
I prodotti coperti da Meijie comprendono applicazioni per la lavorazione del vetro che vanno da 2 a 18 mm, a dimostrazione che spessori diversi possono rientrare nella stessa gamma generale di prodotti per mole.
Tuttavia, lo spessore del vetro non deve essere utilizzato come formula diretta per la selezione della grana.
Ad esempio, sarebbe troppo semplicistico concludere che il vetro più spesso richiede sempre grana grossa e il vetro sottile richiede sempre grana fine. La rimozione del materiale, la geometria del tagliente, la profondità di rettifica, la velocità di avanzamento e la finitura desiderata possono modificare la selezione appropriata.
Pertanto, la dimensione della grana del diamante per i diversi spessori di vetro dovrebbe essere valutata nel contesto del processo completo.
La quantità di materiale da rimuovere è spesso più direttamente correlata alla scelta della grana che al solo spessore del vetro.
Un processo che comporta una sostanziale asportazione di materiale ha requisiti diversi da un'operazione di finitura leggera. Se il processo produttivo richiede una macinazione aggressiva, si può prendere in considerazione una grana più grossa. Se è necessaria solo una finitura controllata, una grana più fine potrebbe essere più appropriata.
Occorre quindi individuare innanzitutto la fase di macinazione:
In base a quella fase è quindi possibile valutare la grana richiesta.
La qualità dei bordi è un'altra considerazione importante.
Se il prodotto finale richiede un bordo controllato e uniforme, la mola deve essere selezionata in base alla finitura e alla tolleranza dimensionale richieste. Una grana che fornisce un'adeguata rimozione del materiale ma produce una condizione del bordo inaccettabile non è una scelta efficace.
Allo stesso tempo, la scheggiatura del vetro durante la macinazione non può essere attribuita solo alla dimensione della grana. L'usura della mola, la velocità di avanzamento, la profondità di rettifica, le vibrazioni, il raffreddamento e la stabilità della macchina possono tutti contribuire alla scheggiatura.
Ciò significa che la selezione della grana dovrebbe far parte di una più ampia strategia di controllo dei difetti piuttosto che essere considerata l’unica soluzione ai problemi dei bordi.
La velocità di molatura e la velocità di avanzamento influiscono sull'aggressività con cui la mola interagisce con il vetro.
Le linee di produzione ad alto volume possono richiedere velocità di avanzamento più elevate, rendendo particolarmente importanti l'affilatura della mola, la resistenza all'usura e la stabilità del processo. Le operazioni di precisione più lente possono porre maggiore enfasi sulla rimozione controllata del materiale e sulla qualità dei bordi.
Cambiare la grana senza rivedere i parametri operativi può quindi produrre risultati incoerenti.
Una scelta adeguata della mola diamantata dovrebbe considerare la dimensione della grana insieme alle effettive condizioni operative della macchina.
La rettificatrice determina molti dei requisiti fisici della mola.
È necessario considerare il diametro esterno, il diametro interno, la configurazione di montaggio, il profilo della mola, le condizioni del mandrino e la configurazione della testa portamola.
Ciò è particolarmente importante perché una grana adeguata non può compensare una specifica della ruota incompatibile.
Per le applicazioni di produzione, il produttore dovrebbe quindi verificare:
La mola finale dovrebbe soddisfare sia i requisiti di abrasivo che l'attrezzatura.
Diverse applicazioni del vetro possono avere priorità di lavorazione diverse. Il vetro fotovoltaico, il vetro degli elettrodomestici e il vetro automobilistico possono tutti utilizzare mole diamantate, ma i loro requisiti di produzione non sono identici.
La selezione della grana dovrebbe quindi iniziare con l'effettivo obiettivo di lavorazione per ciascuna applicazione.
La lavorazione del vetro fotovoltaico spesso enfatizza l’efficienza produttiva, la qualità stabile dei bordi e le prestazioni di molatura a lungo termine. L'elaborazione di volumi elevati può rendere importanti considerazioni sull'usura delle ruote e sulla frequenza di sostituzione.
Per questa applicazione, la mola per vetro PV è disponibile con granulometrie diamantate da 80# a 400#. Il prodotto può lavorare vetro fotovoltaico con spessori da 2 a 18 mm e supporta diversi profili di mola per esigenze di molatura dei bordi.
La gamma disponibile offre flessibilità anziché prescrivere una grana universale. I produttori possono prendere in considerazione la rimozione del materiale richiesto, la qualità dei bordi, la velocità di molatura, lo spessore del vetro e le condizioni della macchina nel determinare le specifiche appropriate.
Il prodotto è inoltre compatibile con le principali apparecchiature per la lavorazione del vetro fotovoltaico come Bottero, KLW, Yihai, Demai e Faborman, il che evidenzia l'importanza di abbinare la ruota all'attrezzatura di produzione nonché ai requisiti di abrasivo.
For high-throughput PV glass production, grit selection should ultimately support a balance between grinding efficiency, edge quality, and wheel service life.
Appliance glass processing can involve CNC machining centers and different types of glass edging equipment. Depending on the process, manufacturers may require a combination of material removal efficiency, dimensional stability, profile retention, and edge finish.
The Appliance Glass Grinding Wheel is available in diamond grit sizes from 80# to 400#. This range supports different processing requirements, including applications involving heavy grinding and deep-cut, creep-feed operations as well as processes where greater attention is placed on finish quality.
The product also uses vacuum hot-press sintering at 800–1000°C and professional dynamic balancing to support stable operation.
For appliance glass, the appropriate grit should therefore be selected according to the specific grinding stage and required result rather than according to the glass category alone.
Automotive glass introduces another important consideration: edge geometry.
While grit size affects abrasive behavior, the wheel profile also determines how the abrasive contacts and shapes the glass edge. Automotive glass processing can involve V-type, round edge, ladder edge, and flat edge configurations.
Consequently, manufacturers selecting an automotive glass grinding wheel need to consider both abrasive specifications and profile requirements.
This is an important reminder that grit size is only one part of wheel selection. For applications involving complex edge geometry, profile retention and equipment compatibility can be equally important.
A systematic approach can make diamond grinding wheel selection more reliable than choosing a grit based on a single parameter.
Start by identifying the type of glass being processed.
PV glass, appliance glass, and automotive glass can have different production requirements. Knowing the application establishes the initial processing context.
Determine the actual glass thickness and whether multiple thicknesses will be processed on the same production line.
Thickness affects the grinding conditions, but it should be considered together with the amount of material to be removed and the required edge geometry.
Determine how much material needs to be removed from the glass edge.
Heavy grinding and light finishing should not automatically use the same grit specification. A production process with significant stock removal may require a more aggressive abrasive specification, while a finishing operation may require greater control.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
La specifica ideale della mola è solitamente quella che fornisce un equilibrio accettabile tra diversi requisiti concorrenti piuttosto che massimizzare un singolo indicatore di prestazione.
Gli ambienti di produzione ad alto volume generalmente necessitano di una rimozione stabile del materiale e di prestazioni prevedibili delle ruote.
In queste condizioni, i produttori dovrebbero considerare:
Rimozione materiale + velocità di avanzamento + affilatura della mola + resistenza all'usura
Una grana più aggressiva può essere appropriata quando è richiesta una sostanziale rimozione del materiale, ma la mola completa e il processo devono comunque mantenere una qualità del tagliente accettabile.
Le applicazioni orientate alla precisione possono porre maggiore enfasi sulle condizioni dei bordi, sulla stabilità dimensionale e sulla precisione del profilo.
Qui, i produttori dovrebbero considerare:
Qualità del bordo + stabilità dell'affilatura + grana + profilo della mola
La grana più fine disponibile non è automaticamente la risposta corretta. La ruota deve ancora fornire una produttività sufficiente e rimanere stabile nelle condizioni operative effettive.
Il costo della ruota non dovrebbe essere valutato solo in base al prezzo di acquisto.
Una mola con un costo iniziale più elevato può fornire una migliore economia complessiva se offre:
Per questo motivo, la durata della mola diamantata e l’efficienza della rettifica dovrebbero essere considerate insieme quando si valuta il costo totale di lavorazione.
La giusta dimensione della grana del diamante per la molatura del vetro è determinata dal rapporto tra il vetro, l'obiettivo di molatura, la macchina e il risultato finale richiesto. Non esiste una grana universale che offra le migliori prestazioni per ogni applicazione.
La grana più grossa può essere presa in considerazione quando la rimozione del materiale e l'efficienza della macinazione sono importanti, mentre la grana più fine può essere più adatta per requisiti di finitura controllata. Tuttavia, è necessario valutare anche lo spessore del vetro, la velocità di avanzamento, la profondità di rettifica, il profilo della mola, il legante, la configurazione della macchina e i requisiti di qualità dei bordi.
Per il vetro fotovoltaico, la selezione della grana dovrebbe supportare le esigenze di produzione in grandi volumi, qualità stabile dei bordi e durata della mola. Per il vetro degli elettrodomestici, l'equilibrio tra asportazione di materiale, stabilità dimensionale e finitura può essere particolarmente importante. Altre applicazioni, come il vetro automobilistico, potrebbero richiedere la stessa attenzione al profilo della ruota e alla geometria del bordo.
L'approccio più affidabile è quindi quello di definire prima i requisiti di lavorazione, selezionare una gamma di grane adeguata e convalidare la mola nelle condizioni di produzione effettive. Questo approccio consente ai produttori di bilanciare efficienza di rettifica, qualità del tagliente e durata della mola invece di scegliere una grana in base a un'unica specifica.