Aug 13,2026
Come scegliere la giusta dimensione della grana del diamante per la molatura del vetro
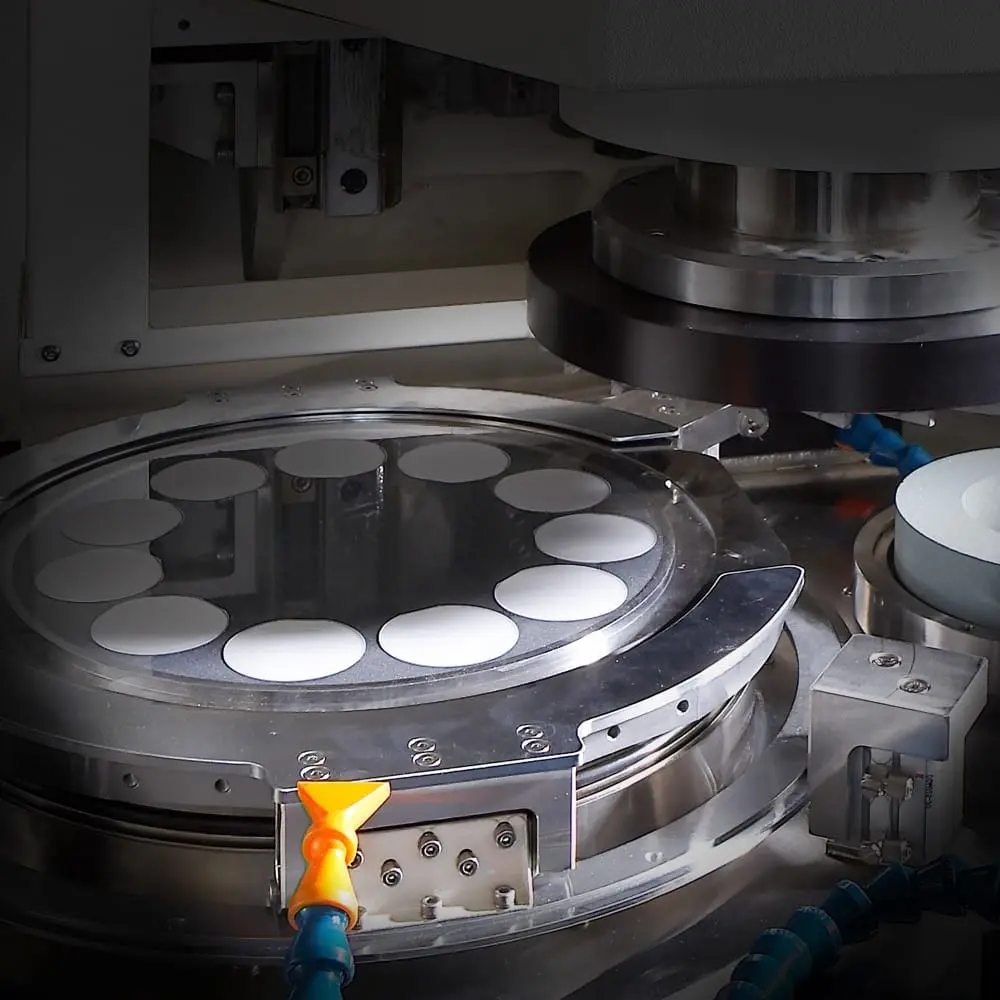
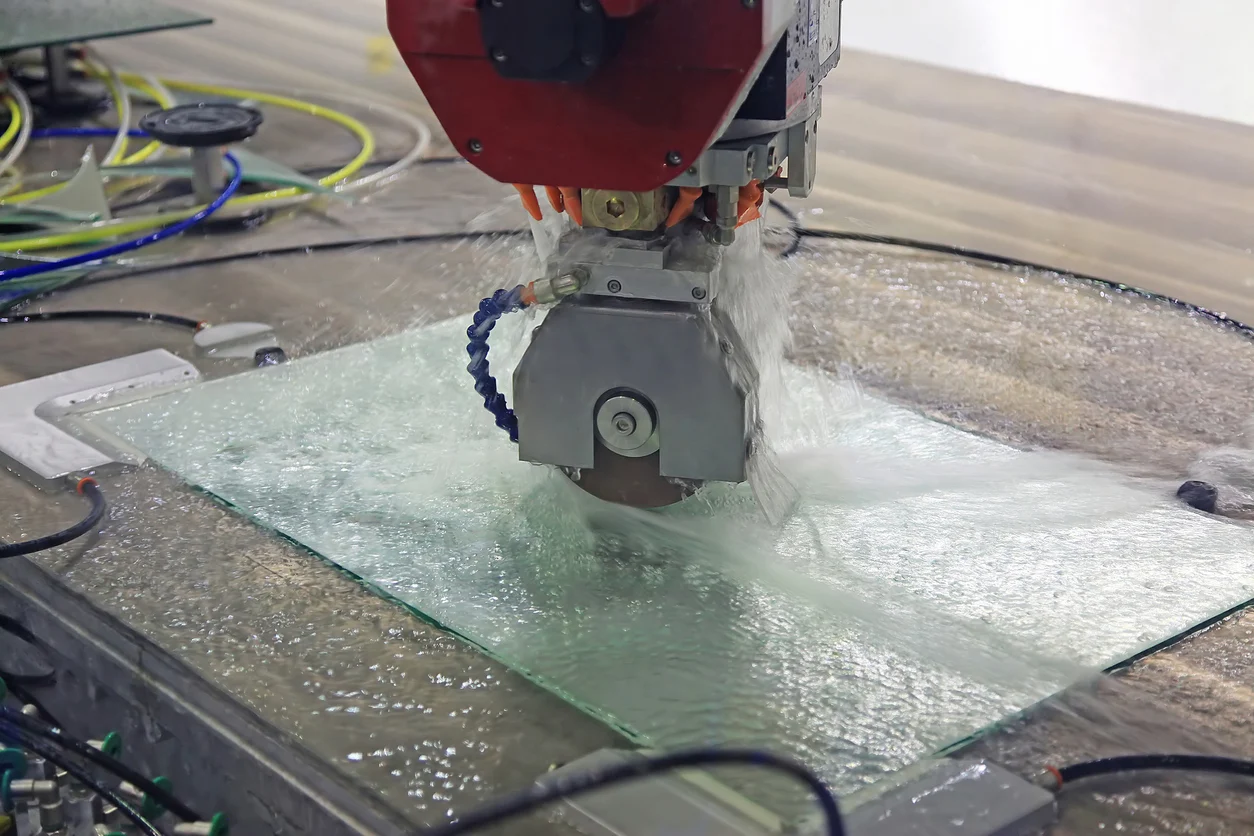
Le mole diamantate CNC vengono utilizzate principalmente per la molatura di precisione del vetro, la lavorazione dei bordi, la modellatura dei bordi e la finitura su centri di lavoro CNC e apparecchiature per la bordatura del vetro. Combinando l'abrasivo diamantato con un sistema di legante adeguato e un movimento controllato della macchina, queste ruote supportano una rimozione costante del materiale e una lavorazione stabile dei bordi attraverso cicli di produzione ripetuti.
L'applicazione è particolarmente rilevante per i produttori di vetro che necessitano di dimensioni dei bordi controllate, qualità superficiale affidabile e durata ragionevole della mola. Tuttavia, le prestazioni di una mola diamantata CNC non dipendono solo dall’abrasivo. Lo spessore del vetro, le specifiche della mola, la configurazione della macchina, le condizioni di macinazione e la geometria del bordo richiesta sono tutti elementi che influiscono sul risultato finale.
Per questo motivo la scelta di una mola basandosi solo sul nome o sul tipo di abrasivo raramente è sufficiente. L'effettiva attività di elaborazione dovrebbe determinare le specifiche della ruota.
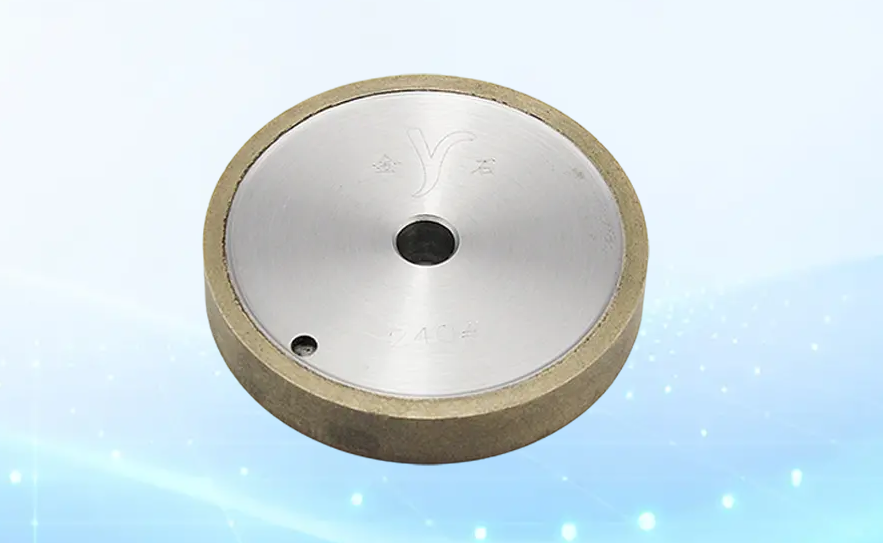
Una mola diamantata CNC è uno strumento abrasivo progettato per funzionare con centri di lavoro CNC o apparecchiature per la molatura del vetro. Il suo scopo principale è l'asportazione controllata di materiale dalla superficie del vetro, in particolare lungo i bordi o le sezioni sagomate dove sono richieste costanza dimensionale e ripetibilità della lavorazione.
Rispetto agli utensili abrasivi generici, le mole diamantate sono progettate attorno alle proprietà del diamante come superabrasivo. Le particelle di diamante svolgono l'azione di taglio, mentre il sistema legante mantiene l'abrasivo in posizione durante il funzionamento. Anche la geometria della ruota gioca un ruolo importante perché il profilo di lavoro deve corrispondere al percorso di lavorazione richiesto e alla forma del bordo.
Nella lavorazione del vetro CNC, la ruota e la macchina funzionano quindi come un unico sistema di lavorazione. L'attrezzatura CNC determina il movimento e il posizionamento del pezzo o dell'utensile, mentre la mola esegue il taglio abrasivo vero e proprio. Una combinazione adatta può fornire una macinazione controllata su cicli di produzione ripetuti.
Una delle applicazioni più comuni per le mole diamantate CNC è la rettifica del bordo del vetro. Dopo il taglio, i bordi del vetro potrebbero richiedere un'ulteriore rimozione di materiale per ottenere la geometria, le dimensioni o la finitura specificate. Le apparecchiature CNC possono controllare il movimento dell'utensile abrasivo lungo il percorso programmato, mentre la mola diamantata rimuove il materiale dal bordo.
Il processo può essere utilizzato per applicazioni in cui sono richieste geometrie dei bordi diritte, sagomate o altrimenti definite. Il comportamento coerente della mola è importante perché i cambiamenti nell'usura o nel profilo della mola possono gradualmente influenzare il bordo lavorato.
Per gli ambienti di produzione, ciò diventa più significativo con l’aumento dei volumi di elaborazione. Una ruota che mantiene le sue caratteristiche di funzionamento per un intervallo di manutenzione ragionevole può ridurre la frequenza di sostituzione della ruota e contribuire a limitare le interruzioni della produzione.
Il risultato esatto dipende ancora dal processo completo. La rigidità della macchina, le condizioni del mandrino, la velocità di avanzamento, le specifiche della mola, il raffreddamento e le caratteristiche del vetro possono tutti influenzare la qualità del bordo. La mola diamantata è quindi una componente importante del processo, ma non deve essere considerata l'unico fattore che controlla il bordo finito.
La rettifica CNC viene utilizzata anche quando il bordo del vetro richiede una forma definita anziché la semplice rimozione di materiale da un bordo piatto. In queste applicazioni la geometria della ruota diventa particolarmente importante.
La rettifica del profilo richiede che l'utensile abrasivo mantenga una forma di lavoro sufficientemente stabile durante la lavorazione del vetro. Un'eccessiva usura della mola o un cambiamento del profilo possono alterare la geometria prodotta dalla macchina, in particolare durante cicli di produzione più lunghi.
Per questo motivo, il mantenimento della forma è un aspetto importante da considerare in termini di prestazioni quando si seleziona una mola CNC. Una mola adatta dovrebbe mantenere il profilo di lavoro previsto nelle condizioni operative specificate fornendo al tempo stesso un equilibrio adeguato tra rimozione del materiale e qualità della superficie.
Il controllo CNC fornisce la precisione di posizionamento necessaria per seguire un percorso programmato, ma la ruota deve essere comunque in grado di produrre il profilo desiderato. La macchina e l'utensile abrasivo devono quindi essere abbinati piuttosto che valutati separatamente.
Alcune operazioni di lavorazione del vetro richiedono qualcosa di più della semplice rimozione dei bordi. Il processo di molatura può essere utilizzato anche per rifinire un bordo, controllare le dimensioni o preparare il vetro per le successive fasi di produzione.
In queste situazioni, la molatura di precisione del vetro dipende dal comportamento abrasivo stabile e dalle specifiche appropriate della mola. Vibrazioni eccessive, un'usura non costante della mola, una grana non idonea o un profilo della mola non corretto possono influenzare negativamente la superficie lavorata.
Una mola diamantata CNC può supportare lavorazioni ripetibili quando le sue specifiche corrispondono alla macchina e all'applicazione. Tuttavia, la finitura richiesta deve essere sempre considerata insieme ai requisiti di rimozione del materiale. Una specifica ottimizzata per la rettifica aggressiva potrebbe non essere la stessa di quella selezionata per un'operazione di finitura più fine.
Lo spessore del vetro è un altro fattore importante nelle applicazioni di rettifica CNC perché influenza la quantità di materiale da lavorare e le condizioni di rettifica richieste.
La mola diamantata CNC Meijie è specifica per spessori di vetro da 2 a 18 mm, fornendo copertura per un'ampia gamma di esigenze di lavorazione del vetro. Le specifiche delle mole disponibili includono diametri esterni da 80 a 200 mm, diametri interni di 12 mm o 22 mm e granulometrie da 80# a 400#.
| Parametro | Specifica |
|---|---|
| Spessore del vetro | 2–18 mm |
| Diametro esterno | 80–200 mm |
| Diametro interno | 12 mm/22 mm |
| Granulometria | 80#–400# |
Queste specifiche non devono essere interpretate come un'impostazione universale per ogni applicazione CNC. La mola adatta dipende comunque dall'attrezzatura, dall'operazione di lavorazione, dalla geometria del tagliente e dal risultato richiesto.
Il vetro è un materiale duro e fragile, pertanto la scelta dell'abrasivo ha un effetto diretto sull'efficienza e sulla stabilità della rimozione del materiale. Il diamante è ampiamente utilizzato nelle applicazioni di rettifica di precisione grazie alla sua elevata durezza e capacità di taglio.
Per la lavorazione CNC, tuttavia, le prestazioni abrasive sono solo una parte dell’equazione. È necessario considerare anche l'usura delle ruote, la stabilità del profilo, la compatibilità della macchina e i requisiti di lavorazione.
Le particelle abrasive sono responsabili della rimozione del materiale dal vetro durante la molatura. Un abrasivo diamantato di alta qualità può fornire un'azione di taglio efficace quando le specifiche della mola e le condizioni operative sono appropriate.
Ciò è particolarmente utile per la lavorazione CNC dei bordi del vetro, in cui l'utensile potrebbe dover rimuovere materiale ripetutamente lungo un percorso definito. Un taglio efficace consente al processo di ottenere la rimozione del materiale richiesta senza fare affidamento su una forza meccanica eccessiva.
L'equilibrio è importante. Una mola troppo aggressiva per l'applicazione può creare inutili danni superficiali o aumentare l'instabilità del processo, mentre una specifica inadeguata può ridurre la produttività. La scelta della mola deve quindi riflettere l'effettivo compito di rettifica piuttosto che limitarsi a massimizzare la capacità di taglio.
L’usura delle ruote ha una relazione diretta con la costanza della produzione. Quando la superficie di lavoro abrasiva cambia, possono cambiare anche il comportamento di rettifica e la geometria effettiva della mola. Ciò è particolarmente rilevante quando la ruota è responsabile della produzione di un bordo o profilo di vetro definito.
La mola diamantata CNC Meijie è progettata con resistenza all'usura e mantenimento della forma come caratteristiche prestazionali chiave. La sua durata utile dichiarata supera i 20.000 metri, mentre l'intervallo di manutenzione effettivo dipenderà da fattori quali le caratteristiche del vetro, le condizioni di macinazione, le impostazioni della macchina e le specifiche della mola.
Una vita utile più lunga può ridurre la frequenza di sostituzione della ruota. Nella produzione continua, un minor numero di interventi di sostituzione può anche ridurre le interruzioni della macchina e la manodopera associata al cambio degli utensili.
La durata utile dovrebbe tuttavia essere valutata utilizzando i dati di produzione effettivi anziché trattarla come un valore fisso. Due applicazioni che utilizzano la stessa mola possono produrre risultati diversi quando le condizioni di rettifica sono sostanzialmente diverse.
La produzione CNC viene spesso scelta perché la stessa operazione programmata può essere ripetuta con un elevato grado di controllo del processo. L'utensile abrasivo deve quindi mantenere prestazioni ragionevolmente stabili durante tutto il ciclo produttivo.
Per una mola diamantata CNC, prestazioni costanti implicano qualcosa di più della semplice durata dell'abrasivo. La geometria della mola, l'equilibrio, le caratteristiche di legame, la compatibilità della macchina e le condizioni operative possono influenzare il processo di rettifica.
Una ruota stabile può aiutare a mantenere una rimozione prevedibile del materiale e a ridurre i cambiamenti indesiderati nella geometria del tagliente man mano che la produzione avanza. Ciò è particolarmente rilevante quando la stessa specifica di vetro viene lavorata in grandi quantità.
Allo stesso tempo, la manutenzione della macchina rimane essenziale. L'eccentricità del mandrino, le vibrazioni, il montaggio non corretto, il raffreddamento inadeguato o i parametri di processo errati possono influenzare i risultati anche quando la mola stessa è specificata correttamente.
La scelta di una mola diamantata CNC dovrebbe iniziare con le effettive esigenze di lavorazione piuttosto che solo con il nome della mola. Una specifica adeguata deve corrispondere al materiale, alla macchina, all'operazione di rettifica e al risultato del bordo richiesto.
I fattori principali generalmente includono:
Questi fattori sono strettamente collegati. La modifica di un parametro può influire sull'idoneità degli altri.
Lo spessore del vetro è una delle prime specifiche da verificare perché influenza il carico di macinazione e le condizioni di lavorazione. Il vetro sottile e il vetro più spesso possono richiedere impostazioni di processo diverse anche quando l'operazione di macinazione generale è simile.
Per la mola diamantata CNC Meijie, l'intervallo di lavorazione dichiarato è 2–18 mm. Ciò fornisce un riferimento utile per valutare se la ruota è applicabile a un particolare prodotto di vetro.
Tuttavia, lo spessore da solo non dovrebbe determinare la scelta. È inoltre necessario considerare la geometria del bordo richiesta, la quantità di materiale rimosso, la velocità di lavorazione e i requisiti di qualità.
Un produttore che lavora una lastra di vetro sottile per un'operazione di finitura può avere requisiti di mola molto diversi da quelli di un produttore che esegue una rimozione dei bordi più sostanziale su vetro più spesso.
Le dimensioni fisiche della ruota devono corrispondere alla macchina CNC e alla sua disposizione di montaggio. Il diametro esterno determina la geometria di lavoro disponibile ed è anche correlato alla configurazione operativa della macchina. Il diametro interno deve corrispondere all'interfaccia di montaggio richiesta.
La mola diamantata CNC è disponibile con diametri esterni da 80 a 200 mm e diametri interni da 12 mm o 22 mm. Queste specifiche forniscono diverse opzioni di configurazione, ma la scelta corretta deve essere confermata rispetto all'apparecchiatura reale.
La compatibilità della macchina dovrebbe includere anche qualcosa di più delle dimensioni fisiche. La velocità del mandrino, la potenza disponibile, le modalità di raffreddamento, il gioco della mola e la posizione di rettifica prevista possono influire sull'idoneità di una particolare mola.
Una ruota che si adatta meccanicamente potrebbe richiedere ancora un'ulteriore valutazione prima di essere utilizzata come soluzione di produzione.
La dimensione della grana influisce sulle caratteristiche della superficie abrasiva di lavoro e va considerata in relazione al risultato di levigatura desiderato. Specifiche dell'abrasivo più grossolano e più fine possono produrre equilibri diversi tra rimozione del materiale e prestazioni di finitura.
La mola diamantata CNC Meijie è disponibile con grana 80#–400#. La grana appropriata deve essere selezionata in base all'operazione di rettifica, alla qualità del bordo richiesta e alle condizioni di processo.
La grana non deve essere considerata indipendentemente dal legame della mola, dalle impostazioni della macchina o dalle caratteristiche del vetro. La stessa grana può comportarsi diversamente in diverse condizioni di processo, quindi i requisiti di produzione effettivi rimangono la base per la selezione finale.
Una mola diamantata CNC è un'opzione adatta quando il processo di produzione richiede la molatura controllata del vetro su centri di lavoro CNC o apparecchiature per la molatura del vetro. È particolarmente rilevante quando la lavorazione dei bordi deve essere ripetuta su più pezzi con movimento coerente dell'utensile e requisiti di lavorazione definiti.
Diverse condizioni pratiche possono indicare che vale la pena considerare questo tipo di ruota:
L'applicazione prevista deve essere sempre valutata prima di selezionare la specifica finale. Ad esempio, una mola selezionata per la rettifica dei bordi potrebbe non avere gli stessi requisiti di una mola utilizzata per un particolare profilo o operazione di finitura.
Per le applicazioni che richiedono un utensile abrasivo dedicato per la molatura del vetro CNC, la mola diamantata CNC è progettata per centri di lavoro CNC e apparecchiature per la molatura del vetro. Le sue specifiche coprono spessori di vetro da 2 a 18 mm, con diverse dimensioni della mola e opzioni di grana disponibili per diverse esigenze di lavorazione.
Lo scopo principale delle mole diamantate CNC è la rimozione controllata e ripetibile del materiale in applicazioni quali la molatura dei bordi del vetro, la modellatura dei bordi, la lavorazione dei profili e la finitura. Il loro valore deriva dall'interazione tra le prestazioni abrasive del diamante, la geometria della mola, il controllo della macchina e i requisiti del vetro da lavorare.
Il processo di selezione dovrebbe quindi iniziare con l'operazione effettiva: tipo e spessore del vetro, geometria del bordo richiesta, configurazione della macchina, dimensioni della ruota e condizioni di produzione previste. È più probabile che una specifica di ruota che soddisfi questi requisiti fornisca una lavorazione stabile rispetto a una selezione basata solo su dichiarazioni di prestazioni generali.
Per i produttori che utilizzano apparecchiature CNC per la lavorazione del vetro, l'approccio più pratico è valutare la mola come parte del sistema di lavorazione completo.