Aug 13,2026
Come scegliere la giusta dimensione della grana del diamante per la molatura del vetro
La lavorazione CNC dei bordi del vetro pone requisiti più elevati agli utensili abrasivi rispetto alle tradizionali operazioni di molatura del vetro. I centri di lavoro possono fornire movimenti precisi, posizionamenti ripetibili e percorsi di lavorazione controllati, ma questi vantaggi possono essere convertiti in bordi finiti coerenti solo quando la mola funziona in modo affidabile durante tutta l'operazione. L'affilatura della mola, la resistenza all'usura, la stabilità dimensionale, il controllo della scheggiatura e la compatibilità con la macchina sono tutti elementi che influiscono sul risultato finale.
Per i produttori che lavorano vetro da esposizione, vetro architettonico, vetro industriale o altri componenti in vetro di precisione, la scelta della mola deve quindi essere considerata come parte del sistema di lavorazione completo. Una mola che funziona bene su una macchina o su una specifica di vetro potrebbe non fornire lo stesso risultato con una diversa configurazione del mandrino, velocità di avanzamento, spessore del vetro o profilo del bordo.
Questo articolo esamina i principali requisiti delle mole per la lavorazione CNC dei bordi del vetro , comprese le prestazioni della mola, le specifiche fisiche, la compatibilità delle apparecchiature, le condizioni operative e la selezione specifica dell'applicazione. L'obiettivo è fornire un riferimento tecnico pratico ai produttori che valutano mole per centri di lavoro CNC.
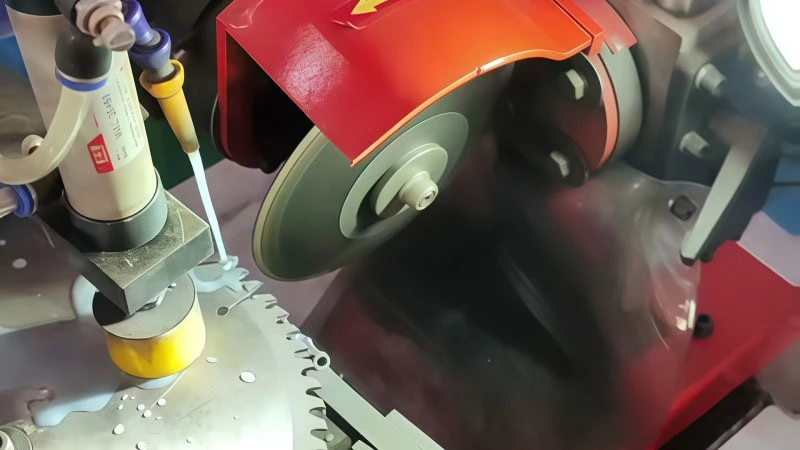
La lavorazione CNC dei bordi del vetro combina il movimento controllato della macchina con la rimozione del materiale abrasivo. A differenza di un'operazione di rettifica rettilinea di base, un centro di lavoro può eseguire più operazioni sullo stesso pezzo, tra cui rettifica dei bordi, profilatura, smussatura, lavorazione dei contorni e altre operazioni di precisione. La mola deve quindi mantenere un comportamento di taglio prevedibile mentre segue il percorso programmato.
La precisione dimensionale è uno dei requisiti primari. Potrebbe essere necessario che il bordo finito sia conforme a un profilo, una larghezza, un raggio o una tolleranza geometrica definiti. Qualsiasi cambiamento nel diametro della mola, nel profilo o nel comportamento di taglio durante la produzione può influenzare la profondità di rimozione effettiva. Nella produzione di grandi volumi, anche una piccola variazione ripetuta su centinaia o migliaia di pezzi può comportare differenze dimensionali inaccettabili.
L’integrità del bordo è altrettanto importante. Il vetro è altamente sensibile alle forze di molatura localizzate, agli urti, alle vibrazioni e al calore eccessivo. Strumenti abrasivi inadeguati possono generare un'eccessiva scheggiatura del bordo del vetro, microdifetti o addirittura una rottura completa. Questi difetti possono diventare particolarmente significativi quando il vetro lavorato viene utilizzato per applicazioni in cui sono importanti l'aspetto, la precisione dell'assemblaggio o i successivi processi di rivestimento e incollaggio.
Bisogna considerare anche la velocità di elaborazione. I centri di lavoro CNC sono spesso selezionati per la loro capacità di mantenere cicli di produzione efficienti e ripetibili. Una mola con affilatura insufficiente può richiedere velocità di avanzamento inferiori o passaggi multipli per ottenere la condizione del bordo richiesta. Al contrario, uno strumento abrasivo che rimuove il materiale in modo aggressivo ma manca di stabilità può aumentare la scheggiatura e la variazione dimensionale.
Per questo motivo, una mola adatta deve bilanciare diversi requisiti prestazionali piuttosto che massimizzare una singola caratteristica. Dovrebbero essere valutate insieme l'affilatura, la resistenza all'usura, la bassa scheggiatura, la stabilità dimensionale e il funzionamento stabile alla velocità del mandrino richiesta.
Le prestazioni di una mola influenzano direttamente l'interazione tra l'utensile abrasivo e la superficie del vetro. Per le applicazioni CNC, le caratteristiche più importanti sono strettamente legate all'efficienza di taglio, alla qualità dei bordi e alla coerenza del processo.
| Requisiti della mola | Importanza nella lavorazione del vetro CNC |
|---|---|
| Nitidezza | Supporta un'efficiente rimozione del materiale e aiuta a mantenere una forza di taglio stabile |
| Resistenza all'usura | Preserva le prestazioni delle ruote durante cicli di produzione prolungati |
| Bassa scheggiatura | Aiuta a mantenere l'integrità dei bordi e a ridurre la rottura del vetro |
| Stabilità dimensionale | Supporta dimensioni e profili dei bordi coerenti |
| Dissipazione del calore | Limita l'accumulo di calore durante la macinazione continua |
| Rimozione del truciolo | Mantiene libera la zona di macinazione e supporta un taglio stabile |
| Equilibrio dinamico | Riduce le vibrazioni durante il funzionamento ad alta velocità |
L'affilatura della mola determina l'efficacia con cui i grani abrasivi interagiscono con la superficie del vetro. Una mola affilata può rimuovere il materiale con un'azione di taglio controllata invece di fare affidamento su un'eccessiva pressione di molatura. Questo è importante per la lavorazione CNC perché la rimozione stabile del materiale consente al percorso di lavorazione programmato di produrre risultati più prevedibili.
Il diamante è ampiamente utilizzato per la molatura del vetro a causa della sua elevata durezza e capacità di taglio. Anche la concentrazione dell'abrasivo, le caratteristiche della grana e il sistema di legante influiscono sul comportamento della superficie di taglio durante l'utilizzo della mola. Una ruota progettata correttamente dovrebbe mantenere una sufficiente capacità di taglio durante tutto il suo ciclo di servizio anziché diventare progressivamente meno efficace dopo un breve periodo di funzionamento.
Una macchina CNC può ripetere lo stesso programma di lavorazione con elevata precisione di posizionamento, ma la mola stessa è un componente di consumo. Man mano che la ruota si usura, il suo diametro effettivo e il profilo di lavoro potrebbero cambiare. Se questo cambiamento è significativo, la profondità di rettifica effettiva e la geometria del tagliente possono gradualmente allontanarsi dalle specifiche previste.
La resistenza all’usura è quindi strettamente correlata alla consistenza dimensionale. Una mola con un comportamento stabile all'usura può mantenere le sue caratteristiche di lavoro per un periodo di produzione più lungo, riducendo la frequenza di sostituzione o correzione dell'utensile.
La lunga durata ha anche un effetto diretto sui costi operativi. La sostituzione frequente delle ruote aumenta l'utilizzo dei materiali di consumo e introduce ulteriori tempi di fermo macchina. Per la lavorazione continua del vetro, il valore di una mola va quindi valutato sia dal prezzo iniziale che dalle prestazioni durante l'intero ciclo produttivo.
La mola deve rimuovere il vetro in modo efficace senza generare eccessive sollecitazioni meccaniche sul bordo. La scheggiatura ridotta è particolarmente importante quando il componente finito presenta requisiti estetici o dimensionali rigorosi.
Le prestazioni di scheggiatura dipendono da diversi fattori, tra cui le caratteristiche abrasive, le condizioni della mola, la profondità di rettifica, la velocità di avanzamento, il raffreddamento e la stabilità della macchina. La sola selezione della mola non può eliminare ogni fonte di difetti sui bordi, ma uno strumento abrasivo adeguatamente progettato può fornire un'interfaccia di levigatura più controllata.
Anche la geometria stabile delle ruote è importante. Se il profilo di lavoro cambia rapidamente a causa dell'usura, la condizione di contatto tra la mola e il vetro può cambiare durante la produzione, influenzando potenzialmente sia la geometria del bordo che la qualità della superficie.
La macinazione continua genera calore nella zona di contatto. Se il calore non può essere controllato in modo efficace, l'interfaccia tra vetro e abrasivo potrebbe presentare condizioni instabili. Un raffreddamento adeguato e una rimozione senza ostacoli dei trucioli contribuiscono a mantenere l'area di rettifica più pulita e a ridurre l'accumulo di calore e detriti abrasivi.
Anche la struttura della ruota contribuisce all'evacuazione del truciolo. Un dente appropriato o una struttura abrasiva possono fornire spazio sufficiente affinché i detriti di macinazione lascino l'area di contatto. Ciò è particolarmente rilevante nella lavorazione del vetro CNC ad alta velocità o continua, dove la zona di macinazione è esposta a ripetute asportazioni di materiale.
Le caratteristiche prestazionali sono solo una parte della scelta della ruota. Le dimensioni fisiche e la configurazione della mola devono corrispondere alla macchina CNC, al portautensile, al pezzo e all'operazione di lavorazione prevista.
| Specifiche delle ruote | Considerazione principale sulla selezione |
|---|---|
| Diametro esterno | Deve corrispondere allo spazio libero della macchina e alle condizioni operative richieste |
| Diametro interno o gambo | Deve corrispondere alla configurazione del mandrino o del portautensile |
| Granulometria | Selezionato in base alla rimozione del materiale e alla qualità del bordo richiesta |
| Profilo della ruota | Deve corrispondere alla geometria del bordo richiesta |
| Tipo abrasivo | Influisce sul comportamento di taglio e sulle caratteristiche di usura |
| Sistema di incollaggio | Influisce sulla ritenzione dell'abrasivo, sulla nitidezza e sulle prestazioni del servizio |
| Velocità operativa | Deve rimanere compatibile con la costruzione della ruota e la capacità della macchina |
Il diametro della mola CNC influisce sia sulla superficie di rettifica disponibile che sulle caratteristiche operative dell'utensile. Il diametro esterno selezionato deve adattarsi alla configurazione della macchina fornendo allo stesso tempo una superficie di lavoro sufficiente per l'applicazione prevista.
L'interfaccia di montaggio è altrettanto importante. Un diametro del gambo, un diametro interno o una configurazione di montaggio errati possono impedire un'installazione corretta o introdurre instabilità durante il funzionamento. Prima di acquistare una ruota, i produttori dovrebbero confermare le specifiche del mandrino della macchina, le dimensioni del portautensile e lo spazio di installazione disponibile.
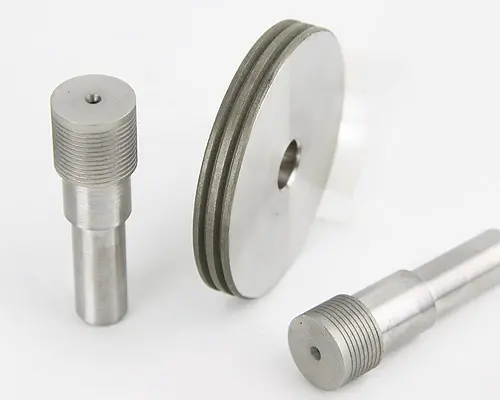
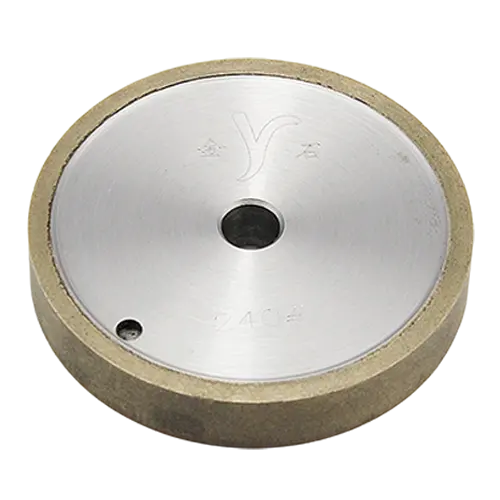
Ad esempio, una mola diamantata CNC progettata per diverse configurazioni di apparecchiature può essere disponibile con una gamma di diametri esterni di 80–200 mm e diametri interni di 12 mm o 22 mm. Queste specifiche consentono alla ruota di coprire diverse configurazioni di macchina offrendo all'utente opzioni dimensionali definite per l'installazione.
La dimensione della grana del diamante influisce sull'equilibrio tra la rimozione del materiale e la condizione del tagliente risultante. I gradi abrasivi più grossolani sono generalmente associati ad una rimozione del materiale più aggressiva, mentre i gradi più fini possono essere presi in considerazione quando si pone maggiore attenzione alla finitura e alla precisione del bordo.
Tuttavia, la dimensione della grana non dovrebbe essere scelta in modo indipendente. Lo spessore del vetro, la fase di lavorazione, la quantità di rimozione richiesta, il design della mola, la velocità del mandrino e la velocità di avanzamento influenzano tutti le specifiche dell'abrasivo appropriato.
Per la lavorazione CNC dei bordi del vetro, l’obiettivo non è semplicemente quello di selezionare l’abrasivo più fine o più grosso disponibile. La qualità selezionata deve corrispondere alle effettive esigenze di produzione e rimanere compatibile con l'intero processo di lavorazione.
I centri di lavoro CNC possono elaborare diverse geometrie dei bordi, rendendo il profilo della ruota un importante fattore di selezione. La superficie di rettifica deve corrispondere alla forma del bordo prevista in modo che il percorso utensile programmato produca il profilo richiesto senza operazioni secondarie non necessarie.
La configurazione della scanalatura può anche influenzare le condizioni di contatto e il comportamento abrasivo. A seconda dell'applicazione, possono essere necessarie strutture diverse per una rettifica efficiente, un'evacuazione dei trucioli o una geometria specifica del tagliente.
Ciò diventa particolarmente importante quando si confronta la rettifica generale del vetro CNC con la lavorazione specializzata su quattro lati. La mola deve essere selezionata in base alla struttura della macchina e all'effettivo metodo di lavorazione dei bordi piuttosto che in base solo al diametro nominale o alla grana.
Una mola e un centro di lavoro CNC dovrebbero essere trattati come un sistema di lavorazione integrato. Anche una ruota ad alte prestazioni può produrre risultati instabili quando le sue dimensioni, velocità di funzionamento o interfaccia di montaggio non corrispondono all'attrezzatura.
La prima considerazione è la compatibilità con i centri di lavoro CNC. I produttori dovrebbero confermare la configurazione del mandrino, le dimensioni di montaggio, la velocità operativa massima, i requisiti del portautensile e la dimensione della ruota disponibile prima di selezionare una ruota. Le apparecchiature di produttori diversi possono utilizzare standard di installazione diversi, rendendo necessaria la verifica dimensionale prima della produzione.
La velocità operativa è un altro fattore critico. A velocità di rotazione elevate, lo squilibrio può produrre vibrazioni che influiscono sulla qualità del bordo e sulla stabilità dimensionale. Il bilanciamento dinamico è quindi particolarmente importante per le applicazioni di molatura del vetro ad alta velocità. Le vibrazioni possono aumentare la variazione della forza di molatura e rendere più difficile per la macchina mantenere un contatto costante con il vetro.
Anche il rapporto tra dimensione della ruota e velocità del mandrino deve essere valutato attentamente. Una ruota deve essere adatta alle condizioni di rotazione previste, mentre l'attrezzatura CNC deve funzionare entro l'intervallo appropriato per la costruzione della ruota. L'obiettivo è una rettifica stabile e controllata piuttosto che semplicemente massimizzare la velocità del mandrino.
Lo spessore del pezzo è un'altra variabile di selezione. Il vetro utilizzato in applicazioni diverse può avere spessori significativamente diversi e la ruota deve soddisfare il tasso di rimozione e le condizioni di contatto richieste. Una ruota progettata per vetri più spessi non dovrebbe essere automaticamente considerata adatta per vetri sottili di precisione.
Per i produttori che confrontano mole per centri di lavoro, l'interfaccia dell'attrezzatura dovrebbe quindi essere considerata insieme alle prestazioni abrasive. Diametro della ruota, dimensioni di montaggio, profilo, velocità operativa e requisiti del pezzo devono formare una combinazione compatibile.
La scelta della mola costituisce la base per una rettifica stabile, ma le effettive prestazioni di lavorazione dipendono anche da come viene utilizzata la mola. I principali parametri CNC includono la velocità del mandrino, la velocità di avanzamento, la profondità di rettifica e le condizioni di raffreddamento.
Questi parametri dovrebbero essere valutati come un sistema combinato. Il solo aumento della velocità del mandrino non garantisce una maggiore produttività. Se la mola, la velocità di avanzamento, il sistema di raffreddamento e la configurazione della macchina non sono abbinati correttamente, una velocità operativa più elevata può aumentare le vibrazioni, l'accumulo di calore o i difetti dei bordi.
Anche la profondità di macinazione merita attenzione quando si lavora il vetro di precisione. Una profondità di rimozione maggiore può migliorare la produttività durante la lavorazione grossolana, ma una profondità eccessiva può aumentare la forza di rettifica e la scheggiatura. La separazione delle operazioni di sgrossatura e finitura può fornire un migliore controllo quando sono importanti sia la rimozione del materiale che la qualità del bordo.
Per la produzione CNC, la stabilità dei parametri è generalmente più importante delle prestazioni di picco occasionali. Una condizione di macinazione che può essere ripetuta in modo coerente su tutti i lotti di produzione è più facile da controllare, monitorare e ottimizzare.
Una mola diamantata CNC adatta dovrebbe combinare prestazioni abrasive con compatibilità dimensionale e delle apparecchiature. La mola diamantata CNC di Meijie è sviluppata per centri di lavoro CNC e apparecchiature per la bordatura del vetro di diversi marchi, utilizzando diamante di elevata purezza come nucleo abrasivo e sistemi leganti inclusa la lega di bronzo.
Il prodotto è progettato per bilanciare affilatura e resistenza all'usura, supportando un'efficiente rimozione del materiale mantenendo la forma di lavoro della mola. La sua durata utile dichiarata supera i 20.000 metri e l'uso ripetuto può ridurre la frequenza di sostituzione delle ruote e i costi associati ai materiali di consumo.
La mola è disponibile con diametri esterni da 80–200 mm, diametri interni da 12 mm o 22 mm e granulometrie da 80#–400#. È progettato per vetri con spessori compresi tra 2 e 18 mm e offre un'ampia gamma operativa per le diverse esigenze di lavorazione del vetro CNC.
Per i dettagli specifici delle apparecchiature e le configurazioni disponibili, consultare la pagina del prodotto della mola diamantata CNC .
La lavorazione su quattro lati ad alta velocità introduce requisiti aggiuntivi relativi al bilanciamento della mola, alla stabilità della rettifica e alla compatibilità della macchina. Per queste applicazioni, si può prendere in considerazione una mola a quattro lati ad alta velocità quando il sistema di produzione utilizza apparecchiature di rettifica a quattro lati dedicate.
Questa tipologia di mola utilizza abrasivo diamantato combinato con un sistema di legante ottimizzato e subisce un trattamento di equilibratura dinamica per il funzionamento ad alta velocità. Il suo design si concentra su forza di macinazione stabile, resistenza all'usura e ridotta rottura del vetro. Le specifiche disponibili includono un diametro esterno di 160 mm, diametri interni opzionali di 12 mm, 22 mm e 50 mm e grane da 180#–320#. Supporta diverse specifiche di spessore del vetro, tra cui P10, P12, P20, P25 e P30.
La distinzione tra questi tipi di ruote è importante durante la selezione del prodotto. Una mola diamantata CNC generica è destinata ai centri di lavoro CNC e alle apparecchiature per la molatura del vetro, mentre una mola a quattro lati ad alta velocità è più specificamente associata alle applicazioni di rettifica a quattro lati. La scelta tra questi dovrebbe essere basata sulla configurazione effettiva della macchina e sul metodo di elaborazione.
La lavorazione CNC dei bordi del vetro richiede una mola in grado di mantenere prestazioni di taglio controllate durante tutto il ciclo produttivo. Affilatura, resistenza all'usura, bassa scheggiatura, stabilità dimensionale, controllo del calore e funzionamento stabile ad alta velocità contribuiscono tutti al risultato finale della lavorazione.
La scelta delle ruote dovrebbe andare oltre le caratteristiche abrasive. È necessario valutare insieme il diametro esterno, le dimensioni di montaggio, la granulometria, il profilo della mola, la velocità operativa, lo spessore del vetro e la compatibilità della macchina. Una mola che soddisfa i requisiti dimensionali ma non corrisponde alla velocità del mandrino o al profilo del tagliente potrebbe comunque produrre risultati incoerenti.
Per i produttori che utilizzano centri di lavoro CNC, il processo di selezione più affidabile inizia dalle effettive condizioni di produzione: configurazione della macchina, specifiche del vetro, geometria del bordo, requisiti di rimozione del materiale, qualità del bordo target e volume di produzione previsto. L'abbinamento di queste condizioni con una mola adeguatamente progettata fornisce una base più solida per una lavorazione stabile, una maggiore durata della mola e prestazioni di produzione prevedibili.