Oct 22,2026
Come ottenere un'elevata precisione dimensionale nella rettifica ottica di precisione
La molatura dei bordi del vetro è un passo importante nella produzione di vetro architettonico, vetro fotovoltaico, vetro per elettrodomestici, vetro per automobili, componenti per display e altri prodotti in vetro di precisione. Il metodo di rettifica ha un'influenza diretta sulla produttività di lavorazione, sulla qualità dei bordi, sull'uniformità della produzione e sui requisiti operativi dell'attrezzatura. Per i produttori che valutano diverse mole per vetro, la scelta tra la rettifica su quattro lati e quella convenzionale è quindi una decisione di processo piuttosto che semplicemente una questione di selezione della mola.
La molatura del vetro su quattro lati è progettata attorno ad apparecchiature in grado di elaborare più bordi all'interno di un'operazione di molatura integrata. Questa configurazione è particolarmente adatta per linee di produzione in cui i pannelli di vetro vengono ripetutamente lavorati fino a raggiungere dimensioni e bordi definiti. In confronto, la molatura del vetro convenzionale copre una gamma più ampia di configurazioni di macchine e singole operazioni di molatura, offrendo ai produttori una maggiore flessibilità quando i volumi di produzione, le specifiche del vetro o le condizioni delle apparecchiature variano frequentemente.
La differenza diventa più importante man mano che aumentano le esigenze di produzione. Un'azienda di lavorazione di piccoli lotti con dimensioni del vetro che cambiano frequentemente può dare priorità alla flessibilità delle apparecchiature e alla facilità di regolazione del processo, mentre un produttore di grandi volumi può porre maggiore enfasi sulla produttività, sulla movimentazione automatizzata, sul funzionamento ad alta velocità e sulla qualità costante dei bordi. Nessuno dei due metodi di macinazione è universalmente migliore; la soluzione adeguata dipende dal rapporto tra pezzo, macchina, mola e obiettivo di produzione.
Confrontando una mola a quattro lati con una mola convenzionale, i produttori dovrebbero quindi valutare più che le prestazioni abrasive. Il metodo di lavorazione, la compatibilità della macchina, il volume di produzione, lo spessore del vetro, i requisiti dei bordi, la velocità di rettifica, la stabilità della mola e il costo operativo totale influenzano tutti la decisione finale.
Il modo più utile per confrontare i due approcci è valutare le prestazioni di ciascuno nelle condizioni di produzione effettive.
| Fattore di confronto | Rettifica su quattro lati | Rettifica convenzionale |
|---|---|---|
| Metodo di elaborazione | È possibile elaborare più bordi all'interno di un flusso di produzione integrato | La lavorazione si basa generalmente su operazioni di macinazione convenzionali o individuali |
| Efficienza produttiva | Adatto per produzioni ad alto rendimento | Adatto per produzioni flessibili o di piccoli volumi |
| Consistenza dei bordi | Forte consistenza quando l'attrezzatura e le ruote sono abbinate correttamente | Dipende maggiormente dalle singole condizioni della macchina e del processo |
| Requisiti della macchina | Richiede un'attrezzatura di levigatura su quattro lati compatibile | Funziona con una gamma più ampia di apparecchiature convenzionali |
| Funzionamento ad alta velocità | Adatto alla macinazione del vetro ad alta velocità | Dipende dalla macchina, dal design della ruota e dalle condizioni operative |
| Flessibilità del prodotto | Più efficace per la produzione ripetitiva e standardizzata | Generalmente più flessibile quando le specifiche del prodotto cambiano frequentemente |
| Investimento iniziale | Potrebbe richiedere attrezzature dedicate e un investimento iniziale più elevato | Spesso è possibile mantenere le attrezzature esistenti |
| Applicazione tipica | Lavorazione del vetro automatizzata, ripetitiva e ad alti volumi | Produzione di piccoli lotti, flessibile o con specifiche miste |
La prima grande differenza è il modo in cui è organizzata l'operazione di macinazione. I sistemi a quattro lati sono progettati per gestire più bordi come parte di un processo coordinato. Ciò può ridurre la movimentazione non necessaria e creare un flusso di produzione più continuo. La rettifica convenzionale può richiedere più fasi di lavorazione individuali a seconda della configurazione della macchina e dei requisiti dei bordi.
La seconda differenza riguarda la stabilità della produzione. Quando le stesse dimensioni del vetro e le stesse specifiche dei bordi vengono lavorate ripetutamente, un sistema a quattro lati può fornire un ambiente di lavoro altamente coerente. Una volta che la macchina, la mola e le condizioni di lavorazione sono state abbinate correttamente, il processo può essere mantenuto per cicli di produzione estesi.
La rettifica convenzionale rimane preziosa laddove la flessibilità è la priorità. I produttori che trattano vetri di diverse dimensioni, piccoli lotti, prototipi o specifiche che cambiano frequentemente potrebbero non trarre abbastanza vantaggio da un sistema a quattro lati dedicato per giustificare i requisiti di apparecchiature aggiuntive. In questi casi, una configurazione convenzionale può fornire un equilibrio più pratico tra investimento e flessibilità di produzione.
La produttività è uno dei motivi più evidenti per cui i produttori considerano la rettifica su quattro lati. Nella lavorazione del vetro in grandi volumi, ogni fase di movimentazione aggiuntiva può influire sulla produzione. Lo spostamento di un pannello di vetro tra diverse operazioni di molatura richiede tempo e può anche introdurre opportunità di errori di posizionamento o variazioni del processo.
Un sistema di rettifica su quattro lati è progettato per integrare la lavorazione dei bordi in un'operazione più continua. Ciò lo rende particolarmente adatto per ambienti produttivi dove ogni giorno è necessario lavorare un gran numero di pannelli di vetro simili. Quando la macchina funziona a una velocità adeguata e le mole rimangono stabili, la linea di produzione può mantenere un ritmo di lavorazione prevedibile.
Il funzionamento ad alta velocità, tuttavia, sottopone la mola a maggiori sollecitazioni. Una mola utilizzata su una macchina a quattro lati ad alta velocità deve mantenere un'affilatura adeguata resistendo all'usura e ai cambiamenti dimensionali. Un'usura eccessiva della mola può alterare l'effettivo profilo di molatura, aumentare la necessità di regolazione e infine influire sulla qualità del tagliente.
Per questo motivo, la macinazione del vetro ad alta velocità non dovrebbe essere valutata esclusivamente in base alla velocità del mandrino o della linea. L'effettivo vantaggio produttivo dipende dalla capacità della mola di mantenere un'efficace rimozione del materiale e una geometria stabile durante tutto il ciclo produttivo.
La macinazione convenzionale può ancora garantire un’efficienza competitiva in applicazioni con volumi di produzione inferiori. Se un produttore non richiede la lavorazione continua su quattro lati, l'investimento in un sistema su quattro lati dedicato potrebbe non produrre un rendimento sufficiente. Una macchina convenzionale con una mola per vetro adeguatamente abbinata può rimanere un'opzione efficiente per programmi di produzione più piccoli o più diversificati.
La questione pratica quindi non è semplicemente quale metodo abbia una velocità teorica maggiore. È il metodo in grado di mantenere la produttività richiesta rispettando gli standard di qualità e i vincoli operativi del produttore.
La velocità di lavorazione ha poco valore se i bordi del vetro risultanti richiedono una rilavorazione eccessiva. L'integrità dei bordi è una delle principali preoccupazioni nella lavorazione del vetro perché un'eccessiva scheggiatura, una molatura irregolare o una variazione dimensionale possono ridurre il tasso qualificato e aumentare i costi di lavorazione a valle.
Una mola a quattro lati adatta per il vetro dovrebbe fornire un'affilatura sufficiente per un'efficace rimozione del materiale mantenendo allo stesso tempo un'esposizione abrasiva stabile durante il funzionamento. Il sistema adesivo influisce anche sull'efficacia con cui i grani abrasivi vengono trattenuti e rinnovati durante la rettifica.
Per l'elaborazione su quattro lati ad alta velocità, il bilanciamento dinamico è un'altra considerazione importante. Uno squilibrio in una ruota che gira ad alta velocità può produrre forze di macinazione e vibrazioni irregolari. Questi effetti possono manifestarsi come qualità dei bordi incoerente, deviazioni dimensionali o usura accelerata. Una corretta equilibratura della mola e un'adeguata installazione della macchina sono quindi parti essenziali di una rettifica stabile su quattro lati.
Il controllo della scheggiatura è influenzato da diverse variabili e non solo dalla mola. La composizione del vetro, lo spessore, le specifiche della mola, le condizioni della macchina, la velocità di avanzamento, la profondità di molatura, il raffreddamento e l'usura della mola possono tutti influenzare il bordo finito. Una mola con buone prestazioni abrasive non può compensare all’infinito condizioni di lavorazione non idonee.
Anche per questo motivo sarebbe inesatto affermare che la rettifica su quattro lati produce automaticamente bordi migliori rispetto alla rettifica convenzionale. Quando l'attrezzatura è configurata correttamente, la lavorazione su quattro lati può garantire un'elevata consistenza e una produzione stabile, ma la qualità finale del bordo del vetro dipende ancora dal sistema di macinazione completo.
Per i produttori che confrontano i due metodi, la valutazione più utile è se il processo selezionato può soddisfare ripetutamente le specifiche del bordo richieste senza un'eccessiva regolazione della mola, intervento della macchina o scarto del prodotto.
Sebbene la configurazione della macchina determini gran parte della differenza tra i due metodi di rettifica, la mola rimane un componente critico del processo. Una mola deve essere selezionata in base all'attrezzatura, alle specifiche del vetro, alla velocità di lavorazione e alla finitura richiesta piuttosto che solo in base al tipo di abrasivo.
Diverse caratteristiche della ruota sono particolarmente importanti nelle applicazioni su quattro lati:
Nella macinazione del vetro convenzionale, le priorità possono essere leggermente diverse. Un produttore che lavora più specifiche di vetro può porre maggiore enfasi sulla versatilità delle ruote e sulla compatibilità con le macchine esistenti. Le dimensioni della mola, la grana abrasiva, le caratteristiche del legante e il profilo possono essere selezionati in base all'operazione specifica.
La distinzione non è che la rettifica su quattro lati richieda un principio completamente diverso di prestazione abrasiva. Piuttosto, l’ambiente operativo crea priorità diverse. La lavorazione continua su quattro lati ad alta velocità pone maggiore enfasi sul mantenimento della stabilità e delle prestazioni della mola su cicli di produzione sostenuti, mentre la rettifica convenzionale può porre maggiore enfasi sulla flessibilità in base ai diversi requisiti di lavorazione.
L'applicazione più importante per la macinazione del vetro su quattro lati è un ambiente di produzione in cui prodotti di vetro uguali o simili vengono lavorati ripetutamente e il volume di produzione è elevato. Quanto maggiore è il grado di standardizzazione, tanto più prezioso può diventare un processo di rettifica integrato.
La rettifica su quattro lati è particolarmente adatta per:
Il vetro fotovoltaico, il vetro degli elettrodomestici e altre applicazioni di lavorazione del vetro su larga scala possono trarre vantaggio quando la produzione richiede una lavorazione uniforme dei bordi su un gran numero di pannelli. L'idoneità esatta dipende ancora dalle dimensioni del vetro, dallo spessore, dalla configurazione della macchina e dalla geometria del bordo richiesta.
La macinazione convenzionale può essere una scelta migliore quando le condizioni di produzione sono meno standardizzate. La produzione in piccoli lotti, i frequenti cambiamenti nelle dimensioni del vetro, la lavorazione di prototipi o le operazioni basate su apparecchiature convenzionali esistenti possono rendere la flessibilità più preziosa della massima produttività.
I produttori dovrebbero anche considerare i futuri piani di produzione. Un sistema convenzionale può essere sufficiente per l’attuale volume di produzione ma diventare una limitazione se la domanda aumenta in modo sostanziale. Al contrario, investire in un sistema quadrilaterale dedicato per un'operazione a basso volume può creare costi di capitale e di manutenzione inutili.
La decisione dovrebbe quindi basarsi sulle condizioni di produzione previste per tutta la vita utile delle apparecchiature piuttosto che solo sul volume attuale degli ordini.
La scelta tra i due approcci richiede una valutazione più ampia della linea di produzione. La mola è solo una parte del sistema e le sue prestazioni dipendono fortemente dalla macchina e dal pezzo in lavorazione.
| Condizioni di produzione | Direzione consigliata |
|---|---|
| Elevato volume di produzione | Rettifica su quattro lati |
| Specifiche del vetro ripetitive | Rettifica su quattro lati |
| Requisito di elaborazione ad alta velocità | Rettifica su quattro lati |
| Linea di produzione automatizzata | Rettifica su quattro lati |
| Produzione in piccoli lotti | La macinazione convenzionale può essere più pratica |
| Frequenti cambi di prodotto | La macinazione convenzionale può fornire una maggiore flessibilità |
| Attrezzature convenzionali esistenti | La macinazione convenzionale può ridurre gli investimenti in attrezzature |
| Specifiche del vetro misto | Valutare la compatibilità della macchina e della ruota prima di selezionare il processo |
Per la produzione in grandi volumi con dimensioni di vetro standardizzate, la rettifica su quattro lati è generalmente il candidato più forte. Il suo valore deriva dall'effetto combinato di lavorazione integrata, continuità della produzione e funzionamento stabile ad alta velocità. Il vantaggio diventa più evidente quando la linea di produzione opera per lunghi periodi con modifiche limitate alle specifiche del prodotto.
Per la produzione in piccoli lotti, la macinazione convenzionale può fornire una soluzione più pratica. I produttori potrebbero già disporre di attrezzature adeguate e la capacità di adattare il processo di macinazione a diverse dimensioni di vetro può superare il vantaggio in termini di produttività di un sistema a quattro lati dedicato.
La compatibilità della macchina deve essere esaminata prima di acquistare una ruota. Il diametro esterno, il diametro interno, la configurazione di montaggio, la velocità operativa, le specifiche dell'abrasivo e il profilo della mola devono corrispondere all'attrezzatura. Una mola tecnicamente avanzata non può fornire le prestazioni previste se le sue dimensioni o i requisiti operativi non corrispondono alla macchina.
Dovrebbero essere considerati anche i costi operativi totali. Il prezzo delle ruote è solo un componente. La frequenza di sostituzione, i tempi di inattività, la velocità di produzione, la tariffa del prodotto qualificato, la regolazione della macchina e le esigenze di manodopera possono influenzare il costo effettivo per metro o pannello di vetro lavorato.
Ciò è particolarmente importante quando si confronta la molatura su quattro lati con la molatura del vetro convenzionale. Un sistema a quattro lati può richiedere un investimento iniziale maggiore, ma una produttività più elevata e una movimentazione ridotta possono migliorare i costi di produzione nel tempo. Un sistema convenzionale può avere costi iniziali inferiori e rimanere la scelta migliore laddove il volume di produzione non giustifica una linea dedicata.
Per i produttori che utilizzano apparecchiature di rettifica su quattro lati, la scelta della mola dovrebbe concentrarsi sul mantenimento dell'affilatura, della resistenza all'usura, della stabilità dimensionale e delle prestazioni affidabili durante il funzionamento continuo.
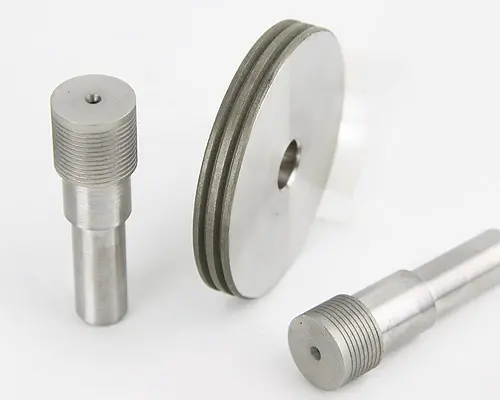
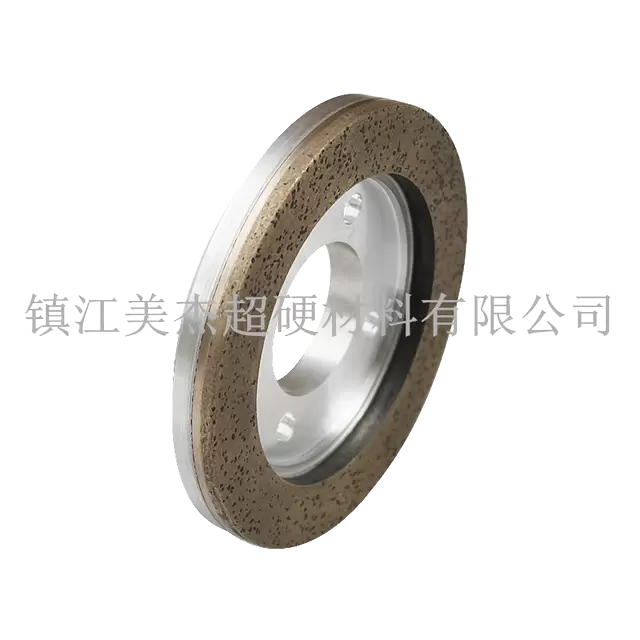
La mola a quattro lati ad alta velocità di Meijie è sviluppata per rettificatrici a quattro lati e applicazioni di molatura del vetro ad alta velocità. La ruota utilizza abrasivo diamantato di alta qualità insieme a una tecnologia di legatura ottimizzata, comprese soluzioni di legatura a base di lega di bronzo, per bilanciare l'affilatura del taglio e la resistenza all'usura.
La ruota è progettata per soddisfare diversi requisiti comuni nella lavorazione del vetro ad alta velocità. Le sue prestazioni di rettifica affilate supportano un'efficiente rimozione del materiale, mentre la sua resistenza all'usura aiuta a mantenere prestazioni utili durante la produzione prolungata. Un basso tasso di rottura è importante anche per i produttori che cercano di proteggere il tasso qualificato dei prodotti finiti in vetro.
Il bilanciamento dinamico è un'altra caratteristica fondamentale per le applicazioni ad alta velocità. Una mola adeguatamente bilanciata può aiutare a mantenere stabili le forze di rettifica durante il funzionamento ad alta velocità e ridurre le deviazioni causate da vibrazioni o rotazione irregolare. Ciò è particolarmente rilevante quando la linea di produzione è progettata per una lavorazione continua e ad alto rendimento.
Le specifiche disponibili sono:
| Parametro | Specifica |
|---|---|
| Diametro esterno | 160 mm |
| Diametro interno | 12 / 22 / 50 mm |
| Spessore del vetro supportato | P10/P12/P20/P25/P30 |
| Grinta | 180#–320# |
La gamma di grane disponibile e le specifiche di montaggio forniscono opzioni per diverse configurazioni di apparecchiature di rettifica su quattro lati. Tuttavia, i produttori dovrebbero comunque confermare il modello della macchina, le specifiche del vetro, il risultato del bordo richiesto e le condizioni operative prima della scelta finale della mola.
Per le linee di produzione in cui sono importanti il funzionamento ad alta velocità e un'affilatura costante dei bordi, la mola dovrebbe essere valutata come parte della combinazione completa macchina-processo piuttosto che come un materiale di consumo isolato.
Non esiste un unico metodo di macinazione adatto a ogni operazione di lavorazione del vetro. La rettifica su quattro lati presenta evidenti vantaggi quando la produzione richiede produttività elevata, lavorazioni ripetitive, automazione e funzionamento stabile ad alta velocità. Il suo valore è maggiore quando la linea di produzione tratta prodotti in vetro standardizzati su una scala sufficientemente ampia da giustificare attrezzature dedicate.
La molatura convenzionale del vetro rimane una soluzione efficace quando la flessibilità, il basso investimento iniziale, le attrezzature esistenti o le frequenti modifiche alle specifiche sono più importanti. Può essere particolarmente pratico per la produzione di piccoli lotti e per ambienti con prodotti misti.
La decisione finale dovrebbe basarsi sul volume di produzione, sulle dimensioni e sullo spessore del vetro, sui requisiti dei bordi, sulla configurazione della macchina, sulla velocità di lavorazione, sulle prestazioni della mola, sui requisiti di manutenzione e sul costo operativo totale. Una mola dovrebbe quindi essere selezionata in base a tali condizioni in modo che le prestazioni abrasive e la capacità dell'attrezzatura lavorino insieme.
Per i produttori che utilizzano apparecchiature di molatura su quattro lati, una mola dedicata su quattro lati ad alta velocità può fornire l'affilatura, la resistenza all'usura e la stabilità dinamica necessarie per la lavorazione del vetro più impegnativa. In definitiva, la soluzione giusta è quella che garantisce la qualità dei bordi e l’efficienza produttiva richieste in modo coerente nelle condizioni effettive della linea di produzione.