Sep 04,2026
Mole a quattro lati e mole convenzionali per la lavorazione del vetro
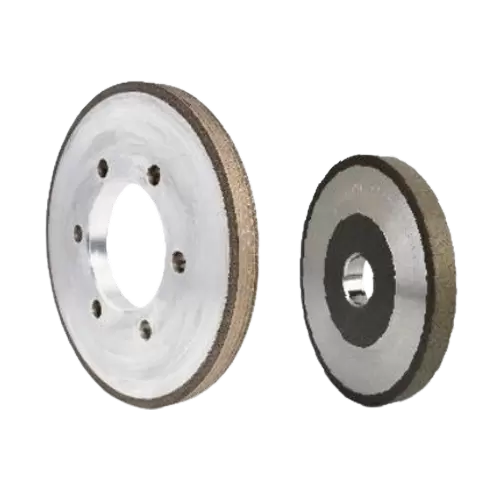
Una mola non è definita solo dal suo abrasivo. In una mola diamantata, le particelle di diamante eseguono l'azione di taglio, mentre il legame della mola trattiene tali particelle all'interno dello strato di lavoro e determina il modo in cui vengono trattenute e rilasciate durante la molatura. Questa relazione ha un effetto diretto sul comportamento di taglio, sull'usura, sulla stabilità del profilo e sulla vita utile della mola.
Per la lavorazione del vetro, la scelta del legante merita particolare attenzione perché il vetro è duro e fragile e la molatura dei bordi richiede una rimozione controllata del materiale anziché un semplice taglio aggressivo. Un legante adatto per una mola per vetro deve fornire un equilibrio adeguato tra ritenzione dell'abrasivo ed esposizione di bordi taglienti freschi. Il bilanciamento corretto dipende dal vetro, dall'operazione di molatura, dalle specifiche della mola, dall'attrezzatura e dalle condizioni di produzione.
Il legante della mola è il materiale o il sistema legante che tiene insieme i grani abrasivi e forma la struttura strutturale dello strato abrasivo. In una mola diamantata, il legante determina quanto saldamente vengono trattenuti i singoli grani di diamante e come si sviluppa la superficie di lavoro man mano che procede la rettifica.
Il diamante stesso fornisce la capacità di taglio. Tuttavia, un grano di diamante che rimane completamente sepolto nel legante non può contribuire efficacemente alla rimozione del materiale. Man mano che la macinazione continua, i grani abrasivi si usurano o si fratturano, mentre il legante espone gradualmente nuove porzioni dello strato abrasivo o rilascia grani che non sono più efficaci.
Ciò rende il legame una parte attiva del meccanismo di macinazione piuttosto che un materiale di supporto passivo. Le sue caratteristiche influenzano la ritenzione dell'abrasivo, l'azione di taglio, il comportamento all'usura e la stabilità del profilo della mola.
Per i lettori che necessitano di una spiegazione più ampia sulla costruzione della mola e sull'azione abrasiva, la mola diamantata fornisce ulteriori informazioni su come questi componenti lavorano insieme.
L'importanza del legame diventa più chiara quando si considerano i requisiti della lavorazione del vetro. Il vetro ha un'elevata durezza ma una bassa resistenza alla frattura rispetto a molti materiali tecnici duttili. La molatura deve quindi rimuovere materiale limitando la frattura incontrollata del bordo.
Il legante di una mola diamantata influisce sulle condizioni meccaniche in cui i grani abrasivi si impegnano con il vetro. Se i grani abrasivi vengono rilasciati troppo facilmente, la ruota può usurarsi rapidamente. Se vengono trattenuti eccessivamente, i grani usurati potrebbero rimanere nello strato di lavoro e ridurre l'efficacia dell'azione di taglio.
L'obiettivo pratico non è la massima ritenzione dell'abrasivo o il massimo rilascio dell'abrasivo. È un equilibrio appropriato tra i due.
Le caratteristiche del legante influenzano la disponibilità di taglienti effettivi sulla superficie della mola. Un legante adeguato consente di sostituire i grani abrasivi usurati con punte di taglio nuove ad una velocità adeguata. Ciò contribuisce a un'azione di taglio stabile per tutta la vita operativa della ruota.
L’efficienza della macinazione, tuttavia, non può essere attribuita solo al legame. Anche la dimensione della grana del diamante, la concentrazione, la geometria della mola, la velocità, la velocità di avanzamento, la profondità di rettifica, le condizioni del refrigerante e le caratteristiche del vetro influenzano la rimozione del materiale e la resistenza alla rettifica.
La durata della mola è strettamente correlata alla ritenzione dell'abrasivo. Un legante con ritenzione insufficiente può consentire ai grani di diamante utili di abbandonare lo strato di lavoro prima che il loro potenziale di taglio sia stato completamente utilizzato. Ciò può aumentare il consumo di abrasivo e ridurre l'intervallo di manutenzione effettivo.
Una ritenzione eccessiva presenta un problema diverso. Quando i grani usurati rimangono incastrati senza un'adeguata esposizione dei taglienti freschi, la mola potrebbe diventare meno aggressiva e richiedere una maggiore forza di macinazione.
Di conseguenza, una durata teorica più lunga della ruota non rappresenta automaticamente prestazioni migliori. Per la lavorazione industriale del vetro, la vita utile della mola viene valutata meglio in relazione alla qualità della rettifica, alla stabilità del profilo, alla resa produttiva e alla frequenza di sostituzione.
Il mantenimento del profilo è particolarmente importante per le operazioni di rettifica dei bordi e di rettifica sagomata. Il profilo della mola determina la geometria dell'area di contatto e quindi contribuisce alla forma finale del bordo lavorato.
Quando l'usura abrasiva non è uniforme o il legante perde materiale troppo rapidamente, il profilo previsto può cambiare. Tali modifiche possono influire sulla coerenza dimensionale e richiedere una sostituzione più frequente della mola o una regolazione del processo.
La scelta del legante può anche influenzare la stabilità della rettifica e, indirettamente, la qualità del tagliente. Una mola non adeguatamente abbinata può contribuire a un'eccessiva resistenza alla molatura, a un taglio instabile o a un'usura accelerata. Queste condizioni possono aumentare il rischio di bordi incoerenti o altri difetti di lavorazione.
È importante, tuttavia, non considerare l'adesione come una causa indipendente di ogni difetto di molatura del vetro. Scheggiature e danni superficiali possono anche derivare da granulometria inadeguata, carico di molatura eccessivo, cattivo allineamento della macchina, raffreddamento insufficiente o caratteristiche del vetro stesso.
Nelle mole diamantate e superabrasive vengono utilizzati diversi sistemi leganti. Il loro comportamento differisce perché il legame determina il modo in cui i grani abrasivi vengono supportati e rilasciati.
Le mole con legante resinoide utilizzano un sistema legante a base di resina organica. Le loro prestazioni sono associate a un'esposizione all'abrasione e a un comportamento al taglio relativamente reattivi, rendendo i sistemi in resina rilevanti per applicazioni in cui l'azione di molatura controllata e la finitura superficiale sono importanti.
Le prestazioni effettive dipendono dalla formulazione, dalle specifiche dell'abrasivo, dal design della mola e dalle condizioni operative. Il legante resinoide quindi non dovrebbe essere scelto solo perché una particolare applicazione richiede una finitura fine.
Le mole con legante metallico utilizzano un sistema di legante metallico per trattenere l'abrasivo. I legami metallici sono generalmente associati ad una forte ritenzione abrasiva e ad una buona resistenza all’usura meccanica.
Per le applicazioni che implicano condizioni di rettifica impegnative o la necessità di una geometria della mola stabile, queste caratteristiche possono essere preziose. Il compromesso è che la forte ritenzione abrasiva deve essere comunque bilanciata con la necessità di esporre i taglienti effettivi durante il funzionamento.
I legami vetrificati utilizzano una struttura legante inorganica a base ceramica. La loro struttura controllata può fornire combinazioni specifiche di prestazioni di taglio, rigidità e comportamento termico.
L'idoneità di un legante vetrificato dipende fortemente dal design della mola e dai requisiti applicativi. Non deve essere trattato come un’alternativa universalmente superiore ai sistemi di incollaggio con resina o metallo.
| Tipo di obbligazione | Caratteristica generale | Considerazione principale |
|---|---|---|
| Legame resinoso | Esposizione abrasiva relativamente reattiva | Comportamento di taglio e requisiti di finitura |
| Legame metallico | Forte ritenzione abrasiva e resistenza all'usura | Durata della mola e stabilità del profilo |
| Legame vetrificato | Struttura rigida del legame inorganico | Requisiti di rettifica specifici dell'applicazione |
Il confronto di cui sopra descrive caratteristiche generali piuttosto che classifiche di performance fisse. Il comportamento effettivo della rettifica dipende dalle specifiche della mola completa e dall'ambiente operativo.
La relazione tra legame e prestazioni può essere esaminata attraverso la ritenzione abrasiva, il comportamento autoaffilante, la stabilità del profilo e la qualità della rettifica.
La ritenzione abrasiva descrive l'efficacia con cui il legante trattiene i grani di diamante all'interno dello strato di lavoro. Durante la macinazione, il legante deve trattenere i grani utili sotto carico meccanico consentendo al contempo ai grani inefficaci o eccessivamente usurati di lasciare la superficie ad una velocità adeguata.
Questo equilibrio influisce sull'usura della mola diamantata. Un legante che rilascia i grani troppo facilmente può comportare un rapido consumo della mola. Un legame che li trattiene eccessivamente può inibire l'esposizione di nuovi punti di taglio.
Per questo motivo, la durezza o la forza del legame non devono essere interpretate isolatamente. Il comportamento adesivo appropriato è determinato dall'interazione tra le condizioni di abrasivo, adesivo, vetro e macinazione.
Una rettifica efficace richiede una fornitura continua di punti di taglio attivi. Con l'usura dei singoli grani di diamante, è necessario che siano disponibili nuovi taglienti abrasivi.
Questo processo è talvolta descritto in termini di comportamento di auto-affinamento. Una mola che espone i taglienti freschi a una velocità adeguata può mantenere prestazioni di taglio più stabili. Se il rilascio dell'abrasivo è troppo lento, la resistenza alla molatura può aumentare. Se lo sgancio è troppo rapido il consumo della ruota potrebbe diventare eccessivo.
Questo equilibrio è uno dei motivi per cui la scelta di un legante per mola basata solo sulla durata prevista può produrre scarsi risultati.
Per la lavorazione dei bordi di precisione, la ruota deve mantenere la geometria prevista per una parte sostanziale della sua vita operativa. Le caratteristiche leganti contribuiscono a questa stabilità controllando la ritenzione abrasiva e la velocità con cui cambia lo strato di lavoro.
La ritenzione del profilo è particolarmente rilevante per operazioni come la molatura dei bordi, la smussatura e la molatura sagomata. Una ruota che perde rapidamente il profilo può richiedere frequenti regolazioni anche se rimane materiale abrasivo.
La finitura superficiale è influenzata da diverse variabili interagenti, tra cui la dimensione della grana, la qualità dell'abrasivo, la geometria della mola, le caratteristiche del legante e i parametri operativi.
Un legante che fornisce un'adeguata esposizione abrasiva può supportare condizioni di macinazione stabili. Tuttavia sarebbe inesatto attribuire la finitura superficiale esclusivamente all’incollaggio. Lo stesso legante può produrre risultati diversi se utilizzato con granulometrie, spessori di vetro, velocità della ruota o velocità di avanzamento diverse.
La dimensione del legante e della grana del diamante dovrebbero essere considerate insieme perché governano aspetti diversi ma correlati del comportamento abrasivo. La dimensione della grana descrive le dimensioni delle particelle abrasive, mentre il legante determina il modo in cui tali particelle vengono trattenute e rilasciate.
Le particelle abrasive più grosse e le particelle abrasive più fini hanno caratteristiche di taglio diverse e vengono selezionate in base al tasso di asportazione richiesto e alla qualità della superficie. Il legante deve quindi fornire un supporto adeguato per l'abrasivo selezionato nelle condizioni di macinazione previste.
Ad esempio, selezionare una grana esclusivamente in base alla finitura superficiale desiderata senza considerare il comportamento del legante può produrre specifiche della mola incomplete. Allo stesso modo, selezionare un legante senza considerare la dimensione dell’abrasivo e il carico di levigatura potrebbe non fornire risultati stabili.
Una discussione dettagliata sulla selezione dell'abrasivo è disponibile nella dimensione della grana del diamante per le applicazioni di molatura del vetro.
Non esiste un unico legante migliore per la macinazione del vetro in tutte le applicazioni. La selezione delle obbligazioni dovrebbe iniziare con i requisiti di elaborazione effettivi piuttosto che con la sola categoria delle obbligazioni.
I fattori importanti includono:
Il bicchiere stesso è una parte fondamentale del processo di selezione. Il vetro fotovoltaico, il vetro per elettrodomestici, il vetro per automobili e altri prodotti in vetro lavorato possono comportare diversi intervalli di spessore, geometrie dei bordi e requisiti di produzione.
Lo spessore del vetro influisce anche sulla quantità di materiale rimosso e sul carico meccanico posto sulla ruota. Pertanto, una specifica della mola che funziona bene per uno spessore di vetro non dovrebbe essere trasferita automaticamente a un'altra applicazione.
L'operazione prevista determina l'equilibrio tra efficienza di taglio, qualità della superficie e ritenzione del profilo.
Una mola utilizzata per la rimozione aggressiva di materiale può richiedere caratteristiche abrasive e leganti diverse da una mola destinata alla finitura controllata o alla lavorazione dei bordi di precisione. Lo stesso principio si applica alle operazioni di profilatura e smussatura, dove il mantenimento della geometria diventa una considerazione importante.
La ruota funziona come parte di un sistema completo. La velocità del mandrino, la velocità di avanzamento, la profondità di rettifica, la rigidità della macchina, l'erogazione del refrigerante e le condizioni di bloccaggio del pezzo possono tutti influenzare le prestazioni effettive dell'incollante.
Le specifiche di una ruota dovrebbero quindi essere valutate nelle condizioni in cui verrà effettivamente utilizzata. I confronti di laboratorio o isolati non rappresentano necessariamente le prestazioni di produzione.
Anche gli obiettivi di produzione influenzano la selezione. Una linea ad alto volume può attribuire un valore sostanziale alla prevedibile usura delle ruote, alla qualità stabile dei bordi e alla ridotta frequenza di sostituzione. Un'applicazione di precisione può dare maggiore peso alla ritenzione del profilo e alla consistenza dimensionale.
La decisione corretta si basa quindi sull'equilibrio richiesto delle caratteristiche prestazionali piuttosto che su una singola specifica come la durata della ruota.
Talvolta un legame inadeguato può essere identificato attraverso cambiamenti nel comportamento di macinazione, ma questi sintomi dovrebbero essere interpretati con attenzione perché diverse variabili di processo possono produrre effetti simili.
I potenziali segnali di allarme includono:
Questi sintomi non dimostrano che il legame sia la causa. Prima di modificare le specifiche della mola, l'operatore deve controllare anche l'allineamento della macchina, il montaggio della mola, la dimensione della grana, i parametri di macinazione, l'erogazione del refrigerante e le condizioni del vetro.
Questo approccio diagnostico è importante perché la modifica del legame senza correggere un problema meccanico o di processo sottostante può semplicemente spostare il problema da un sintomo a un altro.
Le applicazioni per la lavorazione del vetro differiscono notevolmente in termini di requisiti operativi. La produzione di vetro fotovoltaico può porre una forte enfasi sull’elevata produttività e sulla lavorazione coerente dei bordi. Le applicazioni su vetro per elettrodomestici possono richiedere precisione dimensionale e qualità della superficie stabili. La lavorazione del vetro automobilistico può comportare configurazioni specifiche di apparecchiature, profili dei bordi e requisiti di personalizzazione.
Questo è il motivo per cui una mola per vetro dovrebbe essere specificata in base alla sua applicazione piuttosto che selezionata esclusivamente da una categoria generale di leganti.
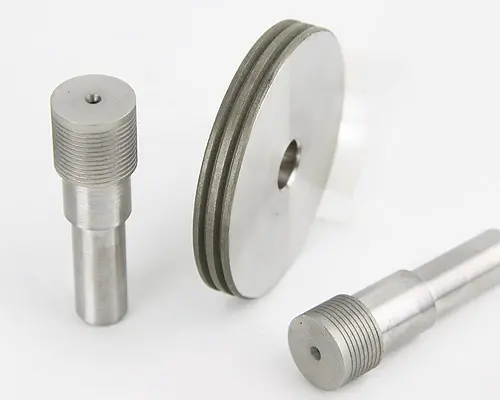
Ad esempio, la mola per vetro per apparecchi di Meijie utilizza abrasivi diamantati con un sistema di legatura in lega di bronzo ed è progettata per centri di lavoro CNC e apparecchiature per la molatura del vetro. La progettazione del prodotto tiene conto anche di considerazioni quali il mantenimento del profilo, il bilanciamento dinamico e la stabilità della lavorazione.
Un approccio così orientato all’applicazione è più appropriato per gli appalti industriali perché la questione rilevante non è semplicemente quale legante sia “migliore”, ma quale combinazione di abrasivo, legante, geometria della mola e condizioni operative può soddisfare le prestazioni di produzione richieste.
Il legante è una parte fondamentale di una mola diamantata perché controlla la ritenzione dell'abrasivo e influenza lo sviluppo della superficie di lavoro durante la rettifica. I suoi effetti si estendono al comportamento di taglio, alla durata della mola, al mantenimento del profilo e alla stabilità della rettifica.
Per la lavorazione del vetro, la scelta del legante deve essere considerata insieme al tipo di vetro, allo spessore, all'operazione di macinazione, alla dimensione della grana, alle condizioni della macchina, al raffreddamento e ai requisiti di produzione. Né la massima ritenzione abrasiva né la massima capacità di taglio sono universalmente desiderabili; la specifica utile è quella che fornisce un equilibrio appropriato nelle condizioni effettive di lavorazione.
Una mola per vetro tecnicamente valida inizia quindi con l'applicazione. Quando il legante e il sistema abrasivo sono abbinati al processo, i produttori hanno una base più forte per mantenere una qualità dei bordi costante, un’usura prevedibile delle mole e prestazioni di produzione stabili.