Sep 11,2026
Quali sono le cause dei danni superficiali durante la macinazione dei wafer?
Si prevede che una mola per vetro si usuri gradualmente poiché gli abrasivi diamantati si consumano durante la lavorazione. In un'operazione di rettifica stabile, il modello di usura dovrebbe rimanere ragionevolmente coerente, consentendo alla mola di mantenere il suo profilo di lavoro e fornire una qualità del tagliente prevedibile. Tuttavia, quando un'area si usura notevolmente più velocemente di un'altra, il problema può estendersi oltre la normale usura dei materiali di consumo.
L'usura irregolare delle mole per vetro può essere associata all'allineamento della macchina, all'installazione della mola, alla pressione di molatura, alla velocità di avanzamento, alle specifiche della mola, alle condizioni di raffreddamento o alle caratteristiche del vetro in lavorazione. La sfida è che questi fattori possono interagire. Potrebbe sembrare che la causa del problema sia una ruota, mentre la causa reale è un'eccessiva pressione locale o una configurazione instabile della macchina.
Per le aziende che lavorano il vetro, identificare tempestivamente la causa può aiutare a prevenire distorsioni del profilo, difetti dei bordi, sostituzioni non necessarie delle ruote e interruzioni della produzione. Questo articolo esamina le cause principali dell'usura irregolare, gli effetti sulla lavorazione del vetro, i modi pratici per identificare la fonte e le misure che possono aiutare a mantenere prestazioni delle ruote più costanti.
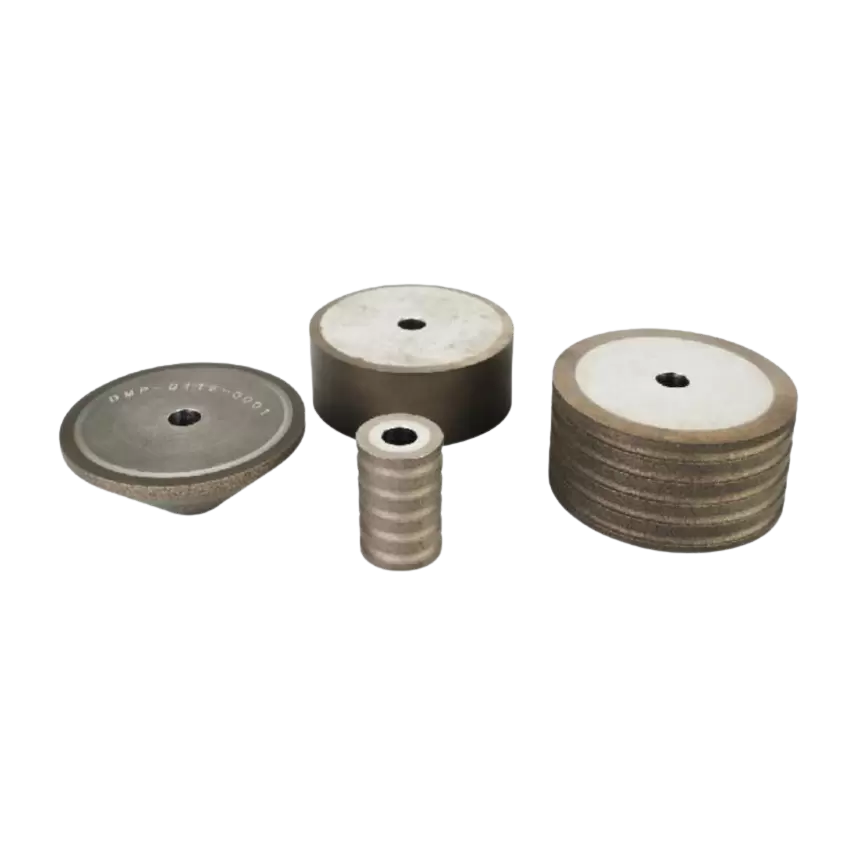
La normale usura fa parte della vita lavorativa di qualsiasi mola diamantata. Le particelle di diamante si usurano, si fratturano o si staccano gradualmente dal legame man mano che la mola rimuove il materiale dal vetro. In condizioni stabili, questo processo dovrebbe rimanere relativamente prevedibile.
L'usura irregolare è diversa. Si verifica quando alcune aree o sezioni della ruota si usurano molto più velocemente di altre. La differenza può essere visibile sulla superficie di lavoro oppure apparire inizialmente attraverso cambiamenti nel risultato della levigatura. Una ruota può ancora sembrare utilizzabile mentre il suo profilo ha già iniziato a cambiare.
I segni comuni includono:
Il significato di questi sintomi dipende dall'applicazione. Un piccolo cambiamento può avere conseguenze limitate durante la sgrossatura, mentre lo stesso cambiamento può diventare grave nella lavorazione dei bordi di precisione. Per le linee di produzione automatizzate, anche modifiche moderate del profilo possono compromettere la coerenza su un gran numero di pannelli di vetro.
È quindi utile considerare un modello di usura insolito come un segnale di processo piuttosto che semplicemente come un segno che la ruota ha raggiunto la fine della sua vita utile.
Raramente esiste una causa universale di usura della mola per vetro. La mola, la macchina, il pezzo, i parametri di rettifica e il sistema di raffreddamento contribuiscono tutti alle effettive condizioni di contatto. Quando queste condizioni non sono bilanciate, può svilupparsi un’usura localizzata.
La pressione di rettifica è uno dei fattori che influenzano più direttamente l’usura abrasiva. Quando la pressione è distribuita uniformemente sull'area di contatto prevista, gli abrasivi diamantati possono rimuovere il vetro a una velocità relativamente stabile. Se la pressione si concentra in un'area, quella sezione della mola trasporta una quota maggiore del carico di macinazione.
Ciò può verificarsi quando la mola non tocca il vetro in modo uniforme, quando il pezzo non è posizionato correttamente o quando la macchina applica una pressione incoerente durante l'avanzamento. Un piccolo errore di allineamento potrebbe non essere evidente all'inizio, ma il contatto ripetuto nelle stesse condizioni può accelerare l'usura in una particolare sezione.
Una pressione di rettifica eccessiva può anche aumentare la generazione di calore e il carico abrasivo. All’aumentare della resistenza locale, l’area interessata potrebbe usurarsi più velocemente rispetto al resto della ruota, modificando gradualmente il profilo della ruota.
Una ruota prodotta correttamente può comunque funzionare male se installata in modo errato. Errori di montaggio, eccentricità del mandrino, cattivo allineamento o un dispositivo instabile possono modificare il contatto effettivo tra la ruota e il vetro.
Ad esempio, se la ruota non è posizionata correttamente sul perno, la superficie di lavoro potrebbe non ruotare su un piano stabile. Anche una piccola quantità di runout può creare ripetuti punti di contatto alti e bassi. Nel corso del tempo, queste variazioni possono produrre un modello di usura irregolare riconoscibile.
La vibrazione della macchina merita un'attenzione simile. Vibrazioni eccessive possono aumentare l'impatto locale e ridurre la stabilità della rettifica. Potrebbe anche rendere difficile distinguere un problema alla ruota da un problema alla macchina perché entrambi possono produrre bordi incoerenti.
Per questo motivo l'ispezione delle ruote non deve essere separata dall'ispezione delle attrezzature. Quando si manifesta un'usura insolita subito dopo l'installazione di una nuova ruota, controllare la precisione di montaggio, le condizioni del mandrino, l'allineamento e l'eccentricità può essere più utile che sostituire immediatamente la ruota.
I parametri di rettifica determinano direttamente il carico meccanico e termico a cui è sottoposta la mola. La velocità di avanzamento, la velocità della mola, la profondità di rettifica e la quantità di materiale rimosso per passata influenzano tutti l'usura abrasiva.
Una velocità di avanzamento elevata può aumentare la resa produttiva, ma se la mola non è progettata o condizionata per quel carico di lavoro, la resistenza alla rettifica può aumentare. Una profondità di macinazione eccessiva può avere un effetto simile aumentando la quantità di vetro rimosso durante ciascun ciclo di contatto.
La relazione tra queste variabili è più importante di ogni singola impostazione. Un parametro che funziona bene su una macchina o su una specifica di vetro potrebbe non produrre lo stesso risultato su un'altra linea di produzione.
Per una discussione più dettagliata su questa relazione, vedere In che modo i parametri di macinazione influiscono sulle prestazioni della mola per vetro .
Anche la specifica dell'abrasivo influisce sul comportamento all'usura. La dimensione della grana del diamante influenza l'azione di taglio, la finitura superficiale, la resistenza alla molatura e il modo in cui le particelle abrasive interagiscono con il vetro.
Se la dimensione della grana non corrisponde all'applicazione, la mola potrebbe incontrare una resistenza eccessiva o non riuscire a fornire l'equilibrio desiderato tra rimozione del materiale e qualità della finitura. Anche il diametro della mola, il profilo, le caratteristiche del legante e le dimensioni di montaggio devono corrispondere alla macchina e al processo.
Ciò non significa che una grana più fine o più grossa sia intrinsecamente migliore. La specifica corretta dipende dallo spessore del vetro, dai requisiti di rimozione, dalla qualità dei bordi desiderata, dalla capacità della macchina e dalle condizioni operative.
Un riferimento utile per questo aspetto è Come scegliere la dimensione della grana del diamante per la molatura del vetro , che fornisce maggiori dettagli su come la selezione della grana è correlata ai requisiti di molatura del vetro.
Il calore è un altro fattore che può contribuire all’usura instabile. La molatura del vetro genera calore nella zona di contatto, in particolare quando il carico di molatura è elevato. Un raffreddamento efficace aiuta a controllare questo carico termico e mantiene il processo più stabile.
Il problema non è semplicemente la quantità di liquido refrigerante. Anche la distribuzione conta. Se il refrigerante raggiunge una parte della zona di contatto in modo più efficace rispetto ad un'altra, le condizioni termiche potrebbero differire nell'area di lavoro. Ugelli bloccati, posizionamento errato degli ugelli, flusso inadeguato o refrigerante contaminato possono ridurre l'efficacia del raffreddamento.
Un sistema di raffreddamento stabile aiuta anche a rimuovere i residui di macinazione dall'area di contatto. Quando i detriti si accumulano, la resistenza alla molatura può aumentare e interferire con la normale azione di taglio dell'abrasivo.
La prima conseguenza importante dell'usura irregolare della mola è un cambiamento nel profilo di lavoro della mola. Poiché una sezione si usura più velocemente, la geometria originale potrebbe non essere più mantenuta. Ciò cambia il modo in cui la ruota entra in contatto con il vetro e può creare ulteriore instabilità.
L'effetto è spesso visibile nella qualità dei bordi. Un profilo usurato o distorto può produrre una geometria del bordo incoerente, superfici più ruvide o una maggiore scheggiatura. Nelle applicazioni in cui il bordo del vetro deve soddisfare severi requisiti dimensionali, anche un cambiamento moderato nel profilo può diventare un problema di produzione.
La scheggiatura è particolarmente importante perché può avere più di una causa. L'usura della mola, i parametri di macinazione, le caratteristiche del vetro, le condizioni della macchina e il raffreddamento possono tutti contribuire. Quando la scheggiatura aumenta contemporaneamente all’usura irregolare della ruota, i due problemi dovrebbero essere studiati insieme. Un riferimento dettagliato è disponibile in Perché il vetro si scheggia durante la macinazione? Cause e soluzioni .
L'usura irregolare può anche aumentare i costi operativi. Potrebbe essere necessario sostituire una mola prima che sia stata utilizzata tutta la sua capacità abrasiva perché il suo profilo o le prestazioni di molatura sono diventati inaccettabili. La sostituzione frequente comporta costi dei materiali, nonché tempi di fermo macchina, lavori di configurazione e potenziali interruzioni della produzione.
Per la lavorazione del vetro in grandi volumi, la coerenza è spesso più importante del semplice raggiungimento di un'elevata velocità di macinazione iniziale. Una ruota che mantiene prestazioni stabili per una parte sostanziale della sua vita utile può garantire un processo di produzione più prevedibile.
Quando appare un modello di usura insolito, la sostituzione immediata della ruota può risolvere il sintomo senza affrontare la causa sottostante. Un approccio più efficace consiste nel controllare sistematicamente il processo.
Inizia con la ruota stessa. Ispezionare il profilo di lavoro, la superficie abrasiva, i danni visibili e la distribuzione dell'usura. Confrontare il profilo corrente con la geometria prevista se sono disponibili record dimensionali.
È utile anche confrontare una ruota appena installata con una ruota usurata. Se la stessa area sviluppa ripetutamente un'usura eccessiva su ruote diverse, la causa potrebbe essere correlata alla configurazione della macchina o alle condizioni di processo piuttosto che a un difetto isolato della ruota.
Il prossimo passo è ispezionare l'attrezzatura. È necessario considerare il montaggio delle ruote, l'eccentricità del mandrino, l'allineamento, la stabilità dell'attrezzatura e le vibrazioni della macchina.
Se possibile, osservare se l'usura anomala corrisponde ad una determinata posizione dei contatti. Uno schema ripetuto può fornire prove utili. Ad esempio, l'usura localizzata che si verifica nella stessa sezione della ruota dopo ogni installazione può indicare un problema meccanico o di allineamento coerente.
Confronta le impostazioni di produzione attuali con le impostazioni stabili precedenti. Prestare particolare attenzione alla velocità di avanzamento, alla velocità della mola, alla profondità di rettifica e ai cambiamenti nella produttività.
Un improvviso aumento della velocità di avanzamento o della profondità di rettifica può modificare il carico posizionato sulla mola. Se l'usura irregolare è iniziata dopo una modifica del processo, i tempi stessi possono fornire un indizio importante.
Il flusso del refrigerante e il posizionamento degli ugelli devono essere controllati accanto al vetro stesso. Cambiamenti nello spessore del vetro, nei lotti di produzione, nella geometria dei bordi o nella qualità del materiale in entrata possono alterare il carico di macinazione.
Può essere utile la seguente relazione diagnostica:
| Sintomo osservato | Possibile causa | Area principale da ispezionare |
|---|---|---|
| Un lato si consuma più velocemente | Contatto o pressione irregolare | Allineamento e montaggio delle ruote |
| Il profilo cambia rapidamente | Carico di macinazione eccessivo | Velocità di avanzamento e profondità di macinazione |
| Usura abrasiva localizzata | Contatto o raffreddamento irregolare | Zona di contatto e distribuzione del liquido refrigerante |
| Maggiore scheggiatura dei bordi | Condizione della ruota o instabilità del processo | Specifiche della mola e parametri di rettifica |
L’obiettivo non è identificare immediatamente una singola causa. Serve per restringere il campo del processo che produce il carico anomalo.
Una volta identificata la probabile causa, l'azione correttiva dovrebbe concentrarsi sul ripristino del contatto stabile e della distribuzione del carico.
La scelta della mola dovrebbe prendere in considerazione più del semplice diametro e della dimensione della grana. Il tipo di vetro, lo spessore, la geometria del bordo, la finitura richiesta, la configurazione della macchina e il volume di produzione influiscono tutti sulle specifiche della mola appropriate.
Una mola progettata per una particolare applicazione può fornire un migliore equilibrio tra capacità di taglio, ritenzione del profilo e resistenza all'usura. Ciò è particolarmente rilevante quando si lavorano diversi prodotti in vetro sulla stessa linea di produzione.
Un'installazione coerente è essenziale per una rettifica ripetibile. La superficie di montaggio deve essere pulita, la ruota deve essere posizionata correttamente e il perno e l'attrezzatura devono rimanere in buone condizioni.
I controlli regolari sono particolarmente importanti quando una linea di produzione funziona per periodi prolungati. L'usura meccanica o l'accumulo di detriti possono gradualmente influenzare l'allineamento anche quando la configurazione originale della macchina era corretta.
Una volta stabiliti i parametri adeguati, si dovrebbero evitare modifiche non necessarie. Aumentare la velocità di produzione senza considerare il carico di rettifica risultante può ridurre la durata della mola e introdurre instabilità.
Le modifiche ai parametri dovrebbero essere valutate insieme alla qualità del bordo, all'usura delle ruote, alle vibrazioni e alla resa produttiva. Una velocità di avanzamento leggermente inferiore può talvolta produrre un risultato complessivo migliore se migliora significativamente la stabilità della mola e riduce la frequenza di sostituzione.
Il liquido refrigerante dovrebbe raggiungere la zona di macinazione in modo uniforme e continuo. Gli ugelli devono essere controllati per eventuali blocchi o spostamenti e il sistema di raffreddamento deve essere sottoposto a manutenzione in base ai requisiti dell'apparecchiatura.
Un raffreddamento stabile è particolarmente importante quando le condizioni di produzione impongono un carico elevato sulla ruota. Può aiutare a controllare la variazione termica e mantenere un comportamento di macinazione più coerente.
Non tutti i tipi di usura irregolare implicano che la ruota debba essere sostituita immediatamente. La decisione dovrebbe basarsi sulla possibilità che la ruota possa ancora soddisfare le prestazioni di lavorazione richieste.
Potrebbe essere necessario sostituire una mola quando il suo profilo è cambiato abbastanza da influenzare la geometria del tagliente, quando le scheggiature o i difetti superficiali aumentano o quando la resistenza alla molatura e le vibrazioni diventano difficili da controllare. La coerenza dimensionale è un altro indicatore pratico, soprattutto per le applicazioni su vetro di precisione.
La durata effettiva varia anche in base al materiale del vetro, allo spessore, alla profondità di macinazione, alle specifiche della mola, alla macchina e alle condizioni operative. Un valore di chilometraggio fisso non può rappresentare accuratamente ogni applicazione.
L'importante è evitare di utilizzare una mola semplicemente perché presenta ancora materiale abrasivo visibile. Se la mola non riesce più a mantenere il profilo di levigatura o la qualità del tagliente richiesti, la sua durata utile potrebbe essere già terminata.
Il design della mola ha un'influenza diretta sulla costanza delle prestazioni di una mola diamantata nel tempo. La qualità dell'abrasivo, le caratteristiche del legante, la geometria della mola, la ritenzione del profilo e l'accuratezza della produzione influiscono tutti sul modo in cui la mola risponde a carichi di rettifica ripetuti.
Per la lavorazione del vetro l’equilibrio tra affilatura e resistenza all’usura è particolarmente importante. Una ruota che taglia efficacemente ma si usura troppo rapidamente può aumentare la frequenza di sostituzione. Una mola con forte resistenza all'usura ma insufficiente capacità di taglio può aumentare la resistenza alla molatura e ridurre l'efficienza del processo.
Anche la qualità della produzione conta. Dimensioni precise e un corretto bilanciamento dinamico possono aiutare a ridurre le vibrazioni e supportare un funzionamento stabile, in particolare a velocità del mandrino più elevate. L'obiettivo non è semplicemente quello di produrre una mola con una lunga vita teorica, ma una che possa mantenere prestazioni di rettifica utili per tutta quella vita.
La progettazione specifica dell'applicazione è un'altra considerazione. Il vetro fotovoltaico, il vetro per automobili e il vetro per elettrodomestici possono avere spessori, requisiti dei bordi, volumi di produzione e configurazioni delle apparecchiature diversi. Una specifica di ruota che funziona bene in un'applicazione non dovrebbe essere automaticamente considerata ottimale per un'altra.
Ad esempio, la gamma di prodotti Meijie per la lavorazione del vetro comprende soluzioni dedicate per diverse applicazioni, tra cui mola per vetro fotovoltaico, mola per vetro per elettrodomestici e mola per vetro per autoveicoli. Questi progetti specifici per l'applicazione forniscono una base per abbinare gli utensili abrasivi ai diversi requisiti di lavorazione del vetro piuttosto che fare affidamento su un'unica specifica universale.
L'usura irregolare delle mole per vetro è solitamente un segno che le condizioni di macinazione non sono completamente bilanciate. La causa potrebbe essere l'allineamento meccanico, l'installazione, la pressione di molatura, i parametri di lavorazione, le specifiche della mola, il raffreddamento o cambiamenti nel vetro stesso.
La risposta più efficace è un'ispezione strutturata piuttosto che la sostituzione immediata della ruota. Il controllo della mola, della macchina, dei parametri, del sistema di raffreddamento e delle condizioni del pezzo può rivelare dove viene generato il carico aggiuntivo.
Per le linee di produzione in cui sono importanti sia la qualità dei bordi che la produttività, l'obiettivo dovrebbe essere un'usura prevedibile piuttosto che semplicemente la massima durata della mola. Una mola per vetro adeguatamente abbinata, combinata con condizioni macchina stabili e parametri di molatura controllati, può aiutare a mantenere una qualità dei bordi costante riducendo al tempo stesso i costi di consumo e i tempi di inattività non necessari.