Aug 20,2026
Come prolungare la durata delle mole per vetro
La scheggiatura dei bordi del vetro è un problema di qualità comune nella lavorazione del vetro di precisione. Piccole scheggiature, microfessure, bordi ruvidi e profili irregolari possono comparire quando il processo di molatura non è adattato correttamente al materiale del vetro, alla mola, all'attrezzatura o ai parametri di lavorazione. Per i produttori che lavorano vetro fotovoltaico, per elettrodomestici o per automobili, questi difetti possono influire sulla qualità dei bordi, sulla consistenza dimensionale, sulla resa produttiva e sui tassi di rilavorazione.
La causa non è sempre la mola stessa. La dimensione della grana del diamante, l'usura della mola, il profilo della mola, la pressione di rettifica, la velocità di avanzamento, la profondità di rettifica, le vibrazioni della macchina, l'eccentricità della mola e le condizioni di raffreddamento possono influenzare il risultato. Un approccio sistematico alla scheggiatura dei bordi del vetro deve quindi considerare l’intero processo di molatura piuttosto che un singolo parametro.
Questa guida spiega le principali cause di scheggiatura durante la molatura del vetro, come identificare l'origine del problema e come selezionare una mola per vetro adatta per una lavorazione dei bordi più stabile.
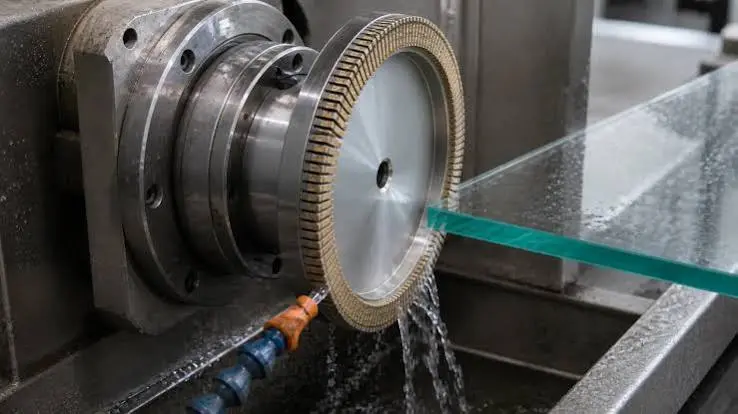
La scheggiatura del vetro si verifica quando il materiale si stacca dal bordo invece di essere rimosso in un processo di molatura controllato. Poiché il vetro è fragile, uno stress meccanico eccessivo può produrre danni localizzati attorno all'area di macinazione. La gravità del danno può variare da piccole scheggiature sui bordi a crepe visibili o un profilo irregolare dei bordi.
I segni comuni di scheggiatura del bordo del vetro includono:
La posizione e l'aspetto del difetto possono fornire indizi utili. La scheggiatura concentrata in sezioni particolari del tagliente può indicare un problema con il profilo della mola, l'allineamento della macchina o le condizioni di molatura locali. Danni più consistenti su tutto il tagliente possono indicare le specifiche della mola, la selezione della grana, la velocità di avanzamento o la pressione di rettifica.
Per questo motivo gli operatori non devono presumere immediatamente che l'unica causa sia una mola per vetro difettosa. La mola, la macchina, le caratteristiche del vetro e i parametri di processo devono essere considerati insieme.
La scheggiatura del vetro è solitamente il risultato di uno squilibrio tra l'azione di molatura e la resistenza del bordo del vetro. Quando il taglio abrasivo è troppo aggressivo, instabile o non adatto all'applicazione, la forza di rettifica può causare fratture indesiderate invece di produrre un tagliente controllato.
La mola influisce direttamente sulla rimozione del materiale dal bordo del vetro. Una ruota deve corrispondere al tipo di vetro, allo spessore, alla geometria del bordo richiesta, all'attrezzatura di lavorazione e alla finitura desiderata. L'utilizzo di una mola con specifiche inadeguate può rendere il processo di rettifica meno stabile e aumentare il rischio di difetti sui bordi.
Una mola per vetro adatta dovrebbe fornire un'azione abrasiva controllata mantenendo la forma e le caratteristiche di taglio previste durante tutto il ciclo di molatura. Fattori come la dimensione della grana del diamante, le caratteristiche del legante, il profilo della mola e le dimensioni della mola influiscono tutti sul modo in cui l'abrasivo interagisce con il vetro.
Ciò è particolarmente importante quando applicazioni diverse utilizzano condizioni di lavorazione significativamente diverse. La molatura del vetro fotovoltaico in grandi volumi può dare priorità alla lavorazione stabile ad alta velocità e alla lunga durata della mola, mentre il vetro automobilistico può richiedere maggiore attenzione al profilo del bordo e al mantenimento della forma.
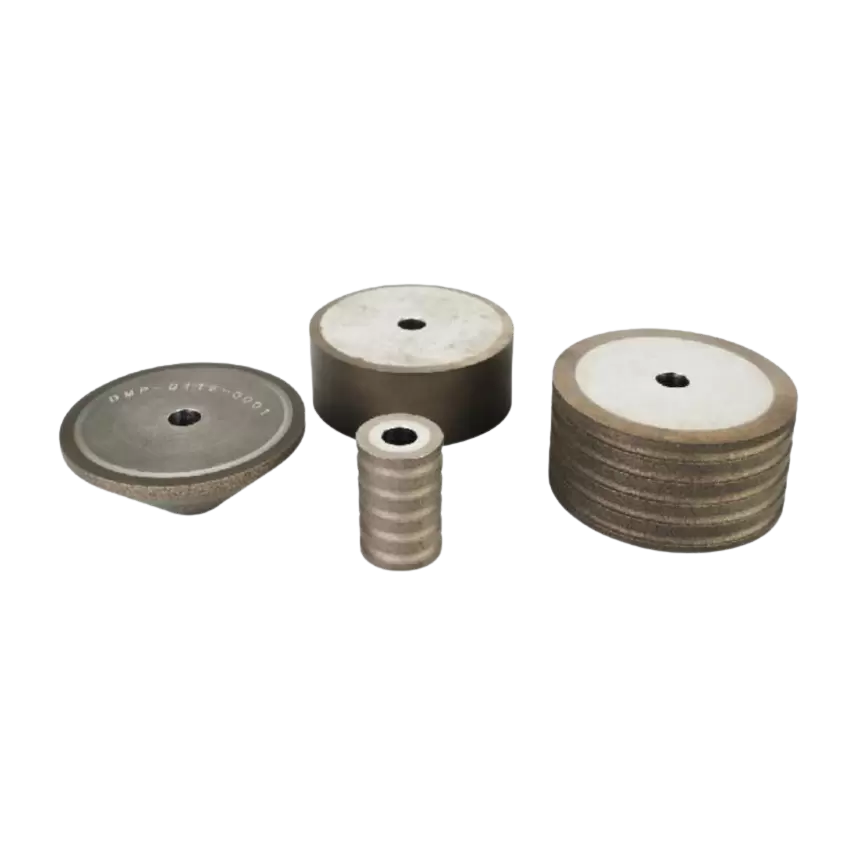
Per diverse applicazioni del vetro e configurazioni di apparecchiature, Meijie offre una gamma di mole per la lavorazione del vetro che coprono i requisiti di molatura del vetro fotovoltaico, del vetro degli elettrodomestici e del vetro automobilistico.
La dimensione della grana del diamante influisce sul comportamento di taglio e sulla finitura superficiale prodotta da una mola. Una grana troppo aggressiva per l'applicazione può aumentare lo stress meccanico localizzato, mentre una grana troppo fine potrebbe non fornire l'efficienza di rimozione del materiale richiesta.
La grana appropriata deve quindi essere considerata insieme allo spessore del vetro, alla geometria del bordo, alla finitura richiesta, alla velocità di levigatura e ai requisiti di rimozione del materiale. Non è sufficiente scegliere la grana solo in base all'aspetto superficiale desiderato.
Ad esempio, le linee di produzione incentrate sull'elevata rimozione di materiale possono richiedere specifiche di abrasivo diverse rispetto alle applicazioni di precisione in cui la finitura del bordo e la consistenza dimensionale sono più importanti. La relazione tra la dimensione della grana e la prestazione di macinazione è strettamente collegata anche alle condizioni della mola e ai parametri di processo.
Questo è il motivo per cui la scelta dell'abrasivo diamantato è una parte importante delle specifiche della mola diamantata piuttosto che una decisione di acquisto isolata.
La pressione di macinazione determina la forza con cui l'abrasivo entra in contatto con la superficie del vetro. Una pressione eccessiva può aumentare il carico meccanico sull'interfaccia di molatura e rendere il fragile bordo del vetro più vulnerabile alla scheggiatura.
Quando la pressione è troppo elevata, la ruota potrebbe rimuovere il materiale in modo più aggressivo di quanto il bordo del vetro possa sopportare. Ciò può diventare particolarmente evidente durante la lavorazione di vetro sottile o quando l'operazione di molatura comporta una rimozione di materiale relativamente grande.
La pressione di molatura deve quindi essere controllata in base alle specifiche della mola, allo spessore del vetro, alla profondità di molatura, alla velocità di avanzamento e alla configurazione dell'attrezzatura. Se si verificano scheggiature dopo un cambiamento nella velocità di produzione o nei requisiti di rimozione del materiale, la pressione di rettifica dovrebbe essere considerata come parte del processo di risoluzione dei problemi piuttosto che considerare la mola come l'unica variabile.
La velocità di avanzamento e la velocità della mola influenzano il tempo in cui l'abrasivo rimane in contatto con una particolare sezione del bordo del vetro e la quantità di materiale che deve essere rimosso durante ciascuna fase del processo di molatura.
Una velocità di avanzamento eccessivamente elevata può aumentare il carico esercitato sulla mola e sul bordo del vetro. Se le specifiche della mola o la configurazione della macchina non riescono a mantenere una rettifica stabile con l'aumento della velocità di produzione, i difetti sui bordi potrebbero diventare più evidenti.
Allo stesso tempo, ridurre la velocità di avanzamento non è automaticamente la soluzione corretta. L’efficienza produttiva, le caratteristiche della mola, lo spessore del vetro e il risultato di macinazione desiderato devono essere considerati insieme. Un processo stabile è quello in cui la mola può mantenere un contatto abrasivo costante senza creare eccessive sollecitazioni localizzate.
Questo equilibrio è particolarmente importante nella lavorazione del vetro in grandi volumi, dove le linee di produzione necessitano sia di un'efficiente rimozione del materiale che di una qualità dei bordi costante.
La profondità di macinazione determina la quantità di materiale rimosso durante ogni passata. Se la profondità è eccessiva, la mola deve rimuovere più materiale in una sola volta, aumentando il carico di rettifica e il potenziale di stress localizzato.
Il rischio può diventare più significativo quando si lavora un vetro più spesso, si corregge un margine di bordo ampio o si utilizza un processo di molatura destinato alla rimozione di materiale pesante. Invece di fare affidamento su un’unica fase di macinazione aggressiva, potrebbe essere necessario modificare il processo per distribuire la rimozione del materiale in modo più coerente.
La profondità di rettifica dovrebbe quindi essere considerata insieme all’affilatura della mola, alla dimensione della grana, alla velocità di avanzamento e alla stabilità della macchina. Se la scheggiatura aumenta dopo aver modificato la quantità di materiale rimosso per passata, la profondità di rettifica è un parametro importante da indagare.
Una mola non mantiene esattamente le stesse condizioni per tutta la sua vita utile. Al variare delle prestazioni abrasive, la mola potrebbe richiedere una forza maggiore per ottenere lo stesso risultato di levigatura. L'usura può anche influenzare il profilo previsto e la stabilità dimensionale della ruota.
Una mola usurata può produrre una qualità del bordo non uniforme, in particolare quando il processo richiede una geometria del bordo specifica. Se la scheggiatura peggiora gradualmente dopo una produzione prolungata, anziché comparire immediatamente dopo l'installazione di una nuova ruota, è necessario controllare l'usura della ruota.
Anche le condizioni delle ruote devono essere considerate insieme alla durata di servizio. Una mola che dura più a lungo ha valore solo quando riesce a mantenere prestazioni di macinazione stabili per tutta la sua vita utile. Per le applicazioni di precisione, il mantenimento del profilo e l'azione abrasiva costante possono essere importanti quanto la quantità totale di vetro lavorato prima della sostituzione.
Il profilo della ruota deve corrispondere alla geometria del bordo richiesta dal prodotto in vetro. Se il profilo non corrisponde correttamente al bordo previsto, il contatto tra la ruota e il vetro può diventare instabile o irregolare.
Ciò è particolarmente rilevante per il vetro automobilistico, dove prodotti diversi possono richiedere configurazioni specifiche dei bordi. I profili rotondi, a scala, piatti o di tipo V possono comportare diverse condizioni di contatto durante la rettifica.
È quindi possibile selezionare una mola per vetro automobilistico specifica per il profilo in base alla geometria di lavorazione richiesta e alla configurazione dell'attrezzatura. La corretta corrispondenza del profilo aiuta a mantenere un contatto coerente e supporta un'elaborazione stabile dei bordi.
Anche una mola adatta può produrre scarsi risultati se la macchina non funziona in condizioni stabili. Vibrazioni eccessive, eccentricità del mandrino, montaggio non corretto della mola o problemi di allineamento possono causare un contatto incoerente tra l'abrasivo e il vetro.
La variazione risultante potrebbe apparire come scheggiatura localizzata, finiture dei bordi irregolari o dimensioni incoerenti. Se un difetto si manifesta ripetutamente in una particolare posizione o cambia quando la ruota viene rimontata, è necessario indagare sulle condizioni della macchina.
Anche il bilanciamento delle ruote e la precisione di montaggio sono importanti. Il sistema di macinazione deve ruotare in modo fluido in modo che l'abrasivo mantenga un contatto prevedibile con il vetro durante tutto il processo.
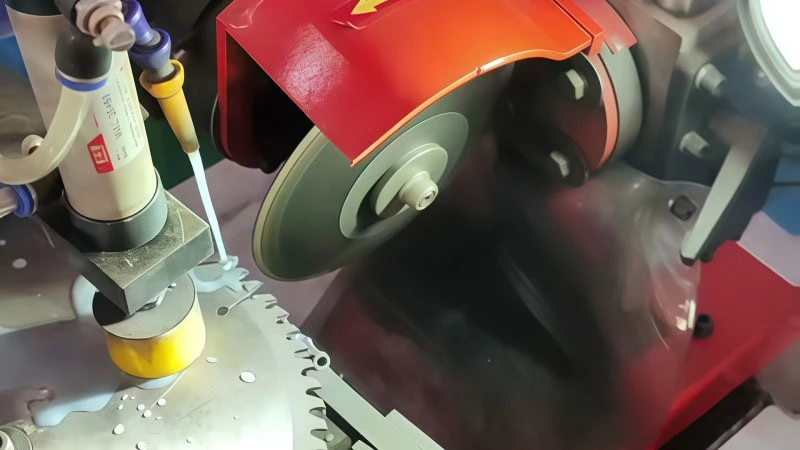
La macinazione genera calore nell'area di contatto. Se il raffreddamento è inadeguato, il processo di molatura potrebbe diventare meno stabile e gli effetti termici possono aggiungersi alle sollecitazioni meccaniche già presenti sul bordo del vetro.
È necessario considerare le condizioni di raffreddamento insieme alla velocità di rettifica, alla velocità di avanzamento, alle condizioni della mola e alla rimozione del materiale. Nelle applicazioni ad alta efficienza, il semplice aumento della velocità di produzione senza rivedere il sistema di raffreddamento può modificare le condizioni generali di macinazione.
Un processo di raffreddamento stabile aiuta a mantenere condizioni di rettifica costanti e supporta una qualità dei bordi prevedibile, in particolare durante la produzione continua.
Quando si manifesta la scheggiatura del bordo del vetro, la modifica di più variabili contemporaneamente può rendere difficile l'identificazione della vera causa. Un approccio più efficace consiste nel controllare sistematicamente la mola, le attrezzature, i parametri di lavorazione e le caratteristiche del vetro.
Quando si risolve un problema di scheggiatura, gli operatori dovrebbero innanzitutto verificare:
Il primo passo dovrebbe solitamente essere quello di determinare se il difetto è nuovo o è gradualmente aumentato. La scheggiatura che appare immediatamente dopo la sostituzione di una ruota può suggerire un problema di specifica, profilo, montaggio o corrispondenza del processo. La scheggiatura che si sviluppa gradualmente può indicare l'usura della mola, la perdita del profilo o il cambiamento delle condizioni del processo.
Anche il modello del difetto è utile. I danni concentrati in un'area particolare possono indicare l'allineamento della macchina, il profilo delle ruote o le condizioni di contatto locali. Una scheggiatura consistente lungo il bordo lavorato può richiedere un esame più approfondito della selezione della grana, della pressione di rettifica, della velocità di avanzamento o delle condizioni della mola.
Un processo di risoluzione dei problemi controllato rende più semplice determinare se è necessario regolare i parametri della mola, della macchina o di lavorazione.
Ridurre la scheggiatura richiede molto più che semplicemente abbassare la velocità di rettifica. La mola e le condizioni di lavorazione devono essere adattate all'applicazione del vetro in modo che il materiale possa essere rimosso in modo efficiente senza creare sollecitazioni eccessive sul bordo.
Diversi fattori dovrebbero essere considerati insieme quando si ottimizza un processo di macinazione del vetro:
La scelta di una mola per vetro dovrebbe iniziare con l'applicazione piuttosto che con un'unica specifica. Il tipo di vetro, lo spessore, la geometria del bordo, la configurazione della macchina, la finitura richiesta e la velocità di produzione influenzano tutti il design appropriato della mola.
Ad esempio, una mola utilizzata per la lavorazione di vetro fotovoltaico in grandi volumi potrebbe dover dare priorità all'affilatura, alla qualità stabile dei bordi e alla durata. Il vetro degli elettrodomestici può porre maggiore enfasi sulla precisione, sul mantenimento del profilo e sulla molatura profonda o pesante. Il vetro automobilistico può richiedere profili specifici e un mantenimento stabile della forma.
La mola giusta deve quindi bilanciare l'efficienza della rettifica con la qualità del tagliente. Una specifica che funziona bene in un'applicazione non dovrebbe essere trasferita automaticamente a un'altra applicazione senza considerare le differenze nei requisiti di materiale e lavorazione.
La grana del diamante deve essere selezionata in base all'equilibrio richiesto tra asportazione di materiale e finitura del bordo. Gli abrasivi più grossolani possono supportare una rimozione del materiale più aggressiva, mentre gli abrasivi più fini possono essere utilizzati quando sono necessarie un'azione di levigatura e una finitura più controllate.
Tuttavia, la dimensione della grana non dovrebbe essere considerata in modo indipendente. Lo spessore del vetro, il profilo della mola, la velocità di avanzamento, la profondità di molatura, le condizioni della macchina e la qualità del bordo richiesta sono tutti elementi che influenzano il risultato finale.
In presenza di scheggiature cambiare la grana può aiutare, ma va valutato insieme agli altri parametri di macinazione. Una specifica di grana adeguata non può compensare indefinitamente una pressione eccessiva, una velocità di avanzamento errata, un'eccentricità della mola o un profilo inadatto.
Il profilo della ruota diventa particolarmente importante quando il vetro richiede una geometria del bordo specifica. Una mancata corrispondenza tra il profilo della ruota e il bordo desiderato può produrre un contatto non uniforme e influire sia sulla precisione dimensionale che sulla qualità del bordo.
Per il vetro automobilistico, i requisiti del profilo possono includere configurazioni di tipo V, bordo arrotondato, bordo a scala o bordo piatto. La mola dovrebbe quindi essere adattata alla geometria prevista e all'attrezzatura utilizzata per la lavorazione.
Una mola per vetro automobilistico adeguatamente selezionata può supportare una lavorazione stabile in cui la precisione del profilo e il mantenimento della forma sono considerazioni importanti.
I parametri di macinazione dovrebbero essere regolati come gruppo piuttosto che individualmente. Velocità di avanzamento, profondità di rettifica, pressione e velocità della mola si influenzano a vicenda e la modifica di un parametro può alterare le condizioni generali di rettifica.
Se la scheggiatura aumenta dopo aver aumentato la velocità di produzione, è necessario valutare la mola e il processo per determinare se la nuova velocità di avanzamento rimane adeguata. Allo stesso modo, aumentare la rimozione del materiale senza rivedere la profondità di molatura e le condizioni della mola può aumentare il carico sul bordo del vetro.
L’ottimizzazione del processo dovrebbe quindi concentrarsi sul mantenimento di una relazione stabile tra rimozione del materiale, prestazioni della mola e capacità della macchina.
La stabilità della macchina è essenziale per una levigatura uniforme dei bordi del vetro. Vibrazioni eccessive o un'eccentricità della ruota possono creare condizioni di contatto fluttuanti, anche quando le specifiche della ruota stessa sono appropriate.
Controlli regolari del montaggio delle ruote, delle condizioni del mandrino, dell'allineamento e delle vibrazioni della macchina possono aiutare a identificare le cause meccaniche di una qualità dei bordi incoerente. Il bilanciamento dinamico è importante anche quando è richiesta una rotazione regolare e stabile delle ruote.
Questi controlli sono particolarmente importanti quando una nuova mola dà risultati inaspettati o quando la stessa mola si comporta diversamente su macchine diverse.
Different glass applications place different demands on the grinding process. A wheel specification that performs effectively on photovoltaic glass may not provide the same balance of efficiency, profile control, and finish on automotive or appliance glass.
The following comparison summarizes the main considerations:
| Glass Application | Main Grinding Requirements | Key Wheel Considerations | Suitable Product |
|---|---|---|---|
| PV Glass | High efficiency, stable edge quality, long service life | Grit, profile, sharpness, machine compatibility | PV Glass Grinding Wheel |
| Appliance Glass | Precision, profile retention, heavy or deep grinding | Sharpness, dimensional stability, service life | Appliance Glass Grinding Wheel |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
La lavorazione del vetro automobilistico attribuisce particolare importanza alla geometria dei bordi, alla precisione dimensionale e al mantenimento della forma. La mola deve mantenere un profilo stabile durante la lavorazione della forma del bordo richiesta e la lavorazione con lo spessore del vetro previsto.
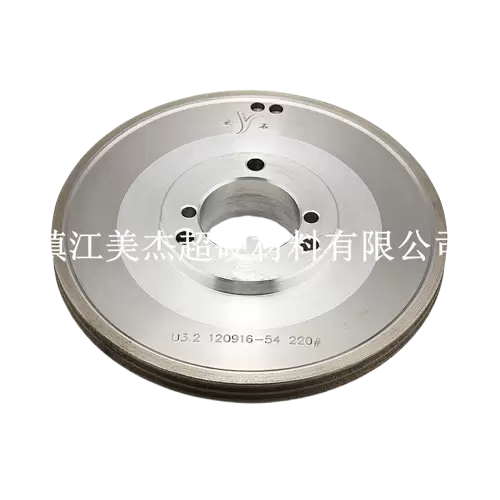
La mola per vetro automobilistico di Meijie utilizza il diamante come nucleo abrasivo e un legante di tipo M. È personalizzato per le molatrici per vetro di marchi come Bandong e Baichao e supporta diverse configurazioni di bordi, tra cui applicazioni di tipo V, bordo arrotondato, bordo a scala e bordo piatto.
Le specifiche disponibili includono diametri esterni da 150 a 248 mm in diversi modelli di prodotto, con granulometrie del diamante che vanno da 150# a 400# nelle configurazioni elencate.
Per applicazioni automobilistiche impegnative, è possibile valutare una mola per vetro automobilistico a bassa scheggiatura insieme al profilo della mola, alla compatibilità dell'attrezzatura, alla dimensione della grana e ai parametri di lavorazione per ottenere una qualità del bordo più uniforme.
La mola più adatta dipende dalle effettive esigenze di lavorazione e non solo dalla categoria del vetro.
Per il vetro fotovoltaico, l’efficienza produttiva, la qualità stabile dei bordi, la nitidezza, la compatibilità con le macchine e la durata sono considerazioni importanti. Le specifiche della ruota dovrebbero supportare la velocità e lo spessore del vetro richiesti dalla linea di produzione.
Per il vetro degli elettrodomestici, la precisione, la ritenzione del profilo, la stabilità dimensionale e la capacità di rimozione del materiale possono ricevere maggiore enfasi, in particolare nelle applicazioni di taglio profondo o di molatura pesante.
Per il vetro automobilistico, la geometria del bordo e il mantenimento della forma diventano particolarmente importanti. Il profilo della mola deve corrispondere al bordo richiesto, mentre le specifiche dell'abrasivo devono supportare una lavorazione stabile e una precisione dimensionale costante.
In tutte e tre le applicazioni, la scelta della mola deve essere considerata insieme alle condizioni della macchina e ai parametri di processo. Una mola di alta qualità non può compensare completamente una pressione di rettifica eccessiva, una velocità di avanzamento inadeguata, vibrazioni della macchina o un montaggio errato della mola.
Il vetro può scheggiarsi quando lo stress meccanico generato durante la molatura supera la resistenza del bordo del vetro. Una mola inadatta, una pressione di molatura eccessiva, una velocità di avanzamento elevata, una profondità di molatura eccessiva, l'usura della mola, le vibrazioni o un profilo inadeguato della mola possono tutti contribuire a condizioni di molatura dei bordi instabili.
SÌ. La dimensione della grana del diamante influisce sul comportamento di taglio abrasivo e sulla rimozione del materiale. Se la grana non è adatta allo spessore del vetro, alla finitura del bordo richiesta e alle condizioni di macinazione, il processo potrebbe diventare troppo aggressivo o inefficiente. La grana deve essere selezionata insieme al profilo della mola, ai parametri di rettifica e alla configurazione della macchina.
Spesso è possibile ridurre la scheggiatura selezionando una mola per vetro adatta, adattando la dimensione della grana del diamante all'applicazione, controllando la velocità di avanzamento e la pressione di rettifica, mantenendo il profilo corretto della mola e controllando le vibrazioni e la concentricità della macchina. Sono importanti anche un raffreddamento stabile e controlli regolari delle condizioni delle ruote.
Una mola usurata può contribuire a una qualità del bordo incoerente perché l’affilatura dell’abrasivo e la stabilità del profilo possono cambiare nel tempo. Se la scheggiatura diventa più grave man mano che la mola si avvicina alla fine della sua vita utile, è necessario controllare le condizioni della mola insieme ai parametri di rettifica e alla stabilità della macchina.
La selezione dovrebbe considerare il tipo di vetro, lo spessore, la geometria del bordo, la configurazione della macchina, la finitura richiesta, la velocità di produzione e la durata prevista della mola. La lavorazione del vetro fotovoltaico può dare priorità all’elevata efficienza e alla qualità stabile dei bordi, mentre il vetro automobilistico spesso richiede maggiore attenzione alla precisione del profilo e al mantenimento della forma.
La scheggiatura del vetro durante la molatura è raramente causata da un unico fattore. La scheggiatura del bordo del vetro può essere influenzata dalla scelta della mola, dalla dimensione della grana del diamante, dall'usura della mola, dal profilo della mola, dalla pressione di rettifica, dalla velocità di avanzamento, dalla profondità di rettifica, dalle vibrazioni della macchina, dalla concentricità e dalle condizioni di raffreddamento.
Un approccio più affidabile consiste nel valutare l'intero processo di rettifica e abbinare la mola per vetro all'applicazione. Il vetro fotovoltaico, quello per elettrodomestici e quello automobilistico hanno ciascuno requisiti di lavorazione diversi, rendendo importante la scelta della mola specifica per l'applicazione per mantenere la qualità dei bordi e la stabilità della produzione.
Per i produttori che cercano di ridurre la scheggiatura e migliorare la consistenza della macinazione, l'attenzione dovrebbe essere posta sull'interazione tra lo strumento abrasivo, il materiale di vetro, la macchina e i parametri di lavorazione piuttosto che su ogni singola specifica.