Sep 24,2026
Come scegliere una testa di rettifica per la lavorazione di fori in ceramica per semiconduttori?
La lavorazione del vetro in grandi volumi esercita una pressione continua su ogni parte della linea di produzione. Quando migliaia di pannelli di vetro passano ogni giorno attraverso apparecchiature di molatura e molatura, anche una piccola perdita di efficienza di molatura può comportare tempi di ciclo più lunghi, cambi di mola più frequenti, maggiore consumo di abrasivo e qualità dei bordi incoerente.
Per i produttori che lavorano prodotti fotovoltaici, automobilistici, di elettrodomestici e altri prodotti industriali in vetro, migliorare l’efficienza della macinazione non è quindi semplicemente una questione di aumento della velocità della macchina. La mola per vetro , i parametri di macinazione, le condizioni del liquido refrigerante, la stabilità della macchina, le caratteristiche del vetro e la manutenzione della mola devono lavorare tutti insieme.
L’approccio giusto è quello di aumentare l’efficienza di rimozione del materiale mantenendo sotto controllo scheggiature, surriscaldamento, vibrazioni e usura delle ruote. Questo articolo esamina i principali fattori che influenzano l'efficienza della macinazione e spiega modi pratici per migliorare le prestazioni nella lavorazione del vetro in grandi volumi.
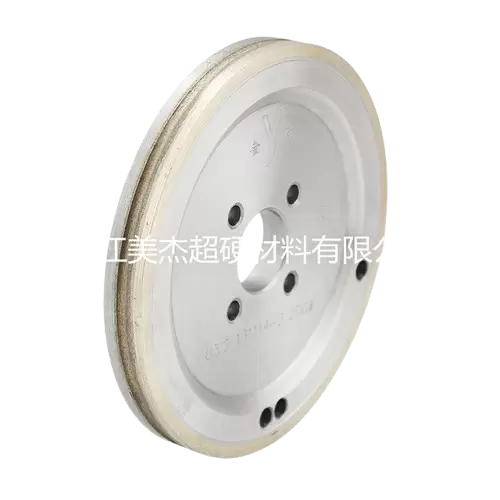
L’efficienza di macinazione è spesso associata alla velocità di lavorazione, ma l’efficienza produttiva è un concetto più ampio. Un'operazione di rettifica può essere eseguita a una velocità di avanzamento elevata producendo comunque risultati complessivi scadenti se la mola si usura rapidamente o richiede frequenti ravvivature e sostituzioni.
Nella lavorazione industriale del vetro, l’efficienza può essere valutata attraverso diversi indicatori correlati:
Un modo utile di pensare all’efficienza della macinazione è la quantità di vetro qualificato lavorato per unità di tempo di produzione e costo dell’abrasivo. Ciò è particolarmente importante per le linee ad alto volume, dove un piccolo miglioramento in ogni ciclo di lavorazione può produrre un guadagno annuo significativo.
Per questo motivo la scelta della mola adatta per la lavorazione del vetro dovrebbe basarsi sull’intero processo produttivo e non soltanto sulla velocità massima di rettifica.
Un'officina con volumi ridotti può spesso compensare le variazioni del processo attraverso la regolazione manuale. La produzione in grandi volumi ha molta meno tolleranza per questo approccio.
La rettifica continua espone la mola e la macchina a carichi meccanici e termici prolungati. Man mano che la produzione continua, i cambiamenti nel profilo della mola, nell'esposizione del diamante, nelle condizioni del refrigerante, nelle vibrazioni della macchina e nel posizionamento del vetro possono gradualmente influenzare il bordo finito.
La situazione diventa ancora più impegnativa quando le linee di produzione lavorano vetri di diversi spessori, dimensioni o profili dei bordi.
Ad esempio, la lavorazione del vetro fotovoltaico richiede spesso una qualità dei bordi stabile a velocità di avanzamento relativamente elevate. Il vetro automobilistico può richiedere profili dei bordi e compatibilità con le apparecchiature più specializzati, mentre il vetro degli elettrodomestici può comportare spessori e requisiti dimensionali diversi.
L’obiettivo quindi non è semplicemente quello di far tagliare la ruota più velocemente. L'obiettivo è quello di realizzare un sistema di rettifica in cui la mola possa mantenere la sua capacità di taglio e la sua geometria durante un lungo ciclo produttivo.
La mola è una delle variabili più importanti del processo. Una ruota progettata per un'applicazione del vetro potrebbe non fornire le stesse prestazioni su un altro materiale o linea di produzione.
L'abrasivo diamantato è ampiamente utilizzato per la molatura del vetro grazie alla sua elevata durezza e capacità di mantenere prestazioni di taglio efficaci. Tuttavia, la sola qualità del diamante non determina le prestazioni della mola. Il tipo di legante, la dimensione della grana, la concentrazione, il profilo della mola, le dimensioni e il processo di produzione influenzano tutti il risultato finale.
Ad esempio, una mola per vetro fotovoltaico progettata per il vetro fotovoltaico potrebbe dover bilanciare velocità di avanzamento elevate, scheggiatura ridotta, stabilità del profilo e lunga durata. Una ruota utilizzata per il vetro automobilistico può richiedere una geometria o specifiche diverse a seconda dell'apparecchiatura di bordatura e del profilo del vetro.
La mola per vetro fotovoltaico di Meijie è progettata per la lavorazione dei bordi del vetro fotovoltaico e supporta spessori di vetro da 2 a 18 mm, con granulometrie che vanno da 80# a 400#. Il suo design specifico per l'applicazione lo rende più adatto alle linee di produzione in cui sono importanti sia la produttività che la qualità dei bordi.
Allo stesso modo, una mola per bordi di elettrodomestici può essere configurata per centri di lavoro CNC e diverse macchine per il taglio del vetro, con specifiche progettate attorno ai requisiti di una lavorazione dei bordi ad alta efficienza.
Il punto chiave è che la selezione della mola dovrebbe iniziare con l'applicazione, la macchina e l'obiettivo di lavorazione piuttosto che con una specifica generica della mola.
La dimensione della grana del diamante ha un'influenza diretta sulla rimozione del materiale, sulla finitura del tagliente e sul comportamento di molatura.
La grana diamantata più grossa generalmente fornisce un'azione di taglio più forte e una maggiore capacità di rimozione del materiale. Può essere utile quando è necessario rimuovere in modo efficiente una maggiore quantità di materiale. La grana più fine, al contrario, è più appropriata quando la finitura superficiale e la qualità del bordo diventano la preoccupazione principale.
Ciò non significa che una mola a grana grossa sia sempre più efficiente. Se il bordo risultante richiede una finitura aggiuntiva o crea una scheggiatura eccessiva, il guadagno apparente nella velocità di rettifica può essere compensato dalla lavorazione successiva.
Una linea di produzione pratica può quindi utilizzare diverse granulometrie per diverse fasi di macinazione. La sgrossatura può concentrarsi sulla rimozione del materiale, mentre le successive fasi di molatura o lucidatura migliorano progressivamente il bordo finito.
Per i produttori che valutano la selezione della grana in modo più dettagliato, la dimensione della grana del diamante per la molatura del vetro dovrebbe essere considerata insieme allo spessore del vetro, al legante della mola, alla velocità di avanzamento, alla velocità del mandrino e alla qualità del bordo richiesta.
La velocità di avanzamento è uno dei parametri di rettifica più visibili, ma aumentarla senza considerare la capacità della mola può creare rapidamente nuovi problemi.
Quando la velocità di avanzamento aumenta, la ruota deve rimuovere più materiale in meno tempo. Se la ruota ha una capacità di taglio sufficiente e la macchina rimane stabile, la produttività può aumentare. Se il sistema di macinazione viene spinto oltre il suo range operativo pratico, tuttavia, il carico sulla mola, le scheggiature, le vibrazioni e la generazione di calore potrebbero aumentare.
La velocità di avanzamento ideale dipende da diverse variabili:
La produzione in grandi volumi dovrebbe quindi mirare alla velocità di alimentazione ottimale , non semplicemente alla velocità di alimentazione più alta possibile.
Una velocità di avanzamento stabile che produce bordi uniformi per un intero turno di produzione è spesso più preziosa di un'impostazione più elevata che crea frequenti problemi di qualità.
La profondità di rettifica determina la quantità di materiale rimossa dalla mola durante ogni passata. Una profondità di rettifica eccessiva aumenta il carico sull'abrasivo e sulla macchina, mentre una profondità inutilmente ridotta può ridurre l'efficienza produttiva.
Nella lavorazione automatizzata del vetro la profondità di molatura dovrebbe corrispondere alla quantità di materiale del bordo che deve effettivamente essere rimosso.
Se il processo richiede una rimozione sostanziale del materiale, potrebbe essere più efficace distribuire il materiale rimosso su più fasi di rettifica anziché forzare una singola mola a rimuovere tutto in una volta.
Questo approccio può aiutare a controllare:
L'impostazione migliore viene determinata attraverso prove di produzione e deve essere valutata insieme alla velocità di avanzamento e alla velocità del mandrino.
La velocità del mandrino influisce sul comportamento di taglio di una mola diamantata. Tuttavia, il solo numero di giri del mandrino non fornisce informazioni sufficienti poiché la velocità effettiva della superficie della ruota dipende anche dal diametro della ruota.
Quando cambia il diametro della ruota, la velocità superficiale cambia anche se il numero di giri del mandrino rimane costante. Questo è uno dei motivi per cui i parametri di macinazione dovrebbero essere valutati come un insieme completo piuttosto che regolati individualmente.
Per la produzione in grandi volumi, la velocità del mandrino deve essere selezionata in base al range operativo consigliato dal produttore della ruota e alle caratteristiche dell'attrezzatura.
Un'impostazione di velocità eccessiva può contribuire al calore, alle vibrazioni e all'usura abrasiva. Una velocità troppo bassa può ridurre l’efficienza di taglio e aumentare il carico sulle singole particelle di diamante.
L'obiettivo è una condizione di taglio equilibrata in cui l'abrasivo rimane attivo senza sollecitare inutilmente la mola.
La molatura del vetro genera calore nella zona di contatto tra la mola e il pezzo da lavorare. Una gestione efficace del refrigerante aiuta a controllare questo calore e aiuta anche a rimuovere le particelle di vetro dall'area di macinazione.
Nella produzione continua, la qualità del refrigerante può cambiare gradualmente. Contaminazione, flusso inadeguato, ugelli bloccati o posizionamento errato possono ridurre le prestazioni di raffreddamento.
Per questo motivo, il liquido refrigerante non dovrebbe essere trattato come un problema secondario.
Il sistema di raffreddamento dovrebbe fornire un flusso sufficiente direttamente all'area di contatto della rettifica. Gli ugelli devono essere posizionati in modo tale che il refrigerante raggiunga la zona di macinazione effettiva anziché essere deviato dalla mola rotante.
Anche la qualità dell’acqua e la filtrazione sono importanti. Le particelle di vetro accumulate possono circolare attraverso il sistema e influenzare sia la stabilità della lavorazione che le condizioni dell'apparecchiatura.
Un sistema di raffreddamento stabile può contribuire a una qualità dei bordi più uniforme e a ridurre il rischio di danni termici durante i lunghi cicli di produzione.
Le vibrazioni rappresentano un altro ostacolo importante all’efficiente macinazione del vetro.
Il vetro è sensibile alle sollecitazioni meccaniche localizzate. Quando si verificano vibrazioni durante la molatura, il contatto tra la mola e il vetro diventa meno stabile. Ciò può contribuire a bordi irregolari, aumento della scheggiatura, usura prematura della ruota e finitura superficiale scadente.
L'equilibratura della mola è particolarmente importante per la rettifica ad alta velocità. Anche un piccolo squilibrio può diventare più evidente all’aumentare della velocità di rotazione.
Dovrebbe essere considerata anche la rigidità della macchina. Dispositivi allentati, cuscinetti usurati, sistemi di bloccaggio dei pezzi instabili o disallineamenti possono introdurre vibrazioni che non possono essere risolte semplicemente cambiando la mola.
Prima di aumentare i parametri di macinazione, i produttori dovrebbero quindi verificare le condizioni meccaniche dell'intero sistema.
Una mola non funziona solo grazie alle sue caratteristiche abrasive. La sua geometria deve rimanere precisa durante tutto il processo.
La rettifica dei profili è particolarmente sensibile alle variazioni dimensionali. Man mano che la ruota si usura, il suo profilo effettivo può cambiare gradualmente. Se questa modifica non viene controllata, il bordo del vetro risultante potrebbe non soddisfare più le dimensioni richieste.
Una mola con un buon mantenimento del profilo può ridurre la frequenza delle correzioni e contribuire a mantenere una produzione costante.
Questo è uno dei motivi per cui la selezione delle obbligazioni è importante. Diversi sistemi di legante forniscono diverse combinazioni di affilatura del taglio, resistenza all'usura e mantenimento della forma.
Per applicazioni impegnative, i produttori possono scegliere mole a profilo diamantato o mole con forma speciale in base alla geometria del bordo del vetro richiesta.
Il profilo corretto deve essere abbinato alla molatrice e alle specifiche del vetro finale.
La sostituzione delle ruote crea tempi di inattività diretti. In un ambiente di produzione ad alto volume, tuttavia, il costo effettivo può essere maggiore del prezzo di sostituzione stesso.
Un cambio di ruota può comportare l'arresto della macchina, la rimozione della ruota esistente, l'installazione di quella nuova, il controllo dell'allineamento, il bilanciamento del sistema e il riavvio della produzione. Potrebbero essere necessari ulteriori aggiustamenti prima che la linea ritorni a un livello di output stabile.
Ciò rende la durata delle ruote una parte importante dell’efficienza produttiva.
Una mola con una maggiore durata non è automaticamente la scelta migliore, perché un’eccessiva resistenza all’usura a volte può ridurre l’affilatura del taglio. L'obiettivo più utile è una mola bilanciata che fornisca un'affilatura adeguata pur mantenendo un'usura prevedibile.
La mola per vetro automobilistico di Meijie , ad esempio, combina l'abrasivo diamantato con un legante di tipo M per fornire nitidezza, mantenimento della forma e un elevato rapporto di macinazione. Il suo design è destinato alle applicazioni più impegnative per la lavorazione del vetro automobilistico in cui è importante ottenere prestazioni costanti su periodi di produzione prolungati.
Aspettare che la mola produca bordi visibilmente scadenti non è una strategia di manutenzione efficiente.
L'usura della mola può spesso essere identificata attraverso i cambiamenti nel comportamento di rettifica. L'aumento del carico sul mandrino, i cambiamenti nel suono della molatura, maggiori vibrazioni, una ridotta rimozione del materiale o un graduale deterioramento della qualità del tagliente possono tutti indicare che le condizioni della mola richiedono attenzione.
I team di produzione possono stabilire punti di monitoraggio pratici in base alla propria attrezzatura.
Ad esempio, gli operatori possono registrare il consumo delle mole, la lunghezza del vetro lavorato, la qualità dei bordi e gli intervalli di sostituzione. Nel tempo, queste registrazioni forniscono un quadro più chiaro delle prestazioni effettive delle ruote.
Queste informazioni possono anche aiutare a determinare se un cambiamento nelle specifiche delle ruote sta effettivamente migliorando la produttività.
La produzione in grandi volumi dipende dalla ripetibilità. Una mola non può compensare la scarsa manutenzione delle attrezzature.
La manutenzione regolare dovrebbe riguardare il sistema di montaggio della mola, il mandrino, i cuscinetti, il sistema di raffreddamento, i dispositivi e altri componenti che influenzano direttamente la stabilità della rettifica.
Una semplice routine di manutenzione può aiutare a evitare che piccoli problemi meccanici si trasformino in interruzioni della produzione.
Le aree chiave includono:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Una mola per bordi di elettrodomestici progettata per lo spessore del vetro, la macchina e la fase di molatura pertinenti può aiutare a mantenere una produzione costante riducendo al contempo la sostituzione non necessaria della mola.
Migliorare l’efficienza della macinazione non richiede necessariamente una modifica importante all’intera linea di produzione. In molti casi, guadagni significativi derivano dalla correzione di diversi fattori minori.
Inizia misurando il processo attuale. Registra la velocità di avanzamento, la velocità del mandrino, la profondità di rettifica, la durata della mola, la lunghezza del vetro lavorato, la qualità del bordo e i tempi di fermo associati al cambio della mola.
Successivamente, identificare la principale fonte di inefficienza. Se la sostituzione della ruota è frequente, concentrarsi sulle specifiche e sull'usura della ruota. Se il problema principale è la scheggiatura dei bordi, rivedere la dimensione della grana, la velocità di avanzamento, la profondità di rettifica e le condizioni del refrigerante. Se la velocità di produzione è limitata, verificare se la ruota e la macchina possono supportare in sicurezza una velocità di avanzamento più elevata.
Solo dopo che la linea di base sarà chiara, i parametri di produzione dovrebbero essere modificati.
Un ciclo pratico di ottimizzazione può seguire questa sequenza:
Misurare → identificare il fattore limitante → regolare una variabile → valutare i risultati → standardizzare l'impostazione migliorata.
Questo approccio riduce tentativi ed errori inutili e crea una base più affidabile per le decisioni di produzione.
Si può essere tentati di valutare una mola chiedendosi quanto velocemente può lavorare il vetro. Per la produzione in grandi volumi, questa è solo una parte dell’equazione.
Supponiamo che una ruota funzioni ad una velocità di avanzamento elevata ma debba essere sostituita frequentemente a causa della rapida usura. La linea di produzione può perdere più tempo durante il cambio della mola di quanto ne guadagna con una rettifica più rapida.
Lo stesso principio vale per la qualità dei bordi. Se una velocità di rettifica più elevata crea scheggiature aggiuntive e richiede rilavorazione o lavorazione secondaria, l’efficienza produttiva effettiva potrebbe diminuire.
Un obiettivo più utile è una produttività elevata e stabile .
Ciò significa mantenere un equilibrio ragionevole tra velocità di lavorazione, durata della mola, qualità del bordo, stabilità della macchina e requisiti di manutenzione.
Migliorare l’efficienza nella lavorazione del vetro in grandi volumi è un compito di ottimizzazione del processo piuttosto che una regolazione di un singolo parametro. La mola per vetro , la velocità di avanzamento, la profondità di molatura, la velocità del mandrino, il liquido refrigerante, le condizioni della macchina e la manutenzione della mola sono tutti elementi che influenzano il risultato finale.
Per i produttori, la strategia più pratica è stabilire una base di riferimento stabile, identificare il principale vincolo di produzione e quindi ottimizzare le variabili rilevanti una alla volta. La selezione delle mole specifiche per l'applicazione è altrettanto importante, in particolare quando si lavora il vetro fotovoltaico, automobilistico o degli elettrodomestici.
Una mola ben abbinata, combinata con parametri di lavorazione controllati, può garantire bordi più uniformi, una maggiore durata della mola, meno interruzioni e una migliore economia di produzione complessiva.