Sep 11,2026
Quali sono le cause dei danni superficiali durante la macinazione dei wafer?
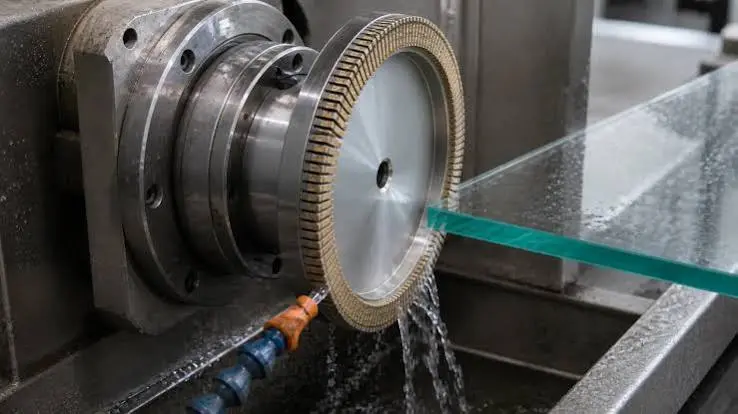
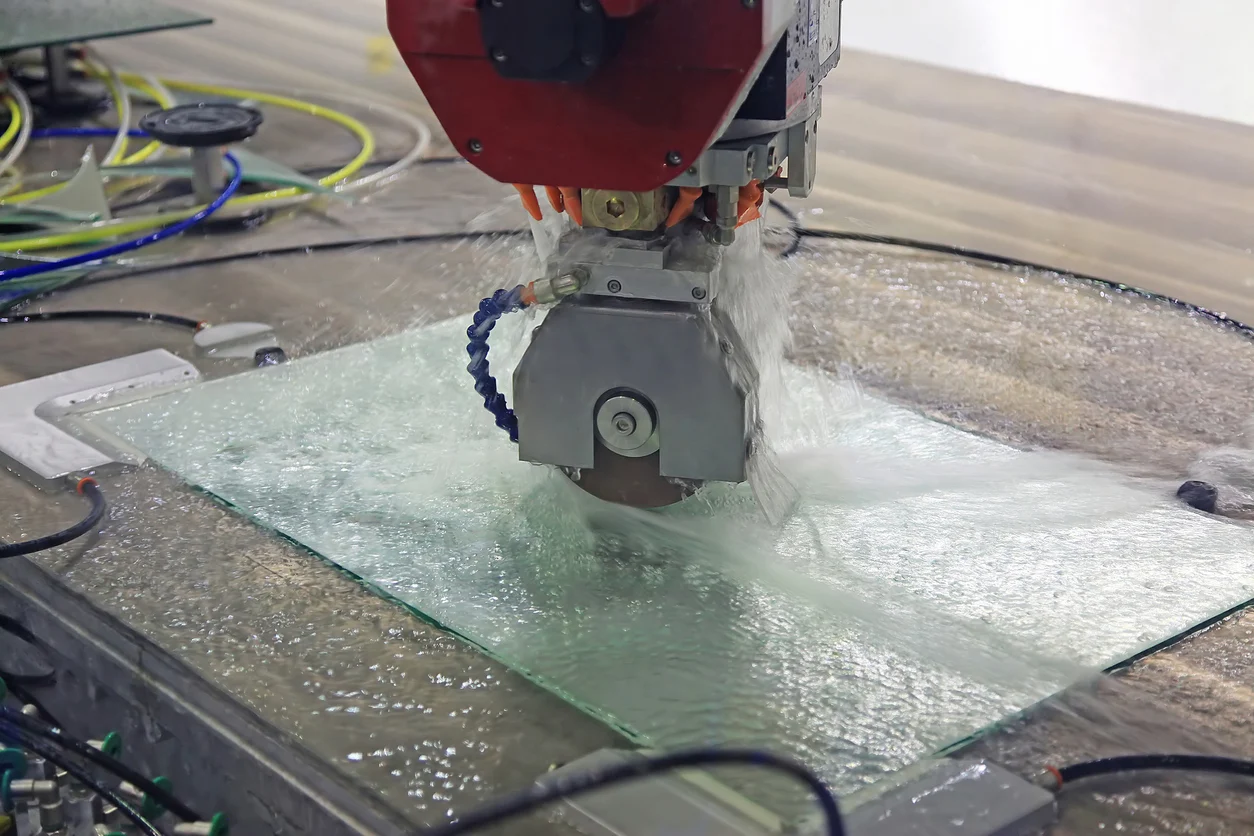
La molatura del vetro è un processo di precisione in cui le prestazioni della mola dipendono da molto più che dall'abrasivo stesso. Una ruota può fornire risultati eccellenti in una serie di condizioni di produzione e mostrare un'usura più rapida, scheggiature dei bordi o finiture instabili in un'altra. La differenza spesso deriva dal modo in cui i parametri di macinazione del vetro interagiscono con la mola, la macchina, il materiale del vetro e le condizioni di raffreddamento.
Per i produttori che lavorano vetro fotovoltaico, automobilistico, per elettrodomestici e altro vetro tecnico, il controllo dei parametri è strettamente correlato all'efficienza produttiva e al consumo degli strumenti. La velocità di molatura, la velocità di avanzamento, la profondità di molatura, la pressione di molatura e il flusso del refrigerante influiscono tutti sul carico applicato sulla mola e sulla qualità del bordo del vetro finito. Comprendere queste relazioni fornisce un modo più pratico per migliorare le prestazioni della mola per vetro senza fare affidamento su un singolo parametro o cambiare utensili inutilmente.
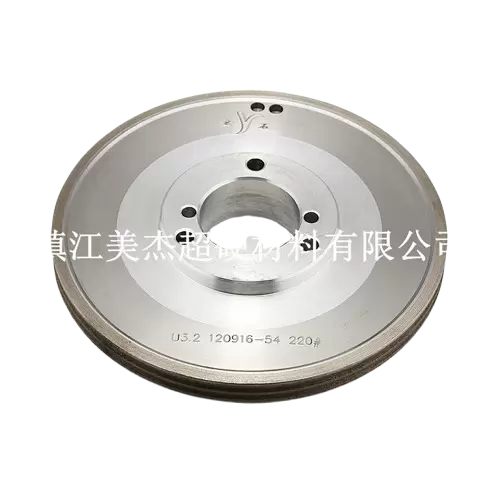
I principali parametri di lavorazione determinano la quantità di materiale rimossa dalla mola, quanta forza viene generata nell'area di contatto e quanto calore viene prodotto durante la rettifica. Le modifiche di un parametro possono anche influenzare il ruolo degli altri, pertanto le impostazioni di produzione dovrebbero essere considerate come una combinazione piuttosto che come numeri isolati.
| Parametro di macinazione | Effetto principale | Rischio potenziale se eccessivo |
|---|---|---|
| Velocità di macinazione | Generazione di calore ed efficienza di macinazione | Calore eccessivo e usura delle ruote |
| Velocità di avanzamento | Tasso di rimozione del materiale e carico di macinazione | Maggiore forza e danni ai bordi |
| Profondità di macinazione | Asportazione e forza di rettifica | Carico eccessivo della ruota |
| Pressione di macinazione | Forza di contatto e stabilità di taglio | Usura abrasiva più rapida |
| Flusso del liquido di raffreddamento | Controllo della temperatura e dei detriti | Scarso raffreddamento e macinatura instabile |
L'impostazione appropriata dipende da fattori quali spessore del vetro, profilo del bordo, diametro della mola, grana del diamante, tipo di legante, configurazione della macchina e finitura superficiale richiesta. Per questo motivo non esiste una combinazione universale di parametri di macinazione che garantisca lo stesso risultato su ogni linea di produzione.
L'obiettivo è creare un rapporto stabile tra la ruota e il vetro. Quando l'azione di taglio rimane controllata, gli abrasivi diamantati possono rimuovere il materiale in modo efficiente mentre la mola mantiene il suo profilo e il bordo del vetro rimane all'interno della gamma di qualità richiesta.
La velocità di levigatura ha un effetto diretto sull'interazione tra gli abrasivi diamantati e la superficie del vetro. L’aumento della velocità può migliorare la rimozione del materiale e la produttività, ma cambia anche la quantità di calore ed energia meccanica generata durante il processo.
Una velocità di rettifica più elevata può essere utile quando le specifiche della mola e della macchina sono progettate per questo. I punti di taglio sulla ruota impegnano il vetro più frequentemente, il che può supportare un'efficiente lavorazione dei bordi. Tuttavia, aumentare la velocità senza considerare il raffreddamento, la struttura delle ruote o le condizioni del vetro può aumentare il carico termico e accelerare l'usura delle ruote.
È forte la tentazione di associare una maggiore velocità delle ruote a una maggiore produttività. Nella produzione vera e propria il rapporto è più complicato. Se la velocità diventa troppo elevata per la mola e il sistema di raffreddamento selezionati, il calore aggiuntivo può ridurre la stabilità del processo e aumentare il rischio di difetti superficiali o dei bordi.
Anche le condizioni della mola sono importanti. Una mola con un'appropriata concentrazione di diamante e caratteristiche di legante può tollerare condizioni impegnative meglio di una mola progettata principalmente per una gamma di lavorazione diversa. Anche la rigidità della macchina, l'equilibrio dinamico, l'erogazione del refrigerante e lo spessore del vetro influenzano il limite superiore pratico.
L'obiettivo dovrebbe quindi essere una velocità della mola stabile che supporti la rimozione del materiale senza creare inutili stress termici o meccanici. Una velocità leggermente inferiore con una durata della mola stabile e una qualità del bordo costante può fornire un risultato di produzione migliore rispetto alla velocità massima con una sostituzione frequente della mola.
La velocità di avanzamento determina la velocità con cui il vetro si muove durante l'operazione di molatura. Ha una relazione diretta con la velocità di rimozione del materiale e la quantità di lavoro richiesta dalla mola durante un dato periodo.
Quando la velocità di avanzamento aumenta, la ruota generalmente deve rimuovere più materiale nello stesso periodo. Se le altre condizioni rimangono invariate, il carico di macinazione può aumentare. Ciò può influenzare l'usura abrasiva, la temperatura della mola, le vibrazioni della macchina e la qualità del bordo lavorato.
Un'elevata velocità di avanzamento della macinazione può essere preziosa per la produzione di volumi elevati, in particolare dove l'efficienza produttiva è una considerazione importante. La mola deve però avere sufficiente capacità di taglio e la macchina deve essere in grado di mantenere un contatto stabile con il vetro.
Un avanzamento eccessivo può aumentare la forza di macinazione e sottoporre i grani abrasivi a uno stress meccanico maggiore. A seconda della configurazione del vetro e della ruota, ciò potrebbe contribuire alla scheggiatura dei bordi, alle superfici più ruvide o all'usura accelerata delle ruote.
La soluzione non è necessariamente ridurre il più possibile la velocità di avanzamento. I produttori dovrebbero invece valutare la velocità di avanzamento insieme all’affilatura della mola, alla profondità di rettifica, allo spessore del vetro e alla capacità della macchina.
Una velocità di avanzamento inferiore generalmente riduce il carico di rettifica istantaneo, ma non produce automaticamente il risultato migliore. La capacità produttiva può diminuire, mentre il tempo di lavorazione aggiuntivo può aumentare il costo per pezzo.
La giusta velocità di avanzamento è quindi un compromesso tra efficienza di rettifica, durata della mola e qualità del tagliente. Quando una linea di produzione sperimenta improvvisi aumenti di truciolatura o di consumo delle mole, la velocità di avanzamento è uno dei primi parametri che vale la pena controllare.
Per una discussione più dettagliata sui difetti dei bordi, è possibile esaminare la scheggiatura del vetro durante la molatura insieme ad altri fattori come le condizioni della mola, la stabilità della macchina e il carico di molatura.
La profondità di rettifica descrive la quantità di materiale rimosso durante una passata di rettifica. È particolarmente importante quando si lavorano bordi di vetro perché una maggiore profondità di taglio aumenta la quantità di materiale che la mola deve rimuovere durante ogni contatto.
Una profondità di levigatura ridotta generalmente esercita un carico minore sui singoli grani abrasivi. Un taglio più profondo può migliorare l’efficienza di rimozione del materiale, ma aumenta anche la forza di rettifica necessaria per mantenere il processo.
Quando la profondità di macinazione aumenta, più vetro entra nella zona di macinazione. Se la ruota e la macchina non sono progettate per un carico maggiore, il processo potrebbe diventare instabile.
In questa situazione la capacità di taglio della mola diventa particolarmente importante. Una mola diamantata affilata può mantenere un'azione di taglio efficace, mentre una mola usurata o non adatta può generare più attrito invece di rimuovere efficacemente il materiale.
Questa distinzione è importante perché una forza di rettifica elevata non è sempre indice di una durezza insufficiente della mola. Può anche indicare una combinazione inadeguata delle specifiche della mola e dei parametri di lavorazione.
Una profondità di taglio eccessiva può aumentare la possibilità di danni al tagliente, in particolare se combinata con una velocità di avanzamento elevata. Lo stress meccanico risultante può contribuire alla scheggiatura o alla formazione di bordi irregolari.
Per la lavorazione del vetro di precisione, una profondità di rettifica controllata consente alla mola di rimuovere progressivamente il materiale mantenendo la geometria del bordo richiesta. Gli ingegneri di produzione dovrebbero considerare l'asportazione del materiale richiesto, il profilo della ruota, lo spessore del vetro e la capacità della macchina prima di aumentare la profondità semplicemente per migliorare la produttività.
La pressione di molatura rappresenta la forza meccanica applicata tra la mola e il vetro. Influisce sull'aggressività con cui gli abrasivi diamantati interagiscono con il pezzo in lavorazione.
Per un taglio efficace è necessario un certo livello di pressione. Una pressione troppo bassa può ridurre l’efficienza di rimozione del materiale, mentre una pressione eccessiva può aumentare l’usura abrasiva e la generazione di calore.
L'elevata pressione di rettifica aumenta il carico sui singoli grani diamantati e può accelerare l'usura se la struttura della mola non è adatta all'applicazione. Potrebbe anche aumentare la possibilità di danni ai bordi del vetro.
La pressione diventa particolarmente importante quando altri parametri sono già impegnativi. Una velocità di avanzamento elevata combinata con un taglio profondo e una pressione eccessiva può creare un carico di rettifica sostanzialmente più elevato di quello suggerito da qualsiasi singolo parametro.
La bassa pressione non è automaticamente migliore. Se la ruota non riesce ad agganciare il vetro in modo efficace, l'efficienza di taglio potrebbe diminuire e il tempo di produzione potrebbe aumentare.
L'obiettivo è il contatto controllato piuttosto che la pressione massima o minima. Una forza di macinazione ben bilanciata consente ai grani abrasivi di tagliare in modo efficiente limitando al tempo stesso attriti inutili e sollecitazioni meccaniche.
Il raffreddamento viene talvolta considerato un problema secondario, ma ha un'influenza diretta sulla stabilità della macinazione. Il contatto tra gli abrasivi diamantati e il vetro genera calore, mentre i materiali del vetro e delle mole rispondono in modo diverso alle variazioni di temperatura.
Un adeguato sistema di raffreddamento aiuta a controllare la temperatura attorno alla zona di macinazione e può anche aiutare a rimuovere i detriti fini della macinazione.
Quando la temperatura di macinazione aumenta eccessivamente, il processo potrebbe diventare meno stabile. Il calore può influire sull'usura delle ruote e può anche influenzare la qualità del bordo del vetro.
L'effetto diventa più evidente quando i parametri di produzione vengono spinti verso velocità o velocità di avanzamento più elevate. Aumentare la produttività senza aumentare di conseguenza la capacità di raffreddamento può creare una discrepanza tra le impostazioni della macchina e le effettive condizioni termiche nella zona di macinazione.
Un flusso adeguato di refrigerante dovrebbe raggiungere l'effettiva area di rettifica anziché essere semplicemente presente da qualche parte vicino alla macchina. La posizione, la consistenza e il volume del refrigerante erogato influenzano l'efficacia del controllo del calore e dei detriti di macinazione.
Per la lavorazione continua del vetro la stabilità al raffreddamento è particolarmente importante. Le fluttuazioni nell'erogazione del refrigerante possono creare cambiamenti nella temperatura e nelle condizioni di rettifica, rendendo più difficile mantenere una qualità costante del tagliente.
La durata della mola è strettamente connessa al modo in cui viene utilizzata la mola. Anche una mola per vetro di alta qualità può subire un'usura inutile quando le condizioni operative superano costantemente i requisiti pratici dell'applicazione.
Diversi fattori legati ai parametri possono contribuire all’usura prematura:
Ciò non significa che i parametri conservativi producano sempre una maggiore durata dell'utensile a costi inferiori. Una velocità di avanzamento molto bassa, ad esempio, può ridurre la produttività abbastanza da compensare qualsiasi miglioramento nel consumo delle ruote.
L’obiettivo più utile è stabilire un equilibrio tra usura della mola, velocità di produzione, qualità del bordo e stabilità della macchina. Per ulteriori indicazioni sul mantenimento delle prestazioni delle mole durante cicli di produzione più lunghi, vedere Come prolungare la durata utile delle mole per vetro .
I parametri di rettifica non possono essere separati dalla progettazione della mola. Una modifica adeguata per una ruota potrebbe non essere adatta per un'altra.
La dimensione della grana del diamante, il tipo di legante, la concentrazione dell'abrasivo, il profilo e le dimensioni della mola sono tutti fattori che influenzano il comportamento dell'utensile durante la rettifica. Questo è il motivo per cui la semplice copia dei parametri di lavorazione da un'altra linea di produzione può produrre risultati deludenti.
La dimensione della grana del diamante influenza il comportamento di taglio e la finitura superficiale risultante. Le grane più grosse sono generalmente associate ad una rimozione del materiale più aggressiva, mentre le grane più fini sono più adatte quando i requisiti di qualità della superficie e di finitura diventano più esigenti.
La scelta appropriata dipende dalla fase di lavorazione e dal risultato desiderato. Una mola destinata alla rimozione dei bordi pesanti non deve necessariamente utilizzare la stessa configurazione di grana di una mola utilizzata per la finitura fine.
Per una spiegazione più dettagliata sulla selezione della grana, vedere Come scegliere la giusta dimensione della grana del diamante per la molatura del vetro .
Il legante determina quanto saldamente vengono trattenuti gli abrasivi diamantati e come si comporta la mola quando i grani abrasivi si usurano. Diversi sistemi di legante possono offrire diverse combinazioni di affilatura, resistenza all'usura, ritenzione del profilo e comportamento al taglio.
Anche la geometria delle ruote è importante. Una mola per profili deve mantenere la forma prevista durante la lavorazione, mentre una mola per bordi convenzionale può avere requisiti diversi.
La combinazione migliore quindi non è semplicemente la mola più dura o più resistente all'usura. È la mola le cui caratteristiche corrispondono al vetro, alla macchina, alla velocità di produzione e alla qualità del bordo richiesta.
I prodotti in vetro variano notevolmente in termini di spessore, geometria, requisiti dei bordi e volume di produzione. Una strategia di parametri che funziona bene per un'applicazione potrebbe richiedere un aggiustamento per un'altra.
Piuttosto che cercare un’impostazione universale, i produttori dovrebbero valutare la relazione tra:
Tipo di vetro + Macchina + Specifiche della mola + Parametri di macinazione + Obiettivo di produzione
Questo approccio è particolarmente importante per le applicazioni ad alto volume in cui piccole differenze nella durata della mola o nella qualità del bordo possono avere un effetto significativo sul costo di produzione totale.
La lavorazione del vetro fotovoltaico spesso pone una forte enfasi sulla produttività, sulla consistenza dimensionale e sulla qualità stabile dei bordi. La ruota deve mantenere prestazioni affidabili durante cicli di produzione estesi.
Pertanto, è necessario selezionare una mola per vetro fotovoltaico in base all'attrezzatura di lavorazione, allo spessore del vetro, al profilo del bordo richiesto e alle condizioni di produzione. Per le linee ad alta velocità, merita particolare attenzione il rapporto tra velocità di avanzamento, affilatura della mola, raffreddamento e durata utile.
Ad esempio, la mola per vetro fotovoltaico di Meijie è progettata per la lavorazione del vetro fotovoltaico ed è disponibile in diverse specifiche, con capacità di lavorazione segnalate per spessori di vetro da 2 a 18 mm. La pagina del prodotto elenca anche le opzioni di grana del diamante da 80# a 400# e profili di mola multipli per diversi requisiti di molatura dei bordi.
Il vetro automobilistico richiede una precisione dimensionale stabile e un'elaborazione dei bordi coerente. La ruota deve mantenere il suo profilo pur rispondendo ai requisiti specifici della produzione di vetro per autoveicoli.
Una mola per vetro per autoveicoli deve essere adattata all'attrezzatura per la bordatura e al metodo di lavorazione. In questa applicazione, i parametri dovrebbero essere valutati non solo per l'efficienza di rimozione ma anche per la ritenzione del profilo e la consistenza dei bordi.
La mola per vetro automobilistico di Meijie è progettata per una compatibilità personalizzata con diverse macchine per il taglio del vetro e supporta le regolazioni OEM in base ai requisiti di lavorazione specifici.
Il vetro degli elettrodomestici può comportare requisiti impegnativi in termini di aspetto, finitura dei bordi, consistenza dimensionale ed efficienza produttiva. Un processo di rettifica stabile aiuta a ridurre la variazione tra i pezzi finiti.
È possibile selezionare una mola per bordi per elettrodomestici in base alla macchina, allo spessore del vetro, al profilo del bordo e alla finitura richiesta. L'ottimizzazione dei parametri dovrebbe concentrarsi sul raggiungimento della qualità superficiale richiesta senza sacrificare l'efficienza produttiva o creare un'inutile usura delle ruote.
Quando in una linea di produzione si verifica un problema di rettifica, la sostituzione immediata della mola non è sempre il primo passo migliore. La mola potrebbe essere adatta, mentre il problema reale deriva da una combinazione inadeguata di condizioni di lavorazione.
| Problema di macinazione | Possibile problema relativo ai parametri | Cosa controllare |
|---|---|---|
| Usura rapida delle ruote | Velocità, velocità di avanzamento o pressione eccessive | Impostazioni della macchina e condizioni delle ruote |
| Scheggiatura del vetro | Carico di macinazione eccessivo | Velocità di avanzamento, profondità e pressione |
| Bordi grezzi | Condizioni di macinazione instabili | Condizioni e parametri delle ruote |
| Calore eccessivo | Alta velocità o raffreddamento insufficiente | Velocità e flusso del refrigerante |
| Bassa efficienza | Avanzamento conservativo o mola non adatta | Velocità di avanzamento e specifiche della mola |
Ad esempio, la rapida usura delle ruote accompagnata da una temperatura elevata può indicare una velocità eccessiva o un problema di raffreddamento insufficiente. Se compaiono scheggiature dopo un aumento della velocità di avanzamento, è necessario indagare sul carico di rettifica aggiuntivo prima di presumere che le specifiche della mola siano difettose.
Allo stesso modo, i bordi ruvidi possono essere il risultato di una mola usurata, di una dimensione della grana inadeguata, di un movimento instabile della macchina o di una combinazione di parametri inappropriata. Il processo di risoluzione dei problemi più affidabile esamina l'intero sistema di macinazione anziché modificare un componente senza identificare la causa.
Non esiste un’unica impostazione “migliore” per ogni mola per vetro. La velocità di rettifica, l'avanzamento, la profondità di taglio, la pressione, il raffreddamento e le specifiche della mola si influenzano a vicenda.
La strategia di produzione più efficace è ottimizzare questi fattori insieme. Una piccola regolazione della velocità di avanzamento può consentire una velocità di rettifica più elevata, mentre una modifica nelle specifiche della mola può consentire di mantenere la produttività con un carico di rettifica inferiore.
L'obiettivo finale dovrebbe essere un equilibrio tra efficienza di rettifica, durata della mola, qualità del tagliente e stabilità del processo. Per i produttori che lavorano il vetro fotovoltaico, automobilistico o per elettrodomestici, questo approccio equilibrato può fornire una base più affidabile per una produzione coerente a lungo termine.
Una molatura efficace del vetro non è semplicemente questione di scegliere una mola ad alte prestazioni o di aumentare la velocità di lavorazione. Il risultato effettivo dipende da come interagiscono la mola, il vetro, la macchina e i parametri di macinazione.
Un attento controllo della velocità, della velocità di avanzamento, della profondità di rettifica, della pressione e del raffreddamento può aiutare i produttori a ridurre l'usura non necessaria delle mole mantenendo la qualità del tagliente richiesta. Combinata con la giusta grana del diamante, legante e design della mola, l’ottimizzazione dei parametri fornisce un percorso pratico verso una lavorazione del vetro più stabile ed economicamente vantaggiosa.