Sep 03,2026
Lavorazione dei bordi del vetro CNC: requisiti delle mole per centri di lavoro
La scelta di una testa di rettifica diamantata adatta per componenti ottici di precisione richiede molto più che l'adattamento del diametro dell'utensile al pezzo da lavorare. Le proprietà dei materiali, la geometria dei componenti, le tolleranze dimensionali, i requisiti di finitura superficiale e la compatibilità della macchina sono tutti fattori che influiscono sull'idoneità di una testa portamola per una particolare applicazione. Un utensile adatto alla macchina potrebbe non essere ancora adatto al contorno o alla qualità della superficie richiesta.
Per i produttori che lavorano emisferi di quarzo, vetroceramica o piastre di copertura in zaffiro, queste considerazioni sono particolarmente importanti perché il componente finito può avere requisiti geometrici e superficiali impegnativi. Il processo di selezione dovrebbe iniziare con il pezzo e i suoi criteri di accettazione, per poi passare alle dimensioni della testa portamola, alla dimensione della grana del diamante e alle condizioni operative.
Questa guida spiega come valutare questi fattori nella scelta di una testa portamola diamantata per componenti ottici di precisione, con considerazioni pratiche sulla compatibilità delle apparecchiature e sulla comunicazione con i fornitori.
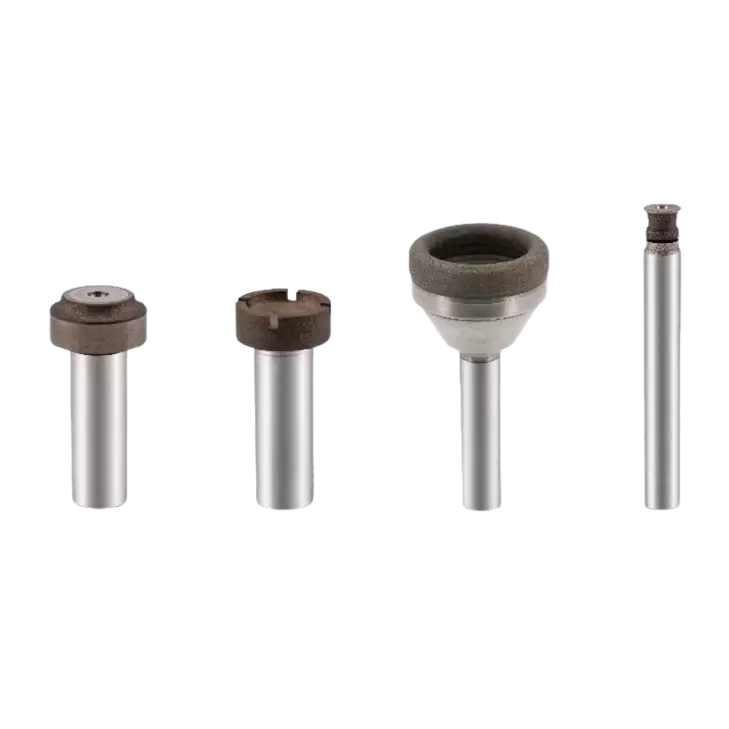
Il primo passo nella rettifica ottica di precisione è stabilire cosa richiede il pezzo in lavorazione dal processo di lavorazione. Il materiale da solo non determina la testa portamola corretta. Bisogna considerare anche la forma del componente, l'area da lavorare, la quantità di materiale da rimuovere e la finitura richiesta.
Diversi componenti ottici presentano diversi vincoli di lavorazione. Una semisfera di quarzo, ad esempio, ha un profilo curvo che richiede attenzione all'accesso dell'utensile e alla precisione del contorno. Una piastra di copertura in zaffiro può avere requisiti di bordo o profilo diversi a seconda del suo design. Anche i componenti in vetroceramica devono essere valutati in base alla loro geometria specifica e alle specifiche di qualità.
Queste differenze influiscono sulle dimensioni e sulla configurazione della testa portamola, nonché sulle condizioni in cui funzionerà. La selezione di un utensile basato solo sul nome del materiale può trascurare l'effettiva attività di lavorazione.
Prima di confrontare i prodotti, stabilire le seguenti informazioni:
Dettagli del pezzo: materiale, disegno, dimensioni, contorno e area da rettificare.
Requisiti di qualità: tolleranze dimensionali, rugosità superficiale, condizioni dei bordi e criteri di ispezione applicabili.
Requisiti di lavorazione: operazione prevista, spazio di lavoro disponibile e quantità di materiale che deve essere rimosso.
Questi dettagli forniscono un punto di partenza pratico per valutare un'applicazione di lavorazione di componenti ottici di precisione. Aiutano anche a distinguere tra uno strumento fisicamente compatibile con la configurazione e uno adatto al risultato richiesto.
Le dimensioni della testa portamola influenzano l'accesso all'utensile, la compatibilità della macchina e la capacità di raggiungere l'area di lavorazione prevista. Tre dimensioni meritano particolare attenzione: diametro della testa, diametro del gambo e lunghezza totale.
Il diametro della testa deve essere valutato rispetto al contorno del pezzo, allo spazio di lavorazione disponibile e al campo operativo dell'attrezzatura. Un diametro troppo grande per l’area prevista può limitare l’accesso, mentre un diametro più piccolo non è automaticamente migliore. La scelta appropriata dipende dalla geometria e dalla configurazione della macchina.
Il diametro del gambo è principalmente una considerazione dell'interfaccia. Deve corrispondere alla disposizione di bloccaggio della macchina e alla configurazione dell'utensile consentita. Una mancata corrispondenza può impedire la corretta installazione o compromettere l'idoneità della configurazione, indipendentemente dalle caratteristiche abrasive della testa portamola.
La lunghezza totale è importante anche quando l'utensile deve raggiungere un'area particolare. Prima dell'ordine è necessario verificare lo spazio disponibile attorno al pezzo, la distanza delle attrezzature e la posizione dell'area di lavorazione. È necessario stabilire un accesso adeguato senza dare per scontato che uno strumento più lungo produrrà necessariamente risultati migliori.
Le seguenti specifiche sono elencate per la testa di rettifica per ottica di precisione di Meijie:
| Parametro | Specifica del prodotto | Considerazione sulla selezione |
|---|---|---|
| Diametro della testa di macinazione | Ø4–30 mm | Adattare il contorno del pezzo e lo spazio disponibile |
| Diametro del gambo | Ø6 mm o Ø10 mm | Confermare la compatibilità con l'interfaccia macchina |
| Lunghezza totale | Meno di 75 mm | Controllare la portata, la distanza dell'attrezzatura e l'interferenza |
Queste dimensioni aiutano a restringere le opzioni disponibili, ma non sostituiscono una revisione del disegno effettivo del pezzo e della configurazione della macchina. Gli acquirenti devono confermare le dimensioni richieste prima di considerare una specifica elencata come adatta alla loro applicazione.
La dimensione della grana della mola diamantata è un altro importante fattore di selezione. Le specifiche del prodotto Meijie elencano una gamma di grana compresa tra 100# e 3000#. La scelta all'interno di questo intervallo richiede la comprensione della fase di lavorazione prevista e della qualità attesa dal componente finito.
La selezione della grana implica il bilanciamento di diversi requisiti. Il processo deve rimuovere il materiale a una velocità adeguata producendo al contempo una superficie che soddisfi la finitura specificata. L'equilibrio appropriato dipende dal materiale del pezzo, dalla geometria, dalle condizioni di lavorazione e dall'eventualità che siano seguite operazioni di finitura aggiuntive.
Un errore comune è quello di scegliere una granulometria basata sul presupposto generale che la grana più fine sia sempre preferibile per lavori di precisione. Gradi abrasivi più fini possono essere rilevanti quando la finitura superficiale è una priorità, ma la dimensione della grana da sola non determina il risultato finale. Anche le condizioni della macchina, la geometria dell'utensile, il supporto del pezzo e le condizioni operative influiscono sulla qualità della superficie lavorata.
Il presupposto opposto è altrettanto inaffidabile: scegliere una qualità più grossolana esclusivamente per aumentare la rimozione del materiale potrebbe non essere appropriato quando il componente presenta requisiti di superficie o contorno impegnativi. La scelta dovrebbe riflettere la fase effettiva del trattamento piuttosto che un singolo obiettivo di prestazione.
Quando si valuta la dimensione della grana, considerare tre domande:
Quale finitura superficiale deve raggiungere il componente al termine dell'operazione di rettifica?
La testa portamola viene utilizzata per la rimozione iniziale del materiale o per una fase successiva di finitura?
La grana selezionata e le condizioni operative proposte possono essere convalidate sul materiale e sull'attrezzatura previsti?
Queste domande aiutano a mantenere le decisioni sulla rettifica ottica di precisione legate a requisiti misurabili. Laddove l'applicazione non è familiare, le prove rappresentative e i risultati delle ispezioni sono più affidabili rispetto alla selezione di una grana esclusivamente da una tabella generica.
La gamma disponibile 100#–3000# dovrebbe quindi essere trattata come una specifica di prodotto, non come una raccomandazione universale per ogni materiale ottico o attività di lavorazione.
I componenti ottici di precisione possono avere requisiti separati per la geometria e la qualità della superficie. Un componente può soddisfare la tolleranza dimensionale pur non rispettando i requisiti di finitura superficiale. Al contrario, una superficie dall'aspetto liscio non dimostra che il contorno o le dimensioni siano corrette.
Per questo motivo, la precisione dimensionale del componente ottico e la finitura superficiale della rettifica ottica dovrebbero essere valutate in modo indipendente durante la selezione dell'utensile.
La pagina del prodotto Meijie identifica i requisiti di lavorazione con tolleranza geometrica inferiore a 0,01 mm e rugosità superficiale inferiore a Ra 0,5 μm. Queste cifre forniscono un contesto utile per comprendere il livello di precisione associato alle applicazioni previste del prodotto. Non devono, tuttavia, essere interpretati come garanzie incondizionate per ogni materiale, macchina, geometria dei componenti o condizione di lavorazione.
I risultati effettivi dipendono dalla configurazione di lavorazione completa. Il posizionamento del pezzo, la stabilità della macchina, le condizioni dell'utensile, i parametri operativi e il metodo di ispezione possono tutti influenzare se il componente finito soddisfa i requisiti specificati. Una testa di macinazione adatta è una parte di questo processo e non l'unico fattore determinante della qualità.
Prima di selezionare uno strumento, definire i criteri di accettazione in termini misurabili. Confermare la tolleranza dimensionale richiesta, il parametro e il limite di rugosità superficiale e il modo in cui verrà ispezionata la parte finita. Se il componente include un contorno complesso, chiarire quali dimensioni o caratteristiche del profilo sono critiche.
È inoltre importante comunicare se i requisiti dichiarati si applicano immediatamente dopo la rettifica o dopo le successive operazioni di finitura. Senza questa distinzione, un fornitore può valutare lo strumento rispetto a una fase diversa del processo rispetto a quella prevista dall'acquirente.
Chiari requisiti di qualità facilitano la valutazione se la testa portamola diamantata proposta è adeguata e il confronto dei risultati delle prove con lo stesso standard.
Una testa portamola deve essere adatta sia al pezzo che alla macchina. Prima di ordinare, verificare l'interfaccia di bloccaggio, la velocità operativa consentita, lo spazio di lavoro disponibile e le disposizioni di raffreddamento e rimozione dei trucioli rilevanti per l'applicazione.
La testa di rettifica ottica di precisione di Meijie presenta una velocità di rotazione dell'attrezzatura di 9.000–32.000 giri/min e una velocità di avanzamento di 50–500 mm/min. Questi valori descrivono gli intervalli operativi specificati; non devono essere trattate come una combinazione di velocità e avanzamento consigliata per ogni lavoro.
Le impostazioni appropriate dipendono dalla macchina, dal pezzo, dalla configurazione della testa portamola e dai requisiti dell'operazione. Una velocità compresa nell'intervallo elencato non stabilisce di per sé che una particolare configurazione sia adatta. I limiti del produttore dell'apparecchiatura e la guida all'applicazione del fornitore dell'utensile devono essere controllati prima dell'uso.
La compatibilità coinvolge anche la disposizione fisica della macchina. Verificare che il gambo possa essere tenuto correttamente, che la testa selezionata possa raggiungere l'area di lavorazione richiesta e che il pezzo e l'attrezzatura lascino uno spazio sufficiente. Se il raffreddamento e la rimozione dei trucioli sono rilevanti per la configurazione, queste condizioni dovrebbero essere valutate come parte del processo piuttosto che dopo che si è verificato un problema di qualità.
Un controllo pratico dell’attrezzatura dovrebbe coprire:
Interfaccia e gioco: compatibilità del gambo, disposizione di bloccaggio, portata dell'utensile e potenziale interferenza con il pezzo o l'attrezzatura.
Limiti operativi: velocità del mandrino consentita, condizioni di avanzamento applicabili ed eventuali restrizioni specificate dal fornitore della macchina o dell'utensile.
Condizioni di processo: raffreddamento, evacuazione dei trucioli, supporto del pezzo e metodo di ispezione utilizzato per verificare i risultati.
Meijie descrive la sua testa di rettifica ottica di precisione come compatibile con macchine bilaterali di diversi marchi. Anche così, gli acquirenti dovrebbero confermare la particolare configurazione della macchina e i requisiti applicativi piuttosto che presumere che la compatibilità del marchio elimini la necessità di verifica tecnica.
Una configurazione ben assortita semplifica la valutazione dello strumento in condizioni controllate e la determinazione se la configurazione selezionata soddisfa lo standard di qualità richiesto.
Una volta esaminati i requisiti del pezzo, le dimensioni, la granulometria e le condizioni della macchina, il compito rimanente è fornire al fornitore informazioni sufficienti per valutare la configurazione proposta.
Una scheda delle specifiche del prodotto è un utile punto di partenza, ma potrebbe non rispondere a tutte le domande specifiche dell'applicazione. Ad esempio, un intervallo di diametri elencato non stabilisce quale diametro è appropriato per un particolare contorno e un intervallo di grane disponibile non identifica la qualità migliore per un processo non testato.
Prima di richiedere una raccomandazione o un preventivo, preparare le seguenti informazioni:
Informazioni sul pezzo: materiale, disegno, geometria, area di lavorazione e fase di lavorazione corrente.
Requisiti di qualità: dimensioni target, tolleranza geometrica, rugosità superficiale e criteri di ispezione.
Informazioni sull'attrezzatura: modello della macchina, interfaccia di bloccaggio, velocità consentita, spazio disponibile e relative disposizioni di raffreddamento.
Contesto del processo: l'operazione di macinazione prevista, i problemi attuali di qualità ed eventuali risultati di prove precedenti.
Quanto più chiaramente questi dettagli sono documentati, tanto più facile è determinare se le specifiche disponibili corrispondono all'applicazione. Disegni e criteri di accettazione misurabili sono particolarmente utili quando è coinvolta la precisione del contorno o l'accesso limitato agli utensili.
Se l'applicazione richiede un risultato che non è stato ancora dimostrato in condizioni comparabili, chiedere al fornitore quali informazioni o test siano necessari per verificarne l'idoneità. Ciò è preferibile rispetto al presupposto che uno strumento raggiungerà un obiettivo semplicemente perché le sue dimensioni nominali rientrano nell'intervallo elencato.
Un processo di selezione strutturato fornisce inoltre una solida base per il confronto delle alternative. Invece di valutare gli strumenti solo in base al prezzo o a una singola specifica, gli acquirenti possono confrontare se ciascuna opzione soddisfa gli stessi requisiti di pezzo, macchina e qualità.
La scelta di una testa di rettifica diamantata adatta per componenti ottici di precisione inizia dal pezzo e dai suoi criteri di accettazione. Materiale e geometria stabiliscono i requisiti applicativi; il diametro della testa, la dimensione del gambo, la lunghezza totale e la dimensione della grana aiutano a restringere le opzioni disponibili. Prima di valutare la configurazione nella pratica, è quindi necessario verificare la compatibilità della macchina e le condizioni operative.
La testa di rettifica per ottica di precisione Meijie è specifica per applicazioni che coinvolgono emisferi di quarzo, vetroceramica e piastre di copertura in zaffiro, con intervalli dimensionali, di grana e operativi definiti. La scelta giusta dipende ancora dal singolo componente e dalla configurazione della lavorazione.
Documentando i requisiti del pezzo e confermando le specifiche pertinenti prima dell'ordine, i produttori possono effettuare una selezione più informata e valutare l'idoneità rispetto a criteri misurabili.