Sep 24,2026
Come scegliere una testa di rettifica per la lavorazione di fori in ceramica per semiconduttori?
L'accuratezza dimensionale è un requisito fondamentale nella rettifica ottica di precisione, in particolare quando i componenti devono soddisfare tolleranze ristrette o mantenere contorni complessi. Anche quando una superficie rettificata appare liscia, la parte finita potrebbe comunque non rientrare nelle dimensioni specificate a causa di errori di posizionamento, usura dell'utensile, rimozione incoerente di materiale o differenze di misurazione. Questi problemi possono influenzare l'adattamento del componente, la successiva lavorazione e i risultati dell'ispezione finale.
Per ottenere una precisione costante non è sufficiente selezionare uno strumento di rettifica adatto. Il posizionamento del pezzo, le condizioni della macchina, l'installazione dell'utensile, i parametri di rettifica e l'ispezione dimensionale devono funzionare insieme come un processo controllato. Quando si verificano deviazioni dimensionali, identificarne l'origine è più efficace che modificare diverse condizioni di lavorazione contemporaneamente. Un approccio sistematico aiuta i produttori a determinare se il problema ha origine nella configurazione, nell'operazione di rettifica o nella procedura di misurazione.
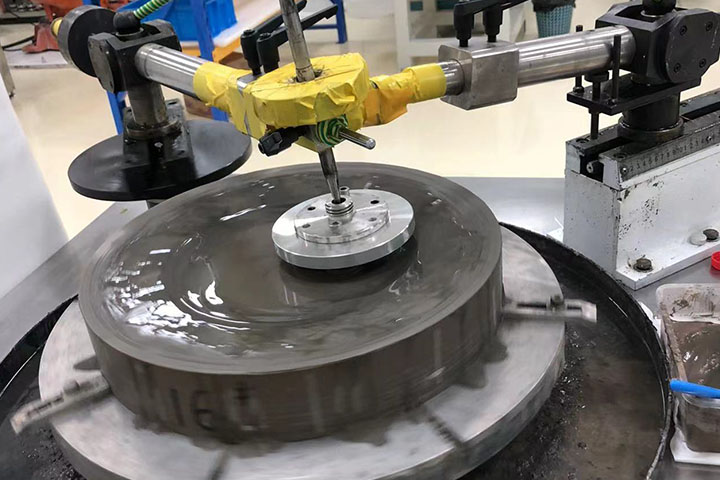
L'accuratezza dimensionale nella rettifica ottica di precisione descrive quanto il componente finito corrisponde alle dimensioni specificate nel disegno tecnico. A seconda del componente, questi requisiti possono riguardare diametro, spessore, dimensione del foro, geometria del bordo, dimensioni del contorno o posizione di elementi specifici. La tolleranza applicabile definisce la deviazione consentita; la precisione richiesta dovrebbe quindi essere valutata rispetto al disegno piuttosto che su un'ipotesi generale su ciò che costituisce una rettifica di precisione.
Anche la precisione dimensionale è diversa dalla finitura superficiale. La rugosità superficiale descrive le variazioni su piccola scala di una superficie, mentre la tolleranza dimensionale riguarda la differenza consentita tra una dimensione misurata e il suo valore specificato. La precisione del profilo determina se la forma finita segue la geometria richiesta. Un componente può avere una superficie relativamente liscia ma avere comunque un diametro o un profilo non corretto. Al contrario, una dimensione può rientrare nella tolleranza mentre la finitura superficiale rimane inadatta all'applicazione prevista.
Diverse parti del processo di lavorazione influenzano il risultato finale. La posizione del pezzo determina il modo in cui viene fatto riferimento al componente durante la rettifica. Il movimento della macchina e le condizioni del mandrino influiscono sulla relazione tra l'utensile e il pezzo. La geometria, l'installazione e l'usura dell'utensile influenzano il processo di rimozione del materiale, mentre la velocità di avanzamento, la profondità di rettifica e il sovrametallo di lavorazione influiscono sulla quantità di materiale rimosso. I metodi di misurazione determinano se le dimensioni finite vengono valutate in modo coerente.
Questi fattori sono interconnessi. Ad esempio, la regolazione della velocità di avanzamento potrebbe non correggere un errore dimensionale causato da un punto di riferimento del pezzo stabilito in modo errato. Allo stesso modo, la sostituzione di una testa portamola usurata non risolverà il problema causato da un bloccaggio incoerente. Un controllo efficace del processo di rettifica di precisione inizia con la comprensione del modo in cui l'intera configurazione contribuisce al risultato misurato.
Gli errori dimensionali non hanno sempre un'unica causa. Una parte che misura ripetutamente troppo grande può indicare un offset di impostazione errato, un sovrametallo di lavorazione inadeguato o un errore nel riferimento di misurazione. La variazione tra componenti nominalmente identici può invece indicare un posizionamento incoerente, un cambiamento delle condizioni dell'utensile o fluttuazioni nel processo di lavorazione. Il modello osservato fornisce un punto di partenza per l'indagine, ma sono necessarie misurazioni e controlli delle apparecchiature per confermare la causa.
Il pezzo deve essere posizionato in modo coerente rispetto alla macchina e alla testa portamola. Se la sua superficie di riferimento non è posizionata correttamente o se la disposizione di bloccaggio consente il movimento durante la lavorazione, l'utensile potrebbe rimuovere materiale da una posizione involontaria. Ciò può produrre deviazioni dimensionali anche quando il percorso programmato e i parametri nominali di lavorazione rimangono invariati.
Anche la forza di serraggio è importante. Un contenimento insufficiente può consentire lo spostamento del componente, mentre un bloccaggio inappropriato può deformare un pezzo delicato. L'effetto dipende dal materiale, dalla geometria, dallo spessore, dalla disposizione dei supporti e dalle forze di lavorazione. Per i componenti ottici con superfici curve o sezioni sottili, l'apparecchio deve fornire un supporto stabile senza introdurre distorsioni evitabili.
Il movimento della macchina, le condizioni del mandrino e l'installazione dell'utensile influenzano il rapporto tra la testa portamola e il pezzo da lavorare. Un comportamento anomalo del mandrino, la contaminazione dell'interfaccia di montaggio, un posizionamento errato o un'eccessiva rotazione dell'utensile possono influire sulla consistenza della rimozione del materiale. Anche l'usura dei componenti rilevanti della macchina può contribuire a deviazioni che diventano più evidenti durante la produzione ripetuta.
Le condizioni dell'utensile dovrebbero essere valutate insieme alle condizioni della macchina. Una testa portamola usurata in modo non uniforme o che non funziona più in modo uniforme può produrre risultati diversi da quelli ottenuti al momento della prima installazione dell'utensile. Tuttavia, non tutte le deviazioni dimensionali sono indice di usura dell'utensile. L'ispezione dovrebbe stabilire se l'utensile, la disposizione di montaggio o la macchina contribuiscono effettivamente al problema.
Le modifiche alla velocità di avanzamento, alla profondità di rettifica, al margine di materiale o ad altre condizioni operative possono alterare il carico di lavorazione e la quantità di materiale rimosso. Se queste condizioni variano tra le parti, la coerenza dimensionale potrebbe risentirne. Le differenze nel modo in cui vengono misurate le parti possono creare un'altra fonte di variazione apparente, soprattutto quando gli operatori utilizzano punti di riferimento diversi o applicano procedure di ispezione diverse.
La tabella seguente collega i sintomi comuni con i controlli pratici. Questi sono punti di partenza diagnostici piuttosto che regole definitive di causa-effetto.
| Problema osservato | Possibili fattori da verificare | Controllo consigliato |
|---|---|---|
| Dimensioni costantemente troppo grandi o troppo piccole | Selezione del dato, offset macchina, sovrametallo di lavorazione, riferimento di misura | Verificare il dato del disegno, i valori di impostazione e l'effettiva rimozione del materiale |
| Le dimensioni variano tra i pezzi | Ripetibilità del bloccaggio, condizione dell'utensile, stabilità della macchina, variazione dei parametri | Confronta le condizioni di configurazione, lo stato dello strumento e le misurazioni registrate |
| Le deviazioni del profilo si verificano in diverse aree | Allineamento del pezzo, geometria dell'utensile, movimento della macchina, percorso di lavorazione | Ispezionare l'allineamento e le condizioni dell'utensile, quindi confrontare il profilo misurato con il disegno |
Una diagnosi utile dovrebbe tenere conto della geometria del componente, della configurazione della macchina e del metodo di misurazione. Cambiare uno strumento o regolare un parametro prima di verificare questi fondamentali può introdurre ulteriori variazioni e rendere più difficile identificare la causa originale.
Una configurazione di lavorazione stabile costituisce la base per risultati dimensionali ripetibili. Prima di iniziare la rettifica, è necessario verificare il riferimento del pezzo, la posizione dell'attrezzatura e il riferimento di lavorazione previsto rispetto ai requisiti del disegno e del processo. Lo stesso riferimento dovrà essere mantenuto durante tutte le operazioni rilevanti. Se il componente viene rimosso e riposizionato tra una fase e l'altra, la ripetibilità di tale riposizionamento diventa importante.
La disponibilità delle macchine merita pari attenzione. Il mandrino, i relativi assi di movimento, l'interfaccia di montaggio dell'utensile e l'attrezzatura devono essere ispezionati secondo le procedure del produttore della macchina. Sporco o danni alla superficie di montaggio possono impedire il corretto posizionamento dell'utensile. Qualsiasi sospetto problema del mandrino o del movimento dovrebbe essere valutato utilizzando metodi di ispezione adeguati anziché corretto attraverso modifiche arbitrarie al programma di lavorazione.
La testa portamola stessa deve essere adatta all'operazione di lavorazione. Il diametro, il diametro del gambo, la lunghezza di lavoro, il profilo e la dimensione della grana abrasiva influiscono sulla possibilità di raggiungere la caratteristica richiesta e di funzionare in modo appropriato all'interno dello spazio di lavorazione disponibile. Uno strumento che non si adatta correttamente all'interfaccia dell'attrezzatura o la cui geometria non è adatta alla caratteristica target può rendere più difficile la rimozione coerente del materiale.
Per le applicazioni che coinvolgono componenti ottici di precisione, una testa di rettifica per ottica di precisione è un'opzione dello strumento da valutare rispetto ai requisiti del pezzo e dell'attrezzatura. La pagina dei prodotti Meijie elenca i diametri della testa di macinazione da Ø4 a Ø30 mm, i diametri del gambo da Ø6 mm e Ø10 mm e le dimensioni della grana da 100# a 3000#. Queste sono le gamme di prodotti elencate, non raccomandazioni universali per ogni operazione di rettifica ottica. La configurazione appropriata dipende dal componente, dalle caratteristiche di lavorazione, dall'interfaccia macchina e dalla finitura richiesta.
Anche l'installazione e l'usura degli utensili dovrebbero essere monitorate durante la produzione. Una testa portamola adatta all'inizio del ciclo potrebbe non mantenere le stesse prestazioni indefinitamente. Gli intervalli di ispezione dovrebbero riflettere l'applicazione, le condizioni operative e il comportamento osservato dello strumento. Se la deriva dimensionale si sviluppa nel tempo, il confronto delle misurazioni con i registri di utilizzo degli utensili può aiutare a stabilire se le condizioni degli utensili sono un fattore che contribuisce.
La chiave è stabilire una linea di base ripetibile. Quando il posizionamento del pezzo, le condizioni della macchina e l'installazione dell'utensile sono stabili, i cambiamenti nel risultato misurato diventano più facili da associare a condizioni di lavorazione specifiche. Senza tale riferimento, è difficile dire se la regolazione di un parametro abbia effettivamente migliorato la precisione.
I parametri di rettifica influenzano sia la velocità di rimozione del materiale che le condizioni in cui l'utensile entra in contatto con il pezzo. La velocità del mandrino, la velocità di avanzamento, la profondità di rettifica e il sovrametallo di lavorazione dovrebbero pertanto essere considerati insieme. Un'impostazione che funziona per un materiale o una geometria del componente potrebbe non produrre lo stesso risultato su un altro, anche quando viene utilizzato lo stesso tipo di testa di levigatura.
La velocità del mandrino influisce sulle condizioni operative sull'interfaccia di rettifica. La sua idoneità dipende dalle specifiche dell'utensile, dalla capacità della macchina, dal materiale del pezzo e dai requisiti del processo. L'aumento della velocità non migliora automaticamente la precisione dimensionale. Il risultato deve essere valutato insieme alle condizioni dell'utensile, al comportamento della macchina e alla qualità del componente finito.
La velocità di avanzamento influenza la velocità con cui l'utensile avanza rispetto al pezzo. Un avanzamento più elevato può aumentare la rimozione del materiale per unità di tempo, ma può anche modificare il carico di lavorazione e le condizioni in cui viene generata la superficie target. Anche un avanzamento inferiore non è una soluzione universale agli errori dimensionali. Se il problema di fondo è un posizionamento errato o un dispositivo instabile, la modifica della velocità di avanzamento potrebbe avere un effetto minimo sull'effettiva fonte della deviazione.
La profondità di rettifica e il sovrametallo di lavorazione determinano la quantità di materiale rimasto da rimuovere in ciascuna fase. Una tolleranza inadeguata può complicare il controllo della dimensione finale, in particolare quando il processo deve accogliere variazioni nel pezzo in entrata. Laddove il processo di produzione consente operazioni separate di sgrossatura e finitura, la ripartizione della rimozione del materiale tra le fasi dovrebbe essere stabilita attraverso la convalida del processo piuttosto che presumere che segua un rapporto fisso.
Per una precisione dimensionale affidabile della rettifica ottica, l'ottimizzazione dei parametri dovrebbe iniziare solo dopo aver controllato la configurazione del pezzo, l'installazione dell'utensile e la procedura di misurazione. Stabilisci una condizione iniziale ripetibile, quindi modifica una variabile rilevante mantenendo le altre condizioni coerenti quanto pratiche. Misurare il componente risultante e registrare le impostazioni insieme ai risultati dimensionali. Ciò semplifica l'identificazione se la modifica ha migliorato la precisione, non ha avuto effetti significativi o ha introdotto un altro problema.
I risultati delle prove dovrebbero essere valutati rispetto ai requisiti effettivi del disegno. Una combinazione di parametri che produce una buona finitura superficiale può comunque lasciare una dimensione critica al di fuori della tolleranza. Allo stesso modo, una dimensione che supera l'ispezione su un campione non stabilisce che il processo rimarrà stabile durante un ciclo di produzione più lungo. Sia i risultati dimensionali che le altre caratteristiche qualitative richieste dovrebbero essere considerati prima di adottare un processo rivisto.
L'ispezione non è semplicemente la fase finale utilizzata per accettare o rifiutare un componente. Fornisce le prove necessarie per determinare se il processo di macinazione è sotto controllo. Prima di effettuare la misurazione, l'ispettore deve identificare le dimensioni critiche, le tolleranze specificate, i riferimenti di riferimento e le posizioni di misurazione definite dal disegno tecnico. Senza un riferimento coerente, due misurazioni potrebbero differire anche quando il componente fisico non è cambiato.
Il metodo di misurazione deve essere appropriato per la caratteristica da valutare. Un diametro, uno spessore, un foro e un profilo complesso possono richiedere approcci di ispezione diversi. Il sistema di misurazione dovrebbe avere una risoluzione adeguata ed essere mantenuto e calibrato secondo le procedure applicabili. Laddove la tolleranza è ristretta, l’incertezza e la ripetibilità della misura diventano particolarmente importanti perché incidono sulla fiducia nel risultato riportato.
Anche le condizioni di misurazione devono rimanere coerenti. Il componente deve essere posizionato correttamente e la procedura di ispezione deve utilizzare gli stessi punti di riferimento pertinenti. Nel caso di parti ottiche delicate o di forma irregolare, la disposizione del supporto e il contatto di misurazione possono influenzare il risultato. Contorni complessi possono richiedere più posizioni di misurazione o un metodo in grado di valutare il profilo rilevante anziché fare affidamento su un singolo punto.
Un singolo componente conforme non dimostra che il processo produrrà risultati coerenti in un lotto. Misurazioni ripetute possono rivelare se le dimensioni rimangono vicine al target, si spostano gradualmente o fluttuano da una parte all'altra. Questi modelli aiutano a determinare se sono necessari ulteriori controlli sull'attrezzatura, sulla testa portamola, sulle condizioni della macchina o sui parametri operativi.
Quando un componente non supera l'ispezione, verificare innanzitutto che i requisiti del disegno e la procedura di misurazione siano stati interpretati correttamente. Ripetere la misurazione ove opportuno e confermare che il dato e il metodo di ispezione siano coerenti. Se la deviazione viene confermata, confrontare il risultato con le informazioni di configurazione, le condizioni dell'utensile, i parametri di lavorazione e i precedenti registri di ispezione. Dopo un'azione correttiva, misurare nuovamente il componente per verificarne l'effetto.
Questo approccio aiuta a distinguere un problema di lavorazione reale da un'incoerenza di misurazione. Crea inoltre un'utile registrazione della relazione tra le condizioni del processo e le dimensioni finite, facilitando l'analisi dei problemi ricorrenti.
Quando si verificano deviazioni dimensionali, una sequenza coerente di risoluzione dei problemi riduce i cambi di utensile e le regolazioni dei parametri non necessari. L'obiettivo è confermare il problema misurato, identificare il fattore determinante più plausibile e verificare il risultato dopo l'azione correttiva.
Verificare la misurazione: controllare la tolleranza del disegno, il dato, il metodo di ispezione, l'attrezzatura di misurazione e la ripetibilità del risultato. Confermare che la deviazione è reale prima di modificare il processo.
Ispezionare la configurazione e l'utensile: esaminare il posizionamento del pezzo, la stabilità di bloccaggio, l'installazione dell'utensile, l'usura dell'utensile e le condizioni rilevanti della macchina. Cercare modifiche rispetto alla linea di base di lavorazione stabilita.
Esamina il processo e conferma il risultato: confronta i parametri di lavorazione effettivi e i record di asportazione del materiale con le impostazioni previste. Regolare una variabile controllata ove giustificato, quindi misurare nuovamente il pezzo e registrare il risultato.
La sequenza dovrebbe guidare l'indagine piuttosto che sostituire il giudizio tecnico. Deviazioni persistenti o inspiegabili possono richiedere un'ispezione più dettagliata della macchina, una revisione del processo o una valutazione del sistema di misurazione. Registrare sia il problema che l'azione correttiva aiuta a prevenire la ripetizione della risoluzione dei problemi basata su congetture.
L'elevata precisione dimensionale nella rettifica ottica di precisione dipende da un processo ripetibile, non da una specifica specifica dell'utensile o da un parametro di lavorazione. Il posizionamento stabile del pezzo, le condizioni adeguate della macchina e della testa portamola, la rimozione controllata del materiale e l'ispezione coerente contribuiscono a ottenere risultati affidabili. Quando si verificano deviazioni, la conferma della misurazione e il controllo della configurazione prima di modificare le condizioni operative rendono l'indagine più efficiente.
Per i produttori che lavorano componenti ottici di precisione, il miglioramento più utile è un processo che collega le condizioni di lavorazione con risultati dimensionali verificati. Gli utensili di rettifica adatti rimangono una parte importante di questo processo, ma le loro prestazioni devono essere valutate nel contesto del pezzo e dell'attrezzatura reali. La testa di rettifica per ottica di precisione di Meijie fornisce le specifiche del prodotto per valutare una potenziale configurazione dell'utensile rispetto a tali requisiti.