Sep 11,2026
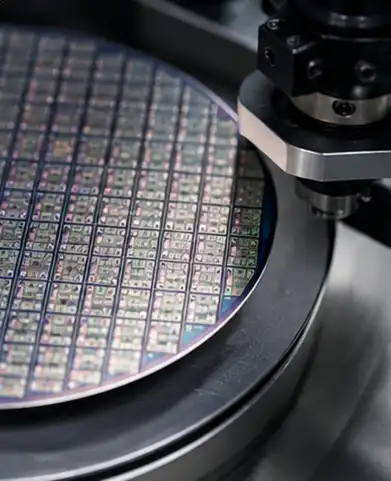
Quali sono le cause dei danni superficiali durante la macinazione dei wafer?
La lavorazione del vetro per display pone requisiti impegnativi in termini di qualità dei bordi, precisione dimensionale e uniformità della produzione. Il vetro di copertura per i display dei veicoli, i pannelli touch OGS (One Glass Solution), i quadri strumenti LCD e i display di controllo industriale spesso richiedono una lavorazione precisa dei bordi e degli angoli, dove piccoli difetti possono influire sull'assemblaggio, sull'aspetto o sull'affidabilità del componente finito. In queste applicazioni la mola non è semplicemente uno strumento consumabile per l’asportazione di materiale. Le sue caratteristiche abrasive, la stabilità strutturale, la dissipazione del calore e la compatibilità con le apparecchiature di lavorazione influenzano il risultato finale.
Rispetto alla molatura generale del vetro, la lavorazione dei bordi dei vetri dei display richiede un controllo più attento di scheggiature, microfessurazioni, finitura superficiale e geometria dei bordi. Il vetro sottile offre inoltre una minore tolleranza all'eccessiva forza di macinazione o alle condizioni di lavorazione instabili. Per i produttori che utilizzano apparecchiature di bordatura automatizzate o ad alta velocità, una mola per vetro da esposizione adatta deve mantenere la nitidezza del taglio e la stabilità dimensionale durante tutta la produzione continua.
Questo articolo esamina i principali fattori che determinano le prestazioni della mola nella lavorazione dei bordi del vetro dei display, tra cui l'affilatura della mola, il controllo della scheggiatura, la dissipazione del calore, la rimozione dei trucioli, la resistenza all'usura, la compatibilità della macchina e i parametri di lavorazione. Questi fattori forniscono una base pratica per valutare le mole per applicazioni di vetro per display di precisione.
Il vetro del display viene utilizzato in applicazioni in cui la qualità visiva e la precisione dimensionale sono strettamente legate. Il vetro di copertura del display del veicolo, i pannelli touch OGS, i quadri strumenti LCD e gli schermi di controllo centrale possono contenere angoli curvi, profili dei bordi definiti o bordi terminali che richiedono una rettifica controllata prima delle successive operazioni di assemblaggio o finitura.
Le caratteristiche del pezzo influiscono direttamente sulle esigenze della mola. Le sezioni di vetro sottili sono particolarmente sensibili alle sollecitazioni meccaniche eccessive. Una mola non idonea o una lavorazione instabile possono produrre scheggiature del bordo, microfessurazioni, deviazioni dimensionali o un profilo del bordo incoerente. Questi difetti potrebbero non essere sempre visibili immediatamente dopo la rettifica, ma possono creare problemi durante i processi successivi come la pulizia, il rivestimento, l'incollaggio o l'assemblaggio.
Per questo motivo, la molatura del vetro del display richiede generalmente una combinazione di rimozione efficiente del materiale e danno superficiale controllato. Una ruota che rimuove rapidamente il materiale ma genera calore eccessivo o danneggia i bordi non fornisce una soluzione di produzione affidabile. L'obiettivo della lavorazione è mantenere un equilibrio adeguato tra efficienza di rimozione, integrità del tagliente, precisione dimensionale e stabilità dell'utensile.
La qualità dei bordi è una delle considerazioni più importanti nella lavorazione di precisione del vetro dei display. La molatura deve rimuovere la quantità necessaria di materiale limitando al contempo scheggiature e altre forme di danneggiamento dei bordi.
La scheggiatura può essere influenzata dalle caratteristiche abrasive, dalle condizioni della mola, dalla profondità di rettifica, dalla velocità di avanzamento, dalla velocità del mandrino e dal design strutturale della mola. Quando l'azione abrasiva diventa instabile si possono sviluppare danni localizzati lungo il bordo lavorato. Per il vetro del display sottile, questi difetti possono essere particolarmente significativi perché c'è meno materiale disponibile per tollerare una molatura aggressiva.
Una mola per vetro a cristalli liquidi adatta necessita quindi di un comportamento di taglio costante su tutta la superficie di lavoro. L'esposizione stabile all'abrasivo aiuta a mantenere una rimozione prevedibile del materiale e riduce i cambiamenti improvvisi nella forza di macinazione durante la produzione.
Molti componenti dei display richiedono dimensioni dei bordi precise per ottenere un corretto allineamento con alloggiamenti, moduli touch, componenti ottici o altre parti strutturali. La mola deve mantenere il suo profilo di lavoro sufficientemente bene da mantenere la geometria richiesta durante il ciclo produttivo.
L'usura della mola può alterare gradualmente l'effettivo profilo di macinazione. Se questo cambiamento non viene controllato, gli operatori potrebbero notare una variazione dimensionale crescente anche quando le impostazioni della macchina rimangono invariate. Di conseguenza, la resistenza all'usura della mola e la stabilità del profilo sono considerazioni importanti insieme alle prestazioni di taglio iniziali.
I produttori di vetro per display devono inoltre bilanciare precisione e produttività. Le linee di molatura automatizzate possono funzionare ininterrottamente, rendendo le prestazioni della mola su periodi di produzione prolungati più importanti del solo risultato di molatura iniziale.
Una mola che combina un'azione di taglio affilata con un efficiente scarico dei trucioli può ridurre la resistenza alla molatura non necessaria. Prestazioni stabili possono anche ridurre la frequenza di sostituzione, regolazione e interruzione del processo delle ruote, contribuendo a una produzione più coerente.
Le prestazioni di una mola nella lavorazione del vetro da esposizione dipendono da diverse caratteristiche interconnesse. Non esiste una singola proprietà che determina se una ruota è adatta. Il sistema abrasivo, la struttura della mola, le condizioni di lavorazione e la configurazione della macchina devono funzionare insieme.
I principali fattori da valutare includono:
Questi fattori dovrebbero essere valutati in base al pezzo effettivo, alla fase di lavorazione e ai requisiti di produzione anziché fare affidamento su un’unica specifica.
L'affilatura influisce direttamente sul comportamento di taglio di una mola. Gli abrasivi diamantati con caratteristiche di taglio adeguate possono rimuovere il vetro in modo efficiente limitando la forza di macinazione richiesta per la rimozione del materiale.
Per le applicazioni su vetro per display, la nitidezza ha un significato che va oltre la velocità di elaborazione. Una ruota che mantiene un'azione di taglio efficace può supportare una lavorazione del bordo più fluida e aiutare a prevenire la forza eccessiva che potrebbe contribuire a danneggiare il bordo. Un'affilatura stabile è particolarmente importante quando si lavora il vetro sottile o si esegue la smerigliatura degli angoli di precisione.
Allo stesso tempo, un’eccessiva enfasi sulla nitidezza iniziale può essere fuorviante. Se la struttura abrasiva perde rapidamente la sua capacità di taglio, la mola può generare una crescente resistenza alla molatura man mano che la produzione continua. Le prestazioni utili della ruota dovrebbero quindi essere valutate durante tutto il suo periodo di servizio piuttosto che solo durante il funzionamento iniziale.
La scheggiatura ridotta è un requisito fondamentale per le mole per vetro da esposizione. I danni ai bordi possono influenzare sia l'aspetto che l'integrità meccanica del componente lavorato.
In questo caso è importante il rapporto tra la ruota e le condizioni del processo. Le caratteristiche abrasive, la struttura della scanalatura, la profondità di macinazione, la velocità di avanzamento e il raffreddamento influenzano tutti l'interazione tra la mola e il vetro. Una struttura stabile della ruota può aiutare a mantenere un'azione di macinazione costante invece di produrre condizioni di contatto irregolari.
Per i produttori che si occupano di applicazioni di visualizzazione impegnative, la valutazione dovrebbe quindi includere la qualità effettiva dei bordi dopo la lavorazione piuttosto che concentrarsi solo sulla velocità di rettifica.
L'accumulo di calore può diventare un problema durante la macinazione continua ad alta velocità. Il vetro ha una tolleranza limitata allo stress termico localizzato, mentre i detriti di molatura possono interferire con il contatto tra la superficie abrasiva e il pezzo in lavorazione.
L'efficace rimozione dei trucioli aiuta a mantenere libera la zona di macinazione. Una struttura dei denti densa e uniforme può fornire percorsi per la molatura dei detriti e il raffreddamento durante la bordatura, riducendo la possibilità che l'accumulo di detriti colpisca la superficie di lavorazione.
Questo fattore diventa sempre più importante quando una linea di produzione opera a velocità del mandrino elevate o lavora più componenti in modo continuo. La dissipazione del calore e lo scarico dei trucioli dovrebbero essere considerati insieme perché entrambi influenzano la stabilità della zona di macinazione.
Una mola cambia gradualmente man mano che il materiale abrasivo si consuma. Un'usura eccessiva o irregolare può alterare il profilo della ruota e di conseguenza influenzare le dimensioni del bordo.
Per le applicazioni di vetro per display di precisione, la resistenza all'usura dovrebbe quindi essere considerata in relazione alla stabilità dimensionale. Una ruota con un comportamento di usura prevedibile è più facile da gestire all'interno di un processo di produzione consolidato perché i cambiamenti nella geometria del tagliente sono più controllabili.
L'obiettivo non è necessariamente quello di massimizzare la durata teorica della mola a scapito delle prestazioni di taglio. L'approccio migliore è raggiungere un equilibrio pratico tra efficienza di taglio, qualità del tagliente, coerenza dimensionale e frequenza di sostituzione.
| Fattore della mola | Importanza nella lavorazione del vetro da esposizione |
|---|---|
| Nitidezza | Supporta un'efficiente rimozione del materiale e una forza di macinazione controllata |
| Controllo della scheggiatura | Aiuta a mantenere l'integrità dei bordi e a ridurre i difetti di lavorazione |
| Dissipazione del calore | Limita l'accumulo di calore durante la macinazione continua |
| Rimozione del truciolo | Mantiene libera la zona di macinazione e supporta una lavorazione stabile |
| Resistenza all'usura | Aiuta a mantenere le prestazioni delle ruote durante cicli di produzione più lunghi |
| Stabilità dimensionale | Supporta dimensioni e profili dei bordi coerenti |
Le diverse fasi della lavorazione del bordo del vetro del display pongono esigenze diverse alla mola. Una mola utilizzata per la rimozione di materiale aggressivo non deve necessariamente affrontare gli stessi requisiti di una mola utilizzata per la finitura di precisione.
La molatura degli angoli è comunemente necessaria quando il vetro del display presenta geometrie degli angoli definite o bordi sagomati. La mola deve seguire il profilo richiesto mantenendo stabile l'asportazione del materiale.
In questa operazione, nitidezza e stabilità del profilo sono strettamente correlate. Una capacità di taglio insufficiente può aumentare la resistenza alla rettifica, mentre la geometria instabile della mola può causare deviazioni nell'angolo finito. Il controllo della scheggiatura è importante anche perché le aree angolari possono concentrare lo stress meccanico durante la lavorazione.
Per il vetro di copertura del display del veicolo e componenti simili, la mola deve quindi fornire un contatto costante con il vetro su tutta la geometria dell'angolo anziché funzionare adeguatamente solo sui bordi diritti.
La rettifica dei bordi terminali richiede uno stretto controllo sulle dimensioni dei bordi e sulla qualità della superficie. Piccole variazioni dimensionali possono diventare significative quando il componente in vetro deve adattarsi perfettamente ad un altro assieme.
La mola deve mantenere un'azione abrasiva costante e una geometria stabile durante tutto il ciclo di lavorazione. Anche la velocità di avanzamento e la profondità di rettifica devono essere controllate in modo che la rimozione del materiale rimanga prevedibile.
Di conseguenza, una mola per vetro di visualizzazione di alta qualità dovrebbe supportare sia la precisione dei bordi che la produzione stabile anziché ottimizzare solo per il massimo tasso di asportazione.
La rettifica di sgrossatura e quella di finitura hanno obiettivi diversi. La rettifica di sgrossatura si concentra maggiormente sull'efficiente rimozione del materiale, mentre la rettifica di finitura pone maggiore enfasi sulla qualità del bordo, sulla precisione dimensionale e sulle condizioni della superficie.
Una soluzione integrata di sgrossatura e finitura può semplificare la lavorazione laddove l'applicazione richiede sia una rimozione efficiente che una finitura controllata. Tuttavia, le effettive condizioni di macinazione devono ancora essere abbinate alla struttura della mola, allo spessore del vetro, all'attrezzatura e alla velocità di produzione.
| Fase di elaborazione | Principali requisiti di macinazione |
|---|---|
| Rettifica degli angoli | Precisione del profilo, nitidezza, rimozione stabile del materiale |
| Rettifica del bordo terminale | Bassa scheggiatura, omogeneità dimensionale, qualità del bordo controllata |
| Macinazione grossolana | Rimozione efficiente del materiale, scarico dei trucioli, resistenza all'usura |
| Terminare la macinazione | Qualità superficiale, precisione dei bordi, stabilità dimensionale |
La scelta della mola non deve essere separata dalla configurazione della macchina. Una mola può avere caratteristiche abrasive adeguate ma produrre comunque risultati insoddisfacenti se le sue dimensioni, configurazione di montaggio o campo operativo non corrispondono all'attrezzatura.
Per la bordatura automatizzata del vetro dei display, i produttori dovrebbero valutare la relazione tra la ruota e il perno della macchina, il sistema di montaggio, la velocità di rotazione e il metodo di lavorazione. La geometria della scanalatura può anche influenzare le condizioni di contatto tra la ruota e il vetro.
Gli equipaggiamenti ad alta velocità pongono ulteriori requisiti alla stabilità delle ruote. All'aumentare della velocità del mandrino, la ruota deve mantenere un funzionamento affidabile senza vibrazioni eccessive o contatto instabile. Il corretto equilibrio dinamico, la precisione di montaggio e la compatibilità delle apparecchiature diventano quindi elementi importanti dell'intero processo di rettifica.
Le macchine bilaterali sono un'altra considerazione importante. Quando lo stesso tipo di ruota viene utilizzato su apparecchiature di produttori diversi, la compatibilità dimensionale e di montaggio deve essere verificata anziché supposta.
Ad esempio, una mola progettata per la lavorazione di precisione del vetro da esposizione può essere specificata con un diametro della mola piccolo e dimensioni del gambo definite per adattarsi alle apparecchiature di bordatura compatte. Queste specifiche meccaniche sono rilevanti per l'applicazione pratica tanto quanto le prestazioni abrasive.
La valutazione più attendibile considera quindi tre elementi insieme:
caratteristiche del pezzo + mola + attrezzatura per la lavorazione
Ignorare uno qualsiasi di questi elementi può portare a risultati incoerenti.
I parametri di lavorazione determinano il modo in cui la mola interagisce con il vetro. Anche una mola ben progettata può fornire risultati incoerenti quando la velocità del mandrino, la velocità di avanzamento, la profondità di rettifica o le condizioni di raffreddamento non sono adatte all'applicazione.
La velocità del mandrino influisce sul comportamento di taglio abrasivo, sulla forza di rettifica, sulla generazione di calore e sull'efficienza produttiva. La bordatura ad alta velocità può migliorare la produttività, ma aumenta anche l’importanza della stabilità della mola e della gestione del calore.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
La quarta considerazione è la coerenza della produzione. Una mola che fornisce un risultato eccellente sui primi pezzi ma cambia rapidamente durante l'uso può creare più problemi di gestione del processo rispetto a una mola con prestazioni stabili e prevedibili.
| Requisito | Cosa valutare |
|---|---|
| Elaborazione ad alta velocità | Stabilità della mola, dissipazione del calore e rimozione dei trucioli |
| Bordatura di precisione | Nitidezza, mantenimento del profilo e stabilità dimensionale |
| Lavorazione del vetro sottile | Controllo della scheggiatura e forza di macinazione |
| Produzione continua | Comportamento dell'usura, coerenza e prestazioni del servizio |
Un processo di selezione pratico dovrebbe quindi confrontare i campioni effettivamente lavorati, la qualità dei bordi, i risultati dimensionali, la velocità di produzione e il consumo della mola. Ciò fornisce informazioni più utili rispetto alla valutazione delle specifiche isolatamente.
Per le applicazioni di precisione su vetro per display, la mola deve bilanciare l'efficienza di taglio con la rimozione controllata del materiale e il funzionamento stabile. Gli abrasivi diamantati affilati possono supportare un taglio efficiente, mentre un design strutturale appropriato aiuta a gestire il calore e i detriti di molatura durante la lavorazione continua.
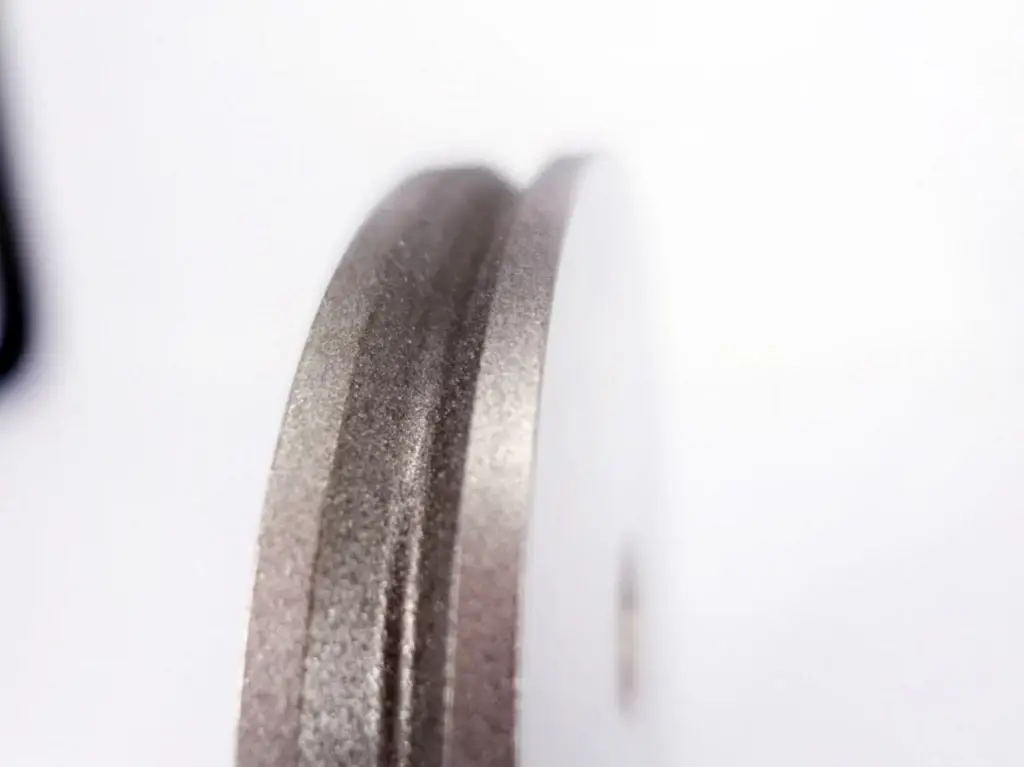
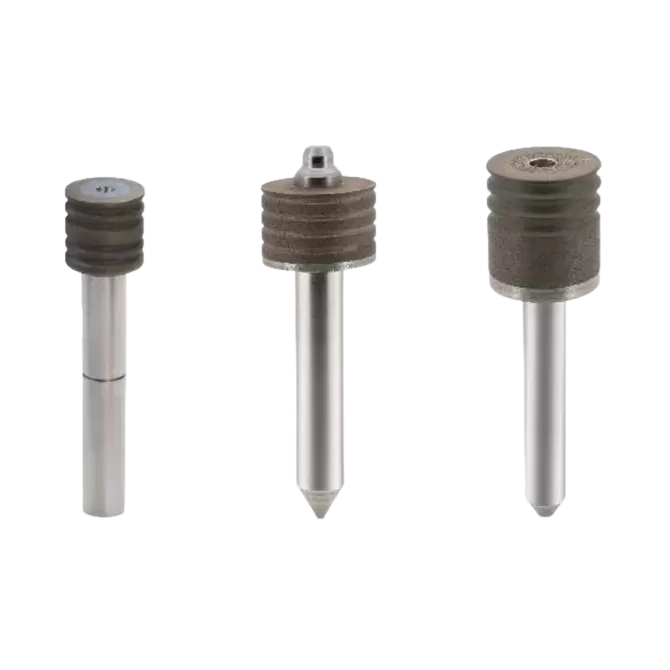
Le mole Meijie per il vetro dei display sono progettate per la lavorazione di precisione del vetro nel settore dei display dei veicoli, compresi i vetri di copertura dei display dei veicoli, i pannelli touch OGS, i quadri strumenti LCD e gli schermi di controllo industriale. L'applicazione copre la rettifica degli angoli e la rettifica di precisione dei bordi terminali, con supporto per soluzioni integrate di rettifica di sgrossatura e finitura.
La ruota è progettata in base a diversi requisiti discussi in questo articolo. La sua formulazione abrasiva diamantata fornisce un'elevata nitidezza di taglio, supportando bordi efficienti e lisci. La struttura dei denti densa e uniforme favorisce la dissipazione del calore e lo scarico dei trucioli, contribuendo a mantenere una zona di macinazione più stabile durante la lavorazione. Viene considerata anche la compatibilità delle attrezzature, con la mola progettata per macchine bilaterali di diversi produttori.
Le specifiche disponibili includono diametri della ruota di 10–15 mm, diametri del gambo di 6 mm e 10 mm e configurazioni di scanalatura trapezoidale, a forma di U o senza scanalatura. La gamma di grane è 400#–1200#, mentre l'applicazione di riferimento copre spessori di vetro inclusi 0,5T, 0,7T e 1,1T.
Per le condizioni di lavorazione, i parametri del prodotto indicano velocità di rotazione dell'attrezzatura di 18.000–32.000 giri/min, velocità di avanzamento di 300–1200 mm/min e profondità di rettifica di 0,1–0,5 mm, suddivise tra rettifica di sgrossatura e finitura. Queste specifiche forniscono un riferimento per le applicazioni che richiedono un'elaborazione controllata dei bordi sul vetro sottile del display.
La mola adatta, tuttavia, dovrebbe sempre essere selezionata in base al materiale del vetro, alla geometria del bordo, alla configurazione dell'attrezzatura e al risultato di lavorazione richiesto. Le specifiche del prodotto forniscono il punto di partenza; la validazione del processo determina le condizioni operative finali.
La lavorazione dei bordi del vetro del display richiede un livello di controllo più elevato rispetto alla rimozione del materiale di vetro di base. Affilatura, controllo della scheggiatura, dissipazione del calore, rimozione del truciolo, resistenza all'usura, stabilità dimensionale e compatibilità con la macchina contribuiscono tutti alla qualità e alla consistenza del bordo finito.
I requisiti variano anche in base alla fase di lavorazione. La rettifica degli angoli richiede un controllo stabile del profilo, la rettifica dei bordi terminali richiede uniformità dimensionale e danni minimi ai bordi, mentre la rettifica di sgrossatura e di finitura attribuisce priorità diverse alla rimozione del materiale e alla qualità della superficie.
I parametri di lavorazione devono essere considerati insieme alle caratteristiche della mola. La velocità del mandrino, la velocità di avanzamento, la profondità di macinazione, il raffreddamento e la configurazione dell'attrezzatura possono modificare l'interazione tra la mola e il vetro. Una mola per vetro da esposizione tecnicamente adatta è quindi quella che si adatta al sistema di lavorazione completo e non quella selezionata da un'unica specifica.
Per i produttori di display per veicoli, pannelli touch OGS, componenti LCD e display di controllo industriale, la valutazione della ruota in base ai requisiti effettivi del pezzo e alle condizioni di produzione fornisce una base più affidabile per ottenere una qualità dei bordi stabile, una lavorazione efficiente e risultati dimensionali coerenti.