Sep 24,2026
Come viene utilizzata la rettifica dei bordi dei wafer nella lavorazione dei wafer a semiconduttore?
Le apparecchiature a semiconduttore si affidano a componenti ceramici per applicazioni che richiedono durezza, resistenza chimica, stabilità termica e consistenza dimensionale. Materiali come allumina, zirconio, ittrio, carburo di silicio e nitruro di silicio vengono utilizzati in componenti tra cui coperture per finestre in ceramica, anelli di messa a fuoco, ugelli, componenti di distribuzione del gas, anelli di pompa e basi in ceramica.
La lavorazione di questi componenti non è semplice. La loro durezza e il loro comportamento fragile rendono difficile la rimozione del materiale convenzionale, in particolare quando il componente contiene bordi sottili, piccoli fori, scanalature, filettature o profili curvi. Gli utensili di rettifica diamantati forniscono un taglio abrasivo controllato per queste applicazioni, aiutando i produttori a ottenere la geometria, la precisione dimensionale e le condizioni superficiali richieste.
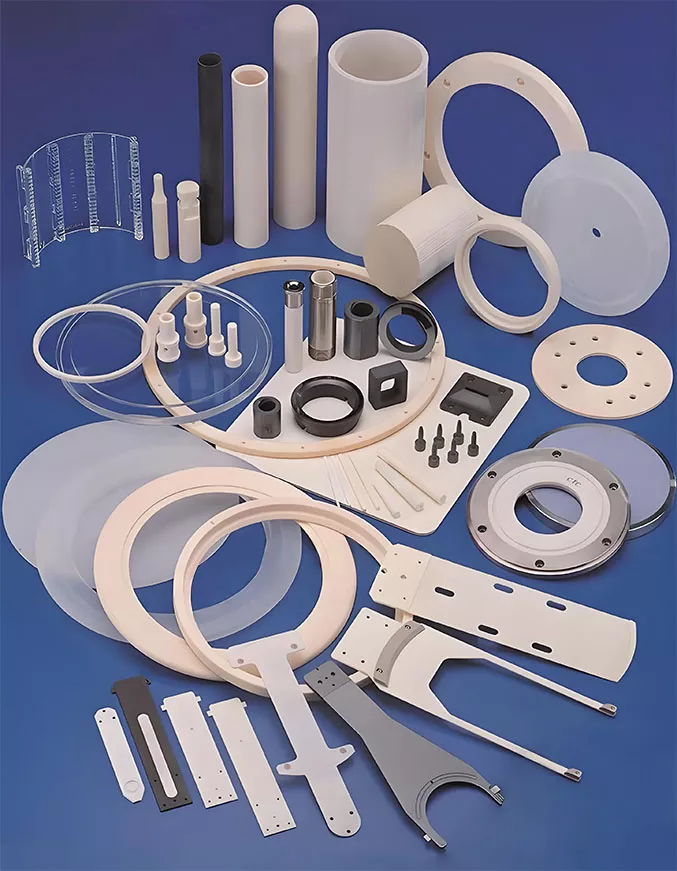
I componenti ceramici dei semiconduttori hanno spesso requisiti di lavorazione relativamente impegnativi. Il materiale può essere sufficientemente duro da provocare una rapida usura dell'utensile, mentre la sua natura fragile può aumentare il rischio di scheggiature o rotture se viene applicata una forza eccessiva.
La rettifica viene quindi utilizzata laddove la rimozione controllata del materiale è più importante del semplice raggiungimento di un tasso di rimozione elevato. Un idoneo strumento abrasivo può rimuovere gradualmente il materiale dalla ceramica mantenendo la geometria richiesta dal componente.
Il diamante è particolarmente rilevante per questo tipo di lavorazione a causa della sua elevata durezza e capacità di taglio. Per i materiali ceramici duri, l'abrasivo deve rimanere efficace contro il pezzo in lavorazione mantenendo un'azione di taglio stabile.
Anche lo strumento stesso è importante. Il solo tipo di abrasivo non determina le prestazioni di lavorazione. La dimensione della grana, la geometria dell'utensile, la struttura di lavoro, la velocità di rotazione, la velocità di avanzamento, la profondità di rettifica e la compatibilità delle attrezzature sono tutti elementi che influiscono sul risultato.
Per i componenti semiconduttori, ciò diventa particolarmente importante perché molte parti hanno superfici funzionali o caratteristiche geometriche che non possono tollerare eccessive scheggiature o variazioni dimensionali. L'obiettivo è solitamente una combinazione controllata di rimozione del materiale, qualità della superficie e precisione dimensionale.
L'applicazione degli utensili diamantati varia a seconda della geometria e della funzione del componente ceramico. Alcune parti richiedono la rettifica della superficie o dei bordi, mentre altre necessitano di fori, scanalature, filettature o profili curvi precisi.
| Componente ceramico a semiconduttore | Requisito di elaborazione tipico |
|---|---|
| Coperture per finestre in ceramica e cupole in allumina | Controllo di superfici, bordi, archi e dimensionali |
| Anelli di messa a fuoco in ceramica | Geometria interna ed esterna, qualità del bordo e controllo della superficie |
| Ugelli in nitruro di alluminio | Lavorazione fori di precisione e controllo dimensionale |
| Componenti per la distribuzione del gas | Lavorazione di fori e scanalature |
| Anelli pompa e basi in ceramica | Lavorazione di fori interni, scanalature, superfici e dimensioni |
Le coperture per finestre in ceramica e le cupole in allumina possono contenere superfici curve, bordi e altre caratteristiche geometriche che richiedono una lavorazione controllata. La sfida non è solo rimuovere il materiale in eccesso, ma anche mantenere il profilo desiderato senza inutili danni ai bordi.
Una testa di levigatura diamantata può essere utilizzata per operazioni come la fresatura di piattaforme, la rettifica dei bordi ad arco o altri lavori relativi ai profili. La specifica dell'utensile appropriato dipende dalla geometria del componente e dalle caratteristiche dimensionali e superficiali richieste.
Per queste parti, un taglio stabile è importante perché la scheggiatura locale lungo un bordo o una superficie curva può influenzare la geometria del componente finale. Le condizioni di levigatura dovrebbero quindi essere selezionate in base al materiale ceramico e all'elemento da lavorare.
Gli anelli di messa a fuoco in ceramica sono un'altra applicazione in cui la geometria e la consistenza contano. L'anello può richiedere una lavorazione controllata delle sue superfici, bordi o caratteristiche interne.
Poiché il componente è definito dalla sua geometria circolare, la coerenza dimensionale attorno all'anello è importante. La rimozione irregolare del materiale può influenzare la forma finale e le condizioni della superficie.
Gli utensili di rettifica utilizzati per gli anelli di messa a fuoco dovrebbero quindi essere adattati all'operazione di lavorazione richiesta e non selezionati solo in base al materiale. La geometria dell'utensile e le caratteristiche abrasive devono supportare la superficie o il bordo specifico da lavorare.
I componenti in nitruro di alluminio possono contenere fori di precisione e altre piccole caratteristiche geometriche. Queste applicazioni pongono requisiti diversi all'utensile di rettifica perché l'obiettivo della lavorazione coinvolge non solo la rimozione del materiale ma anche la dimensione del foro, la posizione, la geometria e la qualità del bordo.
Per questo tipo di lavorazioni la lavorazione del foro ceramico è particolarmente importante. Una testa di rettifica adatta può essere utilizzata per la rettifica di fori, l'alesatura di fori, la perforazione a profondità profonda o operazioni correlate a seconda del componente e dell'attrezzatura.
I fori piccoli richiedono un attento controllo poiché una forza eccessiva o un utensile non idoneo possono aumentare la scheggiatura all'ingresso o all'uscita del foro. Il diametro dell'utensile, la lunghezza effettiva, la grana abrasiva e le condizioni operative dovrebbero quindi essere considerati insieme.
Anelli della pompa, basi in ceramica e componenti simili possono contenere combinazioni di fori interni, scanalature, piattaforme o altre caratteristiche lavorate a macchina. Un singolo componente può quindi richiedere più operazioni di rettifica.
L'approccio alla lavorazione dovrebbe seguire la geometria del componente. Le aree superficiali potrebbero richiedere la rettifica della piattaforma, mentre le caratteristiche interne potrebbero richiedere la lavorazione dei fori o altre operazioni specializzate.
Questo è uno dei motivi per cui la lavorazione della ceramica semiconduttrice spesso utilizza strumenti di rettifica diversi per caratteristiche diverse anziché applicare uno strumento generico per ogni operazione.
Geometrie diverse dei componenti richiedono operazioni di rettifica diverse. La scelta è determinata principalmente dall'elemento che deve essere prodotto e dai requisiti dimensionali di tale elemento.
La fresatura a piattaforma viene utilizzata quando un componente ceramico richiede una superficie piana o a piattaforma controllata. Le considerazioni principali includono la rimozione del materiale, le condizioni della superficie, la planarità e l'accuratezza dimensionale.
Poiché i materiali ceramici possono essere fragili, l'azione di macinazione deve rimanere stabile durante tutta l'operazione. Una forza di rettifica eccessiva può provocare scheggiature dei bordi o altri difetti superficiali, in particolare laddove il componente presenta sezioni sottili.
La molatura dei bordi ad arco viene utilizzata per bordi o profili curvi. Coperture per finestre, cupole e altri componenti sagomati in ceramica possono richiedere questo tipo di lavorazione.
L'utensile abrasivo deve seguire la geometria prevista rimuovendo il materiale in modo coerente lungo il bordo. La geometria dell'utensile e le condizioni di lavorazione hanno quindi un effetto diretto sulla precisione del profilo e sulla qualità del tagliente.
Alcuni componenti ceramici richiedono filettature o altre caratteristiche geometriche definite. La rettifica della filettatura si concentra sulla produzione del profilo della filettatura richiesto controllando al tempo stesso la precisione dimensionale.
Poiché la geometria dell'elemento è relativamente specifica, l'utensile e le condizioni di lavorazione devono essere selezionati in base al design della filettatura, al materiale ceramico e all'attrezzatura.
La lavorazione dei fori presenta una serie di requisiti diversi rispetto alla rettifica superficiale. L'utensile deve entrare nel materiale ceramico controllando il diametro del foro, la profondità, la geometria e la qualità del bordo.
A seconda dell'applicazione, le operazioni possono includere foratura a penetrazione, rettifica di fori, alesatura di fori e brocciatura di scanalature. Le teste portamola di piccolo diametro sono particolarmente utili quando il componente contiene fori di precisione.
Lo strumento deve inoltre essere compatibile con l'attrezzatura disponibile. Una testa portamola adatta in termini di prestazioni abrasive potrebbe comunque non essere adatta se il suo diametro, gambo o lunghezza effettiva non corrisponde alla configurazione di lavorazione.
Il valore di un utensile diamantato non risiede semplicemente nella sua capacità di tagliare materiali ceramici duri. Per i componenti semiconduttori, la sua utilità viene misurata in base alla capacità con cui supporta il risultato della lavorazione richiesto.
Le principali considerazioni includono:
Per le applicazioni ceramiche impegnative, questi fattori sono strettamente collegati. Aumentare la rimozione del materiale senza considerare la forza di rettifica, ad esempio, può influire sulla qualità della superficie. Allo stesso modo, scegliere un abrasivo molto fine senza considerare il tasso di rimozione richiesto può ridurre l’efficienza della lavorazione.
Lo strumento dovrebbe quindi essere valutato in base all'applicazione completa piuttosto che a una caratteristica prestazionale.
La selezione degli strumenti dovrebbe iniziare dal componente anziché dal catalogo degli strumenti. Il fornitore deve capire quale materiale viene lavorato, quale caratteristica deve essere lavorata e quali requisiti dimensionali e superficiali si applicano.
Il materiale ceramico è la prima considerazione. L'allumina, l'ossido di zirconio, l'ittrio, il carburo di silicio, il nitruro di silicio e il nitruro di alluminio possono avere caratteristiche di lavorazione diverse. La durezza e la fragilità influiscono sulla selezione dell'abrasivo, sulla forza di taglio e sull'usura dell'utensile.
La considerazione successiva riguarda l'operazione di lavorazione. La fresatura di piattaforme, la rettifica dei bordi ad arco, la rettifica di filetti, la rettifica di fori interni e l'alesatura di fori non impongono requisiti identici all'utensile.
Anche la geometria dei componenti è importante. Una grande superficie piana, un bordo curvo e un foro di piccolo diametro richiedono geometrie dell'utensile e condizioni operative diverse.
| Applicazione | Considerazione principale | Direzione dello strumento |
|---|---|---|
| Rettifica di piattaforme o superfici | Controllo superficiale e dimensionale | Testa di macinazione |
| Rettifica del bordo dell'arco | Geometria del bordo e precisione del profilo | Testa di macinazione |
| Lavorazione di filetti o scanalature | Geometria delle caratteristiche e controllo dimensionale | Testa portamola specifica per l'applicazione |
| Lavorazione fori in ceramica | Diametro del foro, profondità e qualità del bordo | Testa portamola per lavorazione fori |
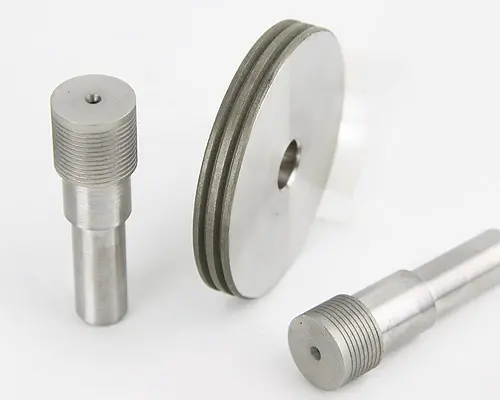
Per la lavorazione generale di componenti ceramici, una testa portamola per componenti ceramici semiconduttori deve essere adattata al materiale e alle caratteristiche da lavorare. La gamma di prodotti GRINDING HEAD è rilevante per applicazioni che coinvolgono materiali ceramici come allumina, zirconio, ittrio, carburo di silicio e nitruro di silicio.
Per i fori di precisione, i requisiti dell'utensile sono più specifici. Una testa di rettifica per la lavorazione di fori può essere presa in considerazione per operazioni che comportano la rettifica di fori, l'alesatura di fori, la foratura a penetrazione e la lavorazione relativa alle scanalature, a condizione che le sue specifiche corrispondano al componente e all'attrezzatura.
L'importante è che lo strumento non venga scelto solo perché è commercializzato per la lavorazione della ceramica. È necessario considerare il materiale, la geometria della caratteristica, le dimensioni dell'utensile, la grana abrasiva, la velocità di rotazione, la velocità di avanzamento e i requisiti dell'attrezzatura.
Una volta selezionato lo strumento adatto, le condizioni di lavorazione determinano ancora il risultato finale. La stessa testa portamola può comportarsi diversamente al variare della profondità di rettifica, della velocità di avanzamento o della velocità di rotazione.
I principali fattori da monitorare includono:
La scelta della grana deve corrispondere alla fase di lavorazione e alle condizioni superficiali richieste. Una condizione abrasiva più aggressiva può essere appropriata per la rimozione del materiale, mentre una condizione di macinazione più fine può essere preferita laddove la qualità della superficie è più importante.
Anche la velocità di rettifica e la velocità di avanzamento dovrebbero essere considerate insieme. Aumentare la velocità di avanzamento senza regolare le altre condizioni può aumentare la forza di rettifica e influire sulla qualità del tagliente. Allo stesso modo, una profondità di rettifica eccessiva può comportare un carico aggiuntivo sia sull’utensile che sul componente ceramico.
La condizione dell'utensile è un'altra considerazione pratica. Man mano che un utensile abrasivo si usura, il suo comportamento di taglio può cambiare. Il monitoraggio dello strumento e il mantenimento di condizioni di lavorazione adeguate possono aiutare a ridurre la variazione tra i componenti.
Per le parti in ceramica di precisione, il controllo del processo è quindi importante quanto la selezione iniziale dell'utensile.
La lavorazione dei fori merita una considerazione a parte perché lo spazio di lavoro disponibile è limitato e i requisiti geometrici possono essere severi.
Un utensile per la lavorazione dei fori deve entrare nel pezzo mantenendo un'azione di taglio sufficiente attorno al foro. Diametro dell'utensile, diametro del gambo, lunghezza effettiva, dimensione della grana e condizioni di rotazione influiscono tutti sul processo di lavorazione.
Ad esempio, fori molto piccoli richiedono un utensile con diametro adeguato e rigidità sufficiente per l'applicazione. Una deflessione eccessiva dell'utensile o un taglio instabile possono influenzare la geometria del foro e aumentare il rischio di scheggiatura del bordo.
Anche la profondità del foro è importante. Un foro più profondo può richiedere una lunghezza effettiva e un approccio di lavorazione diversi rispetto a un foro poco profondo. L'utensile deve raggiungere l'area richiesta senza compromettere la stabilità.
Allo stesso tempo va considerato il materiale ceramico. Nitruro di alluminio, allumina, zirconio, carburo di silicio e altre ceramiche non rispondono necessariamente in modo identico alle stesse condizioni di lavorazione.
Per questo motivo, le teste di rettifica per la lavorazione dei fori dovrebbero essere selezionate in base ai requisiti del foro completo piuttosto che in base al solo diametro.
Una discussione pratica sulla selezione con un fornitore di utensili di rettifica dovrebbe fornire informazioni sufficienti per collegare le specifiche dell'utensile con l'applicazione effettiva.
Le informazioni più utili includono il materiale ceramico, la geometria del componente, l'operazione di lavorazione, l'attrezzatura e i requisiti di qualità. Se l'applicazione prevede fori, sono importanti anche il diametro, la profondità e la geometria richiesta del foro.
I produttori dovrebbero inoltre distinguere tra i requisiti dell'operazione corrente e i requisiti del componente finale. È possibile selezionare un utensile per la rimozione del materiale durante una fase iniziale della lavorazione, mentre potrebbe essere necessaria un'altra operazione per ottenere la condizione superficiale o dimensionale finale.
Per le nuove applicazioni, i test dovrebbero concentrarsi su risultati misurabili anziché fare affidamento solo sulle specifiche nominali dello strumento. Il tasso di rimozione del materiale, la precisione dimensionale, le condizioni della superficie, la qualità dei bordi, l'usura dell'utensile e la stabilità del processo forniscono una base più utile per valutare le prestazioni.
Questo approccio rende inoltre più semplice identificare se un utensile di rettifica standard è sufficiente o se l'applicazione richiede una configurazione dell'utensile più specifica.
Gli utensili diamantati possono essere utilizzati per vari materiali ceramici duri utilizzati nelle apparecchiature a semiconduttore, tra cui allumina, zirconio, ittrio, carburo di silicio, nitruro di silicio e nitruro di alluminio. La specifica appropriata dell'utensile dipende dal materiale e dall'operazione di lavorazione.
Componenti come coperture per finestre in ceramica, cupole in allumina, anelli di messa a fuoco in ceramica, ugelli in nitruro di alluminio, componenti per la distribuzione del gas, anelli per pompe e basi in ceramica possono richiedere la rettifica o la lavorazione dei fori. L'esatto funzionamento dipende dalla geometria del componente e dai requisiti funzionali.
Le teste di rettifica per la lavorazione di fori possono essere utilizzate per operazioni quali foratura a punta, rettifica di fori, alesatura di fori e brocciatura di scanalature. Il diametro dell'utensile, la lunghezza effettiva, la dimensione della grana e la compatibilità dell'attrezzatura devono essere abbinati alla geometria del foro e al materiale ceramico richiesti.
Il diamante ha un'elevata durezza e una forte capacità di taglio, che lo rendono adatto alla lavorazione abrasiva di materiali ceramici duri. Nelle applicazioni dei semiconduttori, l'obiettivo non è semplicemente rimuovere materiale ma mantenere il taglio controllato, l'accuratezza dimensionale e una qualità accettabile della superficie e dei bordi.
I componenti ceramici a semiconduttore possono richiedere una lavorazione precisa di superfici, bordi, curve, filettature, scanalature e fori. La loro durezza e il loro comportamento fragile rendono importante la selezione degli utensili e il controllo del processo, in particolare dove sono richieste precisione dimensionale e qualità dei bordi.
Gli utensili diamantati forniscono una soluzione pratica per queste applicazioni, ma l'utensile deve essere selezionato in base al materiale ceramico, all'operazione di lavorazione, alla geometria del componente, all'attrezzatura e alla qualità richiesta. Una testa portamola adatta, ad esempio, per la rettifica di piattaforme o bordi ad arco, non dovrebbe essere automaticamente considerata adatta alla lavorazione di fori di precisione.
Una chiara relazione tra materiale, applicazione, specifica dell'utensile e condizioni di lavorazione fornisce la base più affidabile per la rettifica stabile di componenti ceramici semiconduttori.