Sep 04,2026
Mole a quattro lati e mole convenzionali per la lavorazione del vetro
Una mola per vetro è un materiale di consumo fondamentale nella lavorazione del vetro, ma la sua durata utile non è determinata soltanto dall'usura abrasiva. Una mola può contenere ancora abrasivo diamantato mentre il suo profilo, l'affilatura o la stabilità della rettifica sono già diminuiti abbastanza da influenzare la qualità della produzione.
Per le aziende che trasformano il vetro, il vero obiettivo non è quindi semplicemente quello di far durare di più una ruota. Lo scopo è mantenere una qualità dei bordi stabile e un'efficienza di rettifica il più a lungo possibile, riducendo al tempo stesso la sostituzione della mola, i tempi di fermo e i costi degli utensili.
La durata di una mola dipende da diversi fattori, tra cui la scelta dell'abrasivo e del legante, le specifiche della mola, la velocità di rettifica, l'avanzamento, la pressione, il raffreddamento, l'allineamento della macchina e la manutenzione. Un approccio pratico deve considerare questi fattori insieme anziché concentrarsi su un solo parametro operativo.
Questa guida spiega le cause principali dell'usura delle mole per vetro , come selezionare e utilizzare una mola per una maggiore durata e quando le mole specifiche per l'applicazione possono fornire una soluzione più economica.
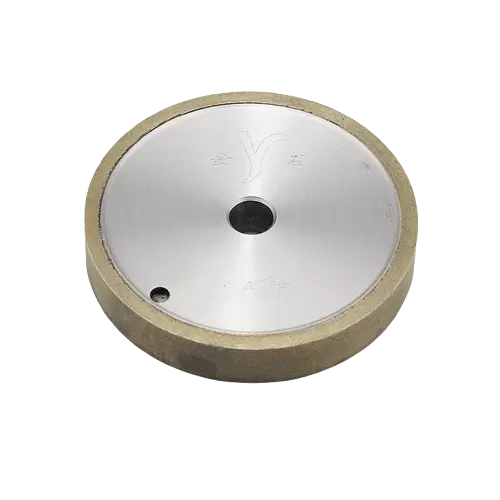
La durata utile della mola per vetro è influenzata sia dalla struttura della mola che dalle condizioni in cui viene utilizzata. Due mole con dimensioni simili possono funzionare in modo molto diverso se le loro caratteristiche abrasive, il sistema di legante o le condizioni di applicazione non sono adeguatamente abbinate.
Per la lavorazione industriale del vetro, la durata dovrebbe essere valutata attraverso diversi indicatori: la quantità di vetro lavorato, la qualità dei bordi, la ritenzione del profilo, l'efficienza della rettifica e la frequenza di sostituzione della mola.
Il diamante è ampiamente utilizzato per la molatura di precisione del vetro grazie alla sua elevata durezza e resistenza all'usura. Tuttavia, la semplice scelta di una mola diamantata non garantisce una lunga durata.
La dimensione della grana del diamante, la qualità dell'abrasivo, la concentrazione e la distribuzione influiscono tutti sul comportamento della mola durante la lavorazione. Le particelle di diamante più grosse possono garantire una forte asportazione di materiale, mentre le particelle più fini sono generalmente più adatte quando la finitura superficiale e la qualità del bordo sono prioritari.
La relazione tra dimensione della grana e durata della mola non è sempre semplice. Un abrasivo troppo grossolano per un particolare processo potrebbe subire un impatto eccessivo, mentre un abrasivo troppo fine potrebbe richiedere una forza di macinazione maggiore e diventare meno efficiente.
Questo è il motivo per cui la dimensione della grana del diamante deve essere selezionata in base al tipo di vetro, allo spessore, alla finitura del bordo richiesta, alla configurazione della macchina e alle condizioni di macinazione.
Per una discussione più dettagliata sulla selezione della grana, vedere Come scegliere la giusta dimensione della grana del diamante per la molatura del vetro.
Il legante trattiene le particelle di diamante nello strato di lavoro e determina la rapidità con cui le particelle abrasive usurate vengono rilasciate e diventano disponibili nuovi taglienti.
Un legame che trattiene il diamante troppo debolmente può portare a una perdita abrasiva prematura. Un legame eccessivamente forte può impedire il rilascio efficiente delle particelle usurate, riducendo l'affilatura della mola e aumentando la forza di macinazione.
Il giusto equilibrio tra ritenzione dell'abrasivo e autoaffilatura è quindi essenziale per controllare l'usura della mola.
Diverse applicazioni di vetro possono richiedere caratteristiche di legame diverse. La lavorazione del vetro fotovoltaico in grandi volumi, la bordatura del vetro per autoveicoli e la molatura del vetro per elettrodomestici non impongono necessariamente le stesse esigenze a una ruota.
Nella lavorazione di precisione del vetro, la durata utile dipende anche dalla capacità della mola di mantenere il profilo previsto.
Una ruota può contenere ancora materiale abrasivo sufficiente ma diventare inadatta se la sua geometria di lavoro cambia in modo significativo. La deviazione del profilo può influire sulle dimensioni dei bordi, sulla geometria della smussatura, sulla qualità degli angoli e sulla consistenza del vetro finito.
Ciò rende la conservazione del profilo una parte importante della vita utile.
In altre parole, una mola più longeva non è semplicemente una mola che si usura lentamente. Dovrebbe continuare a produrre risultati accettabili per tutto il suo periodo operativo utile.
L'usura prematura è solitamente il risultato di una mancata corrispondenza tra ruota, macchina, materiale e parametri di lavorazione piuttosto che da un problema isolato.
Le cause comuni includono:
Questi fattori possono anche interagire. Ad esempio, una mola adatta per un determinato spessore di vetro potrebbe usurarsi molto più rapidamente se la velocità di avanzamento viene aumentata in modo significativo senza regolare altri parametri di processo.
La pressione eccessiva è un altro problema comune. Quando il carico meccanico sulle singole particelle di diamante diventa troppo elevato, la frattura abrasiva e l’usura del legante possono accelerare. Il risultato potrebbe essere un consumo delle ruote più elevato senza un corrispondente aumento della produzione.
Il primo passo per risolvere l’usura prematura è quindi identificare se il problema deriva dalla scelta della mola, dalle condizioni della macchina o dai parametri di lavorazione.
Il prolungamento della durata della ruota inizia prima che la ruota raggiunga la linea di produzione. Scegliere una ruota adatta basandosi solo sul diametro o sul prezzo può creare problemi in seguito.
Una selezione adeguata considera il materiale da lavorare, lo spessore del vetro, la geometria del bordo richiesta, il tipo di macchina, la velocità operativa e la finitura superficiale desiderata.
Per una gamma più ampia di opzioni specifiche per l'applicazione, i produttori possono esaminare le mole per la lavorazione del vetro in base ai requisiti di lavorazione.
La dimensione della grana deve corrispondere alla quantità di materiale da rimuovere e alla qualità del bordo finito.
Le grane più grosse sono generalmente associate ad una rimozione del materiale più aggressiva, mentre le grane più fini vengono comunemente utilizzate quando sono richiesti una finitura più liscia e un maggiore controllo.
Tuttavia, scegliere l’abrasivo più grossolano possibile semplicemente per aumentare la velocità di produzione non è sempre efficace. Un impatto abrasivo eccessivo può aumentare l'usura, mentre una grana inadeguata può creare più difetti sui bordi e richiedere una finitura aggiuntiva.
Un approccio migliore consiste nel selezionare la gamma di grane più piccola e pratica che offra il necessario equilibrio tra rimozione del materiale, qualità del tagliente e consumo della mola.
La selezione del legante dovrebbe riflettere le condizioni operative della ruota.
Una linea di produzione ad alto volume può richiedere un diverso equilibrio tra affilatura e ritenzione dell'abrasivo rispetto a un'applicazione di precisione in cui la stabilità dimensionale è più importante.
Il giusto legante può aiutare la mola a mantenere una superficie di taglio efficace senza eccessive perdite di abrasivo. Influenza anche il modo in cui la mola risponde all'usura delle singole particelle di diamante.
Per questo motivo, il legante della mola dovrebbe essere considerato insieme alla dimensione della grana piuttosto che trattato come una specifica indipendente.
Le dimensioni delle ruote devono corrispondere all'attrezzatura e al sistema di lavorazione. Diametro esterno, diametro interno, profilo, configurazione di montaggio e larghezza di lavoro possono influenzare le prestazioni.
Anche il vetro stesso è importante. Una mola progettata per il vetro sottile del display potrebbe non essere adatta per un'applicazione di vetro automobilistico più pesante, anche quando il principio generale di molatura è simile.
Una specifica adeguatamente abbinata riduce il carico meccanico non necessario e aiuta a mantenere un contatto stabile tra la ruota e il vetro.
Anche una mola di alta qualità può subire un'usura prematura se i parametri di rettifica non sono adeguatamente controllati.
L'obiettivo non è necessariamente quello di operare alla velocità o alla pressione più bassa possibile. La linea di produzione dovrebbe invece operare all’interno di un intervallo di lavorazione stabile in cui la rimozione del materiale, la generazione di calore, l’usura delle mole e la qualità dei bordi rimangano bilanciati.
| Parametro | Potenziale effetto sulla durata della ruota | Direzione dell'ottimizzazione |
|---|---|---|
| Velocità di macinazione | Una velocità eccessiva può aumentare il calore e l'usura | Adatta la velocità alla ruota e alla macchina |
| Velocità di avanzamento | Un avanzamento elevato può aumentare il carico meccanico | Mantenere una velocità di avanzamento stabile |
| Pressione di macinazione | Una pressione eccessiva accelera l'usura abrasiva | Evitare carichi inutili |
| Profondità di macinazione | L'asportazione pesante di materiale aumenta il carico sulla ruota | Utilizzare un tasso di rimozione appropriato |
| Flusso del liquido di raffreddamento | Uno scarso raffreddamento può aumentare lo stress termico | Mantenere un'adeguata fornitura di refrigerante |
La velocità di rettifica ha una relazione diretta con la generazione di calore e il comportamento della mola.
L'aumento della velocità può migliorare la produttività in un sistema adatto, ma una velocità più elevata non significa automaticamente una maggiore efficienza. Se la generazione di calore aumenta più velocemente di quanto il sistema di raffreddamento possa rimuoverla, l'usura abrasiva e dei leganti potrebbe accelerare.
La velocità corretta dipende dal design della ruota, dalla macchina, dalle specifiche del vetro e dalle condizioni del refrigerante.
Invece di modificare la velocità in modo aggressivo, i produttori dovrebbero stabilire un range operativo stabile e monitorare la qualità dei bordi e il consumo delle ruote.
La velocità di avanzamento determina la velocità con cui il vetro si muove attraverso il processo di molatura, mentre la pressione di molatura influenza il carico applicato sulla mola.
Una velocità di avanzamento più elevata può migliorare la resa, ma un'avanzamento eccessivo può aumentare la forza richiesta per rimuovere il materiale. Allo stesso modo, una pressione eccessiva può causare un’usura accelerata del diamante senza produrre guadagni proporzionali di produttività.
L'elaborazione stabile è generalmente più preziosa che spingere semplicemente un parametro al suo massimo.
Se l'aumento della velocità di avanzamento provoca un notevole deterioramento della qualità dei bordi o un forte aumento dell'usura della mola, il processo potrebbe essere andato oltre il suo range operativo economico.
Anche la quantità di materiale rimosso in ciascuna operazione di rettifica influisce sul carico della mola.
L'asportazione pesante aumenta la quantità di lavoro svolto dallo strato abrasivo e può generare più calore. Laddove le condizioni del processo lo consentono, il controllo della profondità di rettifica può aiutare a distribuire il carico di lavoro in modo più uniforme.
Per le linee di produzione automatizzate è importante anche un margine di materiale stabile. Grandi variazioni nelle dimensioni del vetro in entrata possono creare carichi incoerenti e rendere più difficile controllare l’usura delle ruote.
Il raffreddamento viene spesso considerato un modo per proteggere il vetro, ma svolge anche un ruolo importante nell'usura delle mole per vetro.
La macinazione genera calore attraverso l'attrito e la rimozione del materiale. Se il calore non viene rimosso in modo efficace, le condizioni termiche possono influenzare sia il pezzo che la mola.
Un flusso di refrigerante insufficiente può contribuire a una temperatura più elevata della mola, a un comportamento di rettifica instabile, a difetti superficiali e a un'usura accelerata. Un refrigerante mal diretto può creare un problema simile anche quando l'apporto totale di refrigerante sembra sufficiente.
Il sistema di raffreddamento dovrebbe quindi fornire una copertura uniforme della zona di macinazione. La direzione del flusso, la posizione dell'ugello, la pulizia e la circolazione dovrebbero essere tutti controllati come parte della manutenzione ordinaria del processo.
L’obiettivo non è semplicemente quello di utilizzare più liquido refrigerante. Serve a garantire che la zona di macinazione riceva un raffreddamento sufficiente e costante nelle condizioni di produzione effettive.
Le prestazioni della mola non possono essere separate dalle condizioni della macchina.
Una ruota progettata correttamente può usurarsi in modo non uniforme se il mandrino, il sistema di montaggio o la struttura della macchina introduce vibrazioni o disallineamento. Ciò può creare un carico localizzato e impedire allo strato abrasivo di funzionare in modo uniforme.
Vibrazioni eccessive possono portare a un contatto incoerente tra la ruota e il vetro. Invece di produrre un'azione di macinazione stabile, la mola potrebbe subire impatti ripetuti o carichi fluttuanti.
Le conseguenze tipiche includono usura irregolare, bordi più ruvidi, aumento del rumore e ridotta coerenza del processo.
Quando si manifesta all'improvviso un'usura insolita delle ruote, il controllo della macchina dovrebbe far parte del processo di risoluzione dei problemi piuttosto che la modifica immediata delle specifiche della ruota.
Un montaggio errato può far girare la ruota fuori dalla posizione prevista.
La superficie di montaggio deve essere pulita e posizionata correttamente, mentre la ruota deve essere installata secondo i requisiti del produttore dell'apparecchiatura. Qualsiasi esaurimento significativo dovrebbe essere studiato prima di continuare la produzione.
L'allineamento diventa particolarmente importante quando l'applicazione richiede una geometria del bordo coerente su lunghi cicli di produzione.
Per le applicazioni ad alta velocità, l'equilibrio dinamico può avere un'influenza significativa sulla stabilità operativa.
Una ruota adeguatamente bilanciata riduce le vibrazioni inutili e supporta un contatto più coerente con il pezzo in lavorazione. Questo può aiutare a proteggere sia la ruota che il vetro finito.
La stabilità della macchina è quindi parte della strategia complessiva per prolungare la durata della mola diamantata, soprattutto nella lavorazione del vetro automatizzata e ad alta velocità.
La sostituzione della ruota non dovrebbe basarsi esclusivamente su un tempo di funzionamento fisso.
I team di produzione dovrebbero monitorare sia la ruota che il vetro lavorato. I cambiamenti nella qualità dei bordi spesso forniscono un'indicazione precoce che il sistema di rettifica si sta allontanando dalle normali condizioni operative.
I segnali che indicano che una ruota potrebbe richiedere attenzione includono:
Questi sintomi non sempre indicano che la ruota stessa è difettosa. Potrebbero anche indicare problemi con il refrigerante, l'allineamento della macchina, la variazione del vetro o i parametri di macinazione.
Per questo motivo il monitoraggio dovrebbe considerare l’intero processo.
Una ruota sostituita troppo presto aumenta i costi degli utensili. Una mola utilizzata per troppo tempo può causare vetri difettosi, ulteriori rilavorazioni o tempi di fermo della produzione imprevisti.
Il punto di sostituzione economica è quindi il punto in cui l'uso continuato non fornisce più un valore di lavorazione stabile.
Per gli acquirenti industriali il prezzo di acquisto di una mola rappresenta solo una parte del suo costo effettivo.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
La mola per vetro automobilistico di Meijie utilizza abrasivo diamantato con un legante di tipo M e si concentra su nitidezza, resistenza all'usura e mantenimento della forma. È disponibile anche la personalizzazione OEM laddove diversi modelli di attrezzature o condizioni di lavorazione richiedono dimensioni o profili di ruote specifici.
Questo approccio specifico per l'applicazione può aiutare a ridurre l'usura inutile causata da una configurazione inadeguata delle ruote.
La lavorazione del vetro per elettrodomestici copre una vasta gamma di prodotti ed esigenze di lavorazione, quindi la stabilità e la versatilità della mola sono importanti.
Una mola per vetro per apparecchi è progettata per centri di lavoro CNC e applicazioni di bordatura del vetro, con abrasivo diamantato e legante in lega di bronzo.
La mola è prodotta utilizzando la sinterizzazione sotto vuoto con pressa a caldo ed è progettata per fornire prestazioni di rettifica nitide, ritenzione del profilo e lunga durata. In condizioni di lavorazione adeguate, la sua durata può superare i 20.000 metri.
Per gli ambienti di produzione in cui prestazioni di rettifica costanti contano tanto quanto il costo iniziale degli utensili, queste caratteristiche possono contribuire a ridurre il tasso di consumo complessivo.
Non esiste una regolazione unica che possa garantire la massima durata della ruota. I risultati più affidabili derivano dalla gestione di diversi fattori come un unico processo.
Una strategia pratica è:
Questo approccio è particolarmente utile quando una linea di produzione è soggetta a frequenti sostituzioni delle ruote. Invece di passare immediatamente a un’altra ruota, i produttori possono identificare se la causa principale è correlata alla selezione, alle impostazioni del processo, al raffreddamento o alle condizioni della macchina.
Estendere la durata delle mole per vetro è in definitiva una questione di controllo del processo piuttosto che una semplice questione di scelta di una mola più dura o più costosa.
Una combinazione adeguata di abrasivo diamantato, legante, profilo della mola, parametri di rettifica, raffreddamento e stabilità della macchina consente alla mola di mantenere le sue caratteristiche di lavoro più a lungo. Allo stesso tempo, un monitoraggio regolare aiuta ad evitare che un’usura eccessiva si trasformi in difetti sui bordi o fermi di produzione.
Per le aziende che lavorano il vetro, quindi, la mola migliore non è necessariamente quella con il prezzo di acquisto più basso o con la durata teorica più lunga. È quello che mantiene prestazioni di rettifica affidabili, qualità del bordo accettabile e consumo prevedibile durante tutto il ciclo produttivo.